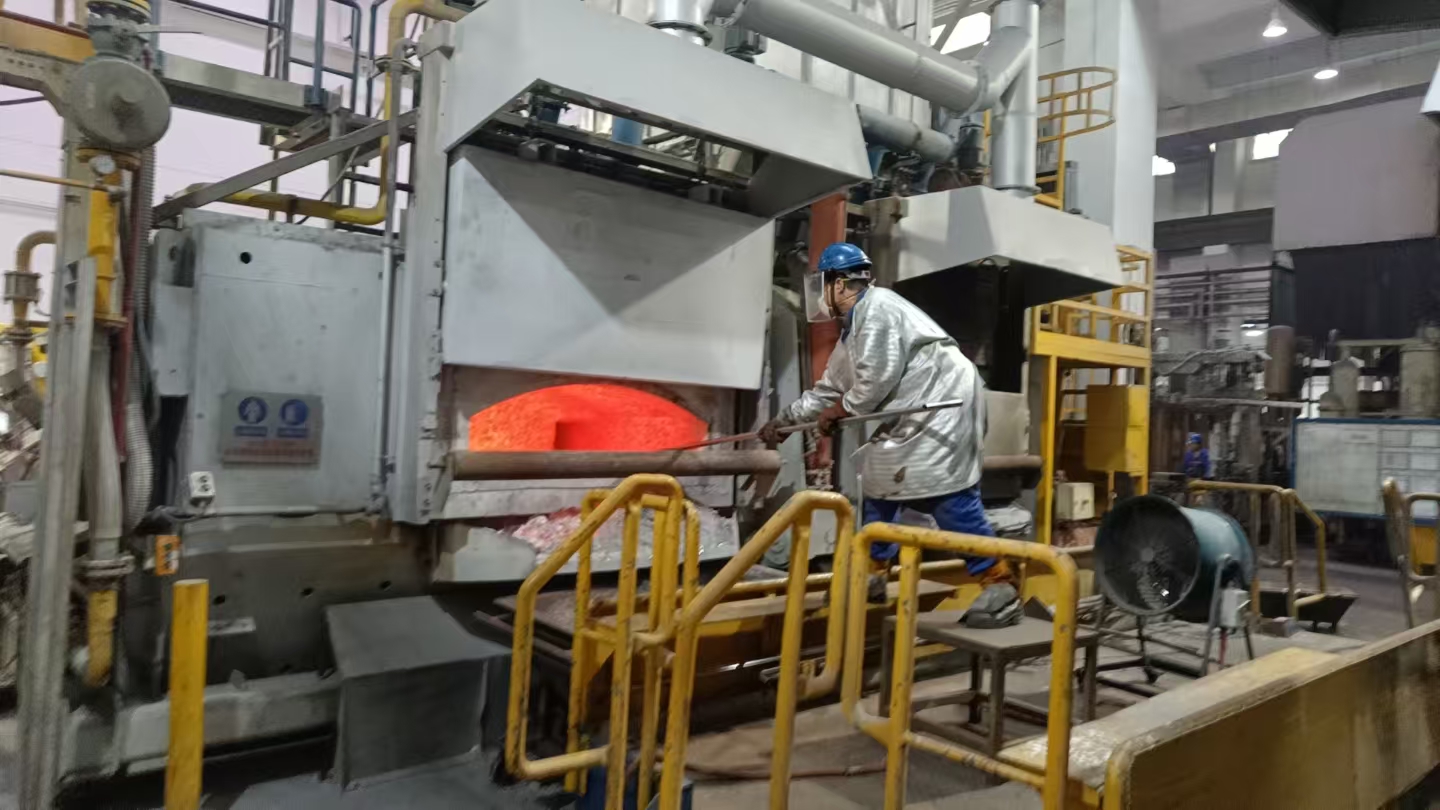

干这行二十年,在车间蹲的时间比在办公室多。要说铝合金熔炼工艺,道理不难,但里面的坑多得很。今天就把这些年摸爬滚打攒下来的工艺要点,按实际干活顺序捋一捋。
先说装料——顺序乱了,后面全乱套。
好多厂子图省事,把铝锭、回炉料、中间合金一股脑往炉子里倒,这是给自己埋雷。
正确的装料讲究顺序:先铺小块或薄片废料,铝锭和大块料放中间,最后装中间合金。熔点高、易氧化的中间合金放中下层。为什么这么排?大块料垫底,炉子受不了冲击;小块料铺底,熔化快还能保护炉衬。中间合金放中下层,上面压大块料防止飘起来烧损。
还有一条容易忽略:小块或薄板料装下层,熔化后先形成铝液池,后续加料直接浸没在铝液里化,氧化烧损少一大截。我在江苏常州见过一个厂子,装料乱来,烧损率高出将近两个点,一个月白扔好几吨铝。
质量要求高的产品,装料前最好往炉底撒20到30公斤粉状熔剂,装料过程中分层撒。这层“底药”能净化熔体,减少损耗。
电炉装料还有个细节:炉料最高点离电阻丝至少留10公分,不然容易短路,修一次耽误几天。
熔化阶段——覆盖剂是保命用的。
炉料装完升温,等料开始软化下塌的时候,必须赶紧撒覆盖剂。覆盖剂不是可选项——它是隔绝空气、减少氧化的第一道防线。
覆盖剂用量上,燃气炉比电炉要多,普通制品和特殊制品也不一样。燃气炉特殊制品覆盖剂用量能达到投料量的2%到4%。很多小厂子舍不得这点药钱,结果氧化渣多得扒不完,铝液品质一塌糊涂。
熔化过程中别急着搅动。铝合金熔化初期不要搅动,搅早了反而增加氧化和烧损。等料基本化开了再适当搅拌,让温度均匀。用燃气炉的更要留心,炉膛温度能到一千两百度,炉底铝液才七百多度,不搅拌容易局部过热。我之前在台州一个厂子,炉底局部过热导致坩埚底烧穿,铝水漏了一地,教训惨痛。
感应炉靠电磁场自己搅拌,不需要额外搅,但装料要小心,别让大块料搭桥卡在炉膛半空中,化了半天化不下去。
精炼除气——旋转喷吹比传统方法强不少。
铝合金在高温下容易吸氢,氢是铸件针孔的元凶。精炼除气,就是把氢气赶出去。
旋转喷吹是目前比较成熟的工艺。原理是用石墨转子高速旋转,把氮气打碎成极细的弥散气泡,气泡在上浮过程中把氢气带出去。ADC12铝合金的数据显示,转子转速在四百到四百五十转、氮气流量二十到二十五毫升每分钟时,除气效果最佳。
传统喷粉精炼也有它的用法:铝液温度七百到七百四十度,氮气压力一点二到一点八公斤每平方厘米,精炼时间十五到二十分钟,出气管尽量插到熔池底部来回移动。氮气纯度最好在百分之九十九点九以上,含氧高了会把杂质带进去,我在广东佛山碰过因为氮气不纯导致废品率飙升的案例。
精炼剂的用量,一般占铝液重量的百分之零点一到零点三。高纯铝或航空级产品用量偏上限,大型连续生产的炉子偏下限。
精炼之后一定要静置十到十五分钟,让渣滓充分上浮。急着扒渣或者急着浇注,都会让渣滓重新搅进铝液里。这个时间很多厂子省掉了,省掉的不是时间,是品质。
温度控制——不同牌号,脾气不一样。
温度不准,后面全是白干。不同合金的最佳熔化温度和保温温度差异不小——6061熔化温度约六百五十到六百八十度,7075要六百八十到七百度。
常规精炼温度控制在六百八十到七百二十度比较稳。精炼过程中用热电偶探头实时监测,温度过高加回炉料降温,过低就通电升温。
铝液温度每高一百度,吸氢速率增加大约三倍。浙江永康有个做A356合金的客户,炉子显示七百一十度,实测快七百六十度,吸氢量剧增,针孔废品率一度接近百分之八。把热电偶换了重新标定,温度降下来,废品率跟着就下来了。
变质和细化——一炉铝液值不值钱,看这一步。
变质处理主要是细化共晶硅相,改善铝合金的力学性能。6系和铸造铝合金常用Al-10Sr变质剂,加入量百分之零点零一到零点零三,加入温度七百三十到七百六十度。变质剂用前要烘烤干燥,潮的变质剂加进去反而引入水分和气体,适得其反。
晶粒细化用AlTi5B或AlTiB类细化剂,能显著细化α-Al晶粒。ZL114A铸造铝合金加百分之零点一的AlTi5B,效果就挺明显。
变质和细化要在精炼之后、浇注之前做。顺序反了,精炼时的强烈搅拌会把刚形成的有效组织破坏掉。
成分调整——留好余量,别等浇注前才补。
合金元素在熔炼过程中会有烧损,尤其是镁、锌这些易烧损元素。配料的时候就要把烧损率算进去——一般镁按百分之十到十五的烧损率预留,锌百分之五到十。我在江苏无锡见过一个厂子,没留余量,最后成分偏低,往炉子里补镁,结果扩散不均匀,铸件力学性能波动大。
高熔点中间合金(比如Al-Ni、Al-Mn,熔点七百五十到八百度)要早加,放在炉子上层温度高的位置,有充分时间溶解扩散。锌锭和铜板要在熔体刚好能淹没它们的时候加,加早了烧损多,加晚了来不及扩散。
扒渣和浇注——收好尾。
精炼静置完成后,先把表面浮渣扒干净。扒渣前均匀撒一层粉状熔剂,帮助渣和金属分离,扒得更干净。
浇注前把铝液温度调整到工艺要求范围,一般六系合金六百九十到七百一十度,A356七百到七百三十度。浇注过程要平稳,避免铝液翻滚带入新的氧化膜和气体。
浇注温度不宜过高。在保证不产生浇不足的情况下,浇注温度越低越好。温度高了不光吸气多,铸件还容易产生缩孔、热裂。
熔炼工艺这事,说到底就是把每个环节的时间、温度、顺序都控制好。 哪个环节图省事,后面就得加倍还回来。炉子开好了,一年省下来的气钱和料钱,够你再买一套精炼设备了。工艺理顺了,不光成本降下来,废品率也能降下来,这才是实实在在的收益。
关于铝合金熔炼工艺的更多细节,我之前写过铝合金熔炼工艺优化指南:炉语者胡申岳解析核心要点与遵循原则,把工艺参数的匹配讲得更细,感兴趣的可以点开看看。还有一篇熔炼工艺优化有多神?胡申岳帮客户把燃气单耗直接砍了 15%,里面有个通过优化工艺实现节能降耗的真实案例,可以参考一下。另外,铝合金熔炼:主要类型与关键设备解析那篇文章对不同炉型的工艺适配也做了分析,有需要的可以翻翻。
我这些年积累的熔炼工艺笔记和现场案例,都放在炉语者胡申岳(www.luyuzhe.cn)上了。