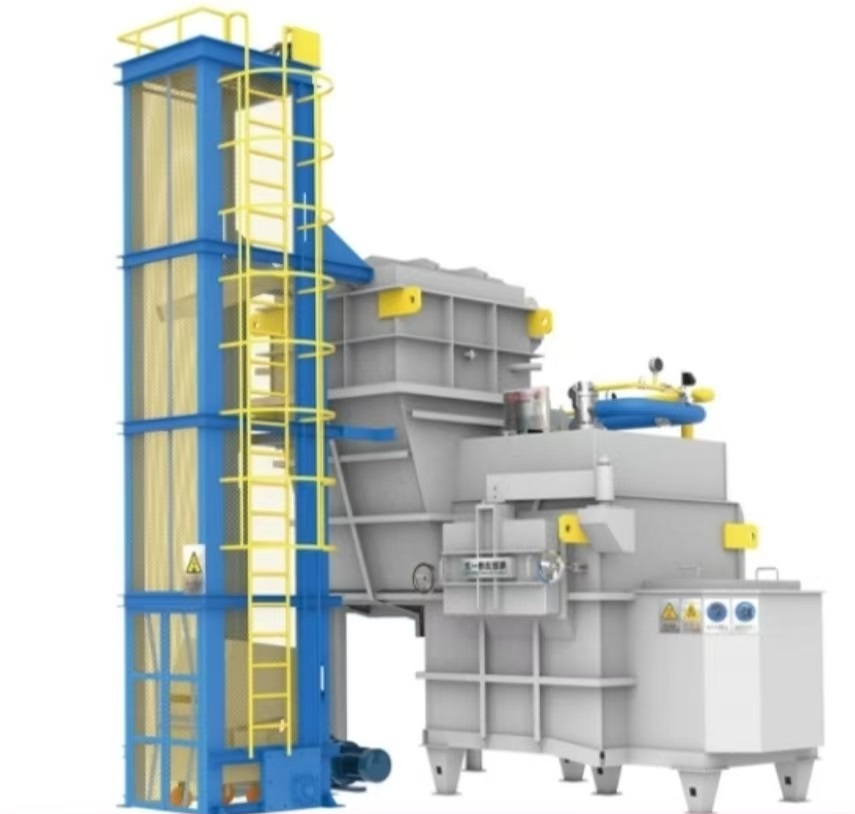

上个月在宁波一个压铸厂,看见炉前工为了赶进度,铝锭还没化透就猛提功率,炉子里一边铝水翻滚冒浓烟,另一边还杵着没化开的料坨。我让他赶紧降功率,已经晚了——那炉铝水烧损高得吓人,铸件气孔多得没法看。升温,是熔炼环节最见功力的“火候”学问,心急绝对吃不了热豆腐。
干了二十年,我总结升温控制就六个字:“慢起步、稳加速、准到位”。下面咱们就分阶段拆解,把这“火候”的精髓摸透。
一、分阶段升温:像开车一样,有档位,不能一直油门踩死
第一阶段:低温预热(室温 → 约500℃)—— 挂一档,慢行热车
核心目标:让所有原料从里到外均匀“暖身”,消除内部温差。
关键操作:
升温要慢:控制在每小时50-80度。用燃气炉的话,火焰要分散、柔和;用电炉的话,功率调低。
千万别搅:这个阶段原料还是固态,一搅容易碎,还可能磕伤炉衬。
看状态:等到大块铝锭的边角开始变圆润、表面有金属光泽了,说明“热身”好了,可以进入下一阶段。这时如果心急猛烧,外层化水把里层包成“硬芯”,后续麻烦就大了——要么化不透,要么内部气体突然膨胀引起喷溅。
第二阶段:中温熔化(500℃ → 约700℃)—— 换二档,加速并做好防护
核心目标:让原料快速、均匀地熔化,同时严防死守氧化烧损。
关键操作:
提速熔化:升温速率可以提到每小时100-150度。
第一时间覆盖:一旦看到表面出现第一滩铝水,立刻、马上撒覆盖剂!(通常是氯化钠、氯化钾的混合物)。像盖被子一样,均匀铺上5-10毫米厚。这是降低烧损最立竿见影的一步,能把氧化牢牢锁住,将烧损率控制在理想范围内(1%-3%)。这步做晚了,银子就化成烟跑了。
温和搅动:化到一半左右,用石墨棒轻轻沿炉壁搅动,帮助上层的料沉下去,打破可能形成的结壳,让熔化更均匀。动作一定要轻,避免把空气和渣子卷进铝液深部。
第三阶段:高温均温(700℃ → 目标温度)—— 换高档,精准控温
核心目标:使铝液温度、成分高度均匀,为精炼做好准备。
关键操作:
减速升温:快达到目标温度时(比如ADC12是720-740℃),再把升温速度降下来(回到50-80℃/小时),避免冲过头。
充分搅拌:铝液全化清后,要系统性地搅拌。沿着炉壁到中心,缓慢画圈,持续10-15分钟。这是消除炉内温差、避免局部过热的关键。最好用多个热电偶,测测炉边、中心、炉底的温度,确保温差不超过10℃。
精准控温:达到工艺要求温度后,立即转为保温。严禁超温(一般不超过目标温度20-30℃)。温度每无故升高10℃,氧化和吸气都会大幅增加。关于温度与质量的紧密关系,我在 谈谈燃气坩埚炉铝合金熔炼温度究竟咋回事 里有更细致的探讨。
二、过程防护要点:眼要尖,手要稳
升温不是设好参数就完事,要像猎人一样观察。
看“火色”与“动静”:
正常铝液表面是亮银色,覆盖剂下平静。如果局部特别亮、冒烟多,说明那里过热了,要调整火焰或功率。
如果熔体“噗噗”冒泡甚至溅射,极可能是原料没烘干或含油。必须立即减小加热,扒掉浮渣,等稳定后再继续。这是重大安全隐患。
护炉衬:
全程避免火焰直喷或电磁场集中于炉壁某一点。
绝对禁止在高温时向炉内投掷冷料!温差巨大会严重冲击炉衬,还可能引起铝液暴沸。加料应在熔化前期完成。
加合金的时机:
如果需要补加中间合金调整成分,应在高温均温阶段、搅拌之前加入,并确保将其压入铝液内熔化,防止浮在表面烧损。
总结一下:升温控制,本质上是通过控制能量输入的节奏,来驾驭金属相变的过程。“慢-稳-准”的节奏,加上“覆盖剂”的物理防护和“温和搅拌”的主动均化,是获得一炉温度均匀、纯净度高、烧损低的优质铝液的不二法门。
把这套心法吃透,你的熔炼工艺就抓住了核心。如果您在具体操作中对某个环节的把握仍有疑问,欢迎随时回我们首页交流,可以结合您具体的炉型和产品,咱们再深入聊聊。