
去年夏天,杭州一个锁具厂的厂长打来电话,声音急得不行:“胡工,我那台炉子出问题了,炉门升降卡顿,倾转也抖得厉害,生产快停了,你赶紧来一趟!”
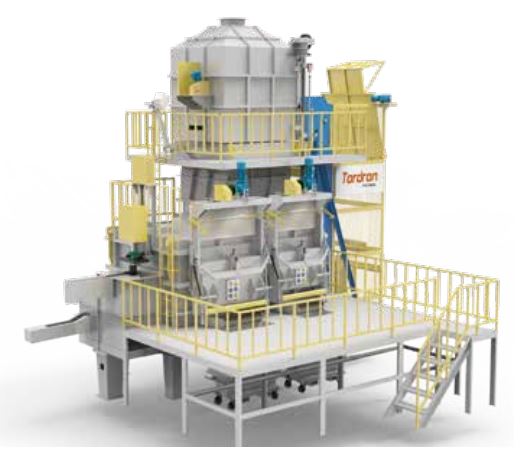
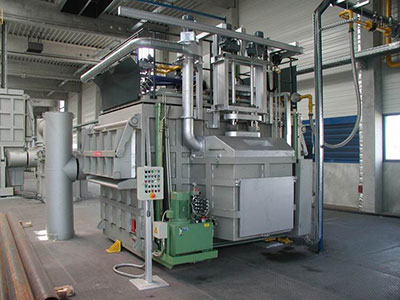
这厂我熟。三年前他们上了一条1.5吨的集中熔炼炉生产线,带机边炉和配汤线,当时是我设计的方案。设备一直跑得挺顺,怎么突然就卡了?
挂了电话,我收拾工具就往杭州赶。路上我就在琢磨:炉门升降和倾转都卡,说明问题可能在公共部分——要么是液压系统,要么是控制系统。
到现场一看,果不其然。
现场诊断:炉子像得了“帕金森”
厂长姓陈,带着我直奔车间。
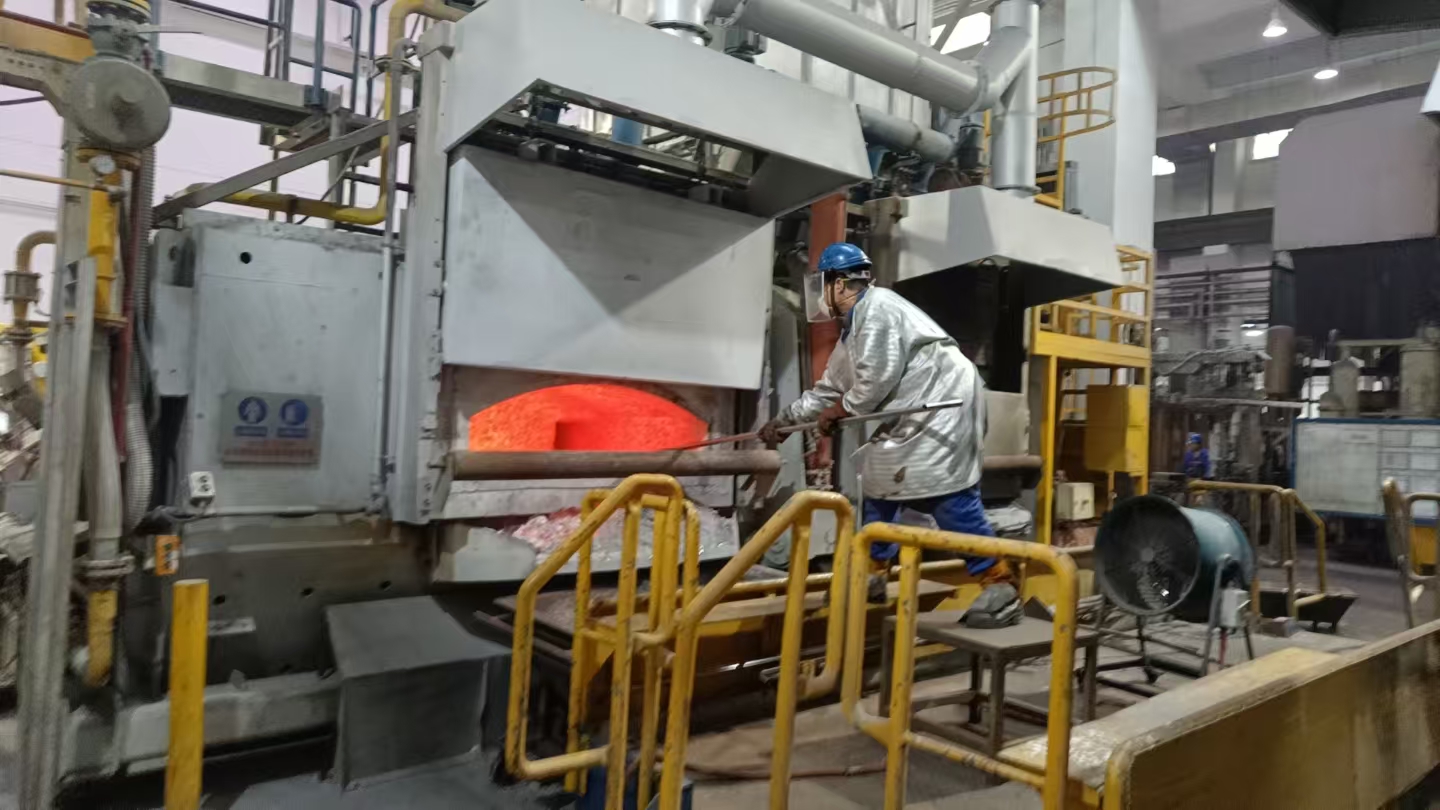
那台炉子正在生产,但看着就不对劲——炉门上升时一顿一顿的,像人爬楼梯喘气;倾转倒铝水时,整个炉体抖得厉害,铝液在浇包里晃来晃去,操作工都不敢靠近。
我问操作工:“这情况啥时候开始的?”
“大概三四天前吧,一开始就一点点卡,后来越来越严重。”
“中间换过液压油没?”
“没啊,油还够,就没管。”
我心里大概有数了。液压系统卡顿,十有八九是油脏了或者阀堵了。但得一步步查,不能瞎猜。
我让操作工先停机,把炉门升到中间位置,然后关掉液压泵。
第一步:排查机械部分
干维修这么多年,我有个习惯:先查机械,再查液压,最后查电气。因为机械问题最简单,一眼能看见;液压问题麻烦点,得拆;电气问题最隐蔽,得用表量。
我先看炉门导轨。用手摸了一遍,光滑,没毛刺。再看滑轮,转动灵活,没卡滞。炉门框架也没变形——机械部分没问题。
再看倾转机构。倾转缸底座螺丝紧固,销轴没磨损,转动自如。机械部分都正常。
排除了机械,问题就缩小到液压和电气。
第二步:排查液压系统
液压系统排查,我按顺序来:
先听声音。启动液压泵,声音正常,没有异响——泵应该没问题。
再看压力。接上压力表,测系统压力——正常,6.3MPa,跟设定值一致。压力够,说明泵和溢流阀都正常。
然后看油缸。炉门升降缸的油管接头,没漏油。但用手摸油缸缸体,感觉有点烫——正常应该温热,这有点偏热。说明油缸在吃力,可能有内泄。
但内泄不会导致卡顿,只会导致无力。所以问题不在这里。
最后看油质。打开油箱盖,用个干净瓶子接了点儿油出来——好家伙,油已经发黑,凑近闻还有股焦味。用手指捻了捻,能感觉到细小的颗粒。
我问陈厂长:“这油多久没换了?”
他挠头:“好像……两年多吧。”
我心里有数了。油脏了,杂质堵了阀。
第三步:找到“真凶”——比例阀
液压系统里最容易堵的,就是比例阀。因为阀芯和阀套之间的间隙极小,只有几微米,稍微有点杂质就卡住。
我让操作工把炉门升降的比例阀拆下来。拆开一看——阀芯上粘着一层黑乎乎的东西,像沥青一样。用指甲刮一刮,能刮下来。
这就是典型的液压油氧化变质。油用久了,高温下氧化生成胶质,加上磨损产生的金属粉末,混在一起就成了“油泥”。这些油泥卡在阀芯和阀套之间,阀芯动作就不顺畅了——这就是卡顿的原因。
倾转的比例阀也一样,拆开看,同样有油泥。
我问陈厂长:“你们平时换液压油滤芯吗?”
“换啊,一年换一次。”
我指了指油箱:“滤芯是换了,但油箱里的旧油没换,新滤芯进去,一会儿又堵了。光换滤芯不换油,等于白换。”
第四步:清洗与更换
找到问题就好办了。
我让他们把两个比例阀都拆下来,用煤油彻底清洗。阀体泡在煤油里,用软毛刷刷洗阀芯和阀套,把油泥全洗掉。然后用压缩空气吹干,再涂上少量新液压油装回去。
油箱里的旧油全部放掉。放油的时候,我在底下放了个磁铁——果不其然,吸出来不少铁屑。这些铁屑就是油泵和油缸磨损产生的,长期在油里循环,不堵阀才怪。
油箱清洗干净,换上新的液压油。顺便把回油滤芯也换了。
全部装好后,启动液压泵,先空载运行十分钟,让新油循环一遍。然后试炉门升降——顺滑了,不卡了。再试倾转——平稳了,不抖了。
陈厂长在旁边看着,松了口气:“胡工,这就好了?”
我说:“好了。但你们得记住,液压油不是加到刻度就行,得定期换。”
第五步:追问“为什么”
故障排除了,但事儿没完。我得问清楚:为什么会这样?
我问操作工:“平时点检做不做?有没有看油质?”
他说:“点检表有,但就是看看油位,没看过油的颜色。”
我问陈厂长:“油多久换一次有规定吗?”
他说:“厂家说一年换一次,但我们觉得油还够,就没换。”
这就是问题的根源:以为油位够就行,不知道油会变质。
液压油这东西,用久了会氧化,氧化后会生成酸性物质,腐蚀金属;还会生成胶质,堵塞阀门。同时,油泵和油缸磨损产生的金属粉末,也会混在油里循环。这些杂质加起来,就把阀卡了。
我跟陈厂长说:“液压油就像人的血,光看血量够不够不行,还得看血干不干净。血脏了,人就生病;油脏了,设备就卡顿。”
教训:省了小钱,花了大钱
我问陈厂长:“这次故障,停产了几天?”
“三天。”
“三天损失多少?”
他算了一下:“一天大概出8吨铝水,一吨利润按两千算,三天就是四万八。加上你们维修费,五万多吧。”
“换一次液压油多少钱?”
“两千多。”
我笑了笑:“两千多舍不得花,五万多花出去了。”
陈厂长苦笑:“胡工,你别说了,我记住了。”
这账其实很简单:一桶液压油两千块,一年换一次,五年才一万块。一次因油脏导致的故障,停产损失可能就超过这个数。省小钱,花大钱,这种事我见得太多了。
后续:改了制度,再没出过事
临走前,我给陈厂长写了个“液压系统保养要点”:
液压油每半年检查一次油质。用干净的瓶子接点油出来看颜色——新油是透明的淡黄色,旧油发黑就要换。或者用试纸滴一滴,看扩散情况。
液压油每一年到一年半必须更换。别管油位够不够,到时间就换。
滤芯每半年换一次。回油滤芯最容易堵,换油的时候一起换。
每天点检时看一眼油温。正常40~50℃,超过60℃说明散热有问题。
每两年清洗一次油箱。放完旧油后,用煤油清洗油箱底部,把沉淀的油泥清掉。
陈厂长把这几条打印出来,贴在液压站旁边,让操作工每天打卡。
去年年底他给我打电话:“胡工,按你说的,半年检查一次油,一年换一次。这一年多,液压系统再没出过问题。”
我说:“那就好。记住,设备保养,省心就是省钱。”
一点感悟
这个案例,看起来就是个普通的液压系统卡顿,但背后是很多厂的缩影。
液压油这东西,平时不显山不露水,很多人以为只要油位够就行。但油会脏、会变质、会变成“凶手”。等到阀堵了、缸卡了、设备停了,才想起来换油,已经晚了。
我干维修那会儿,也犯过同样的错。有一回,一个客户的液压泵烧了,拆开一看,油全是黑的,油箱底下一层油泥。客户问我咋回事,我说油脏了。他问多久换一次油,我说应该一年换一次。他说:“那你们卖设备的时候为啥不告诉我?”
我哑口无言。从那以后,我卖设备都附带一份《保养手册》,把换油周期、点检项目写得清清楚楚。虽然多写几页纸,但能帮客户少出问题,少花冤枉钱。
杭州这个锁具厂,后来成了我的老客户。每次路过杭州,陈厂长都要请我吃饭。他说:“胡工,你那回不光修了炉子,还给我上了一课。”
我说:“上课不敢当,就是经验分享。干这行二十年,踩的坑多了,就知道该注意啥了。”
更多故障排查和维修经验,欢迎关注我的博客:炉语者胡申岳 | 20年铝合金熔炼专家