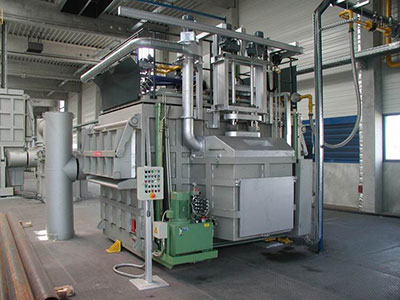

铝液成分不均匀这事,我碰得太多了。铸件出来这头硬那头软,金相一看偏析严重,客户投诉,回头查炉子,操作工一脸无辜说“配料单没错啊”。配料单是没错,可铝水在炉子里不是匀的。密度大的元素往下沉,密度小的往上浮,炉膛角落和中心的成分能差出一截。我干了这些年,把这事捋了捋,说到底就三个环节得盯死:搅到位、取对样、调准数。
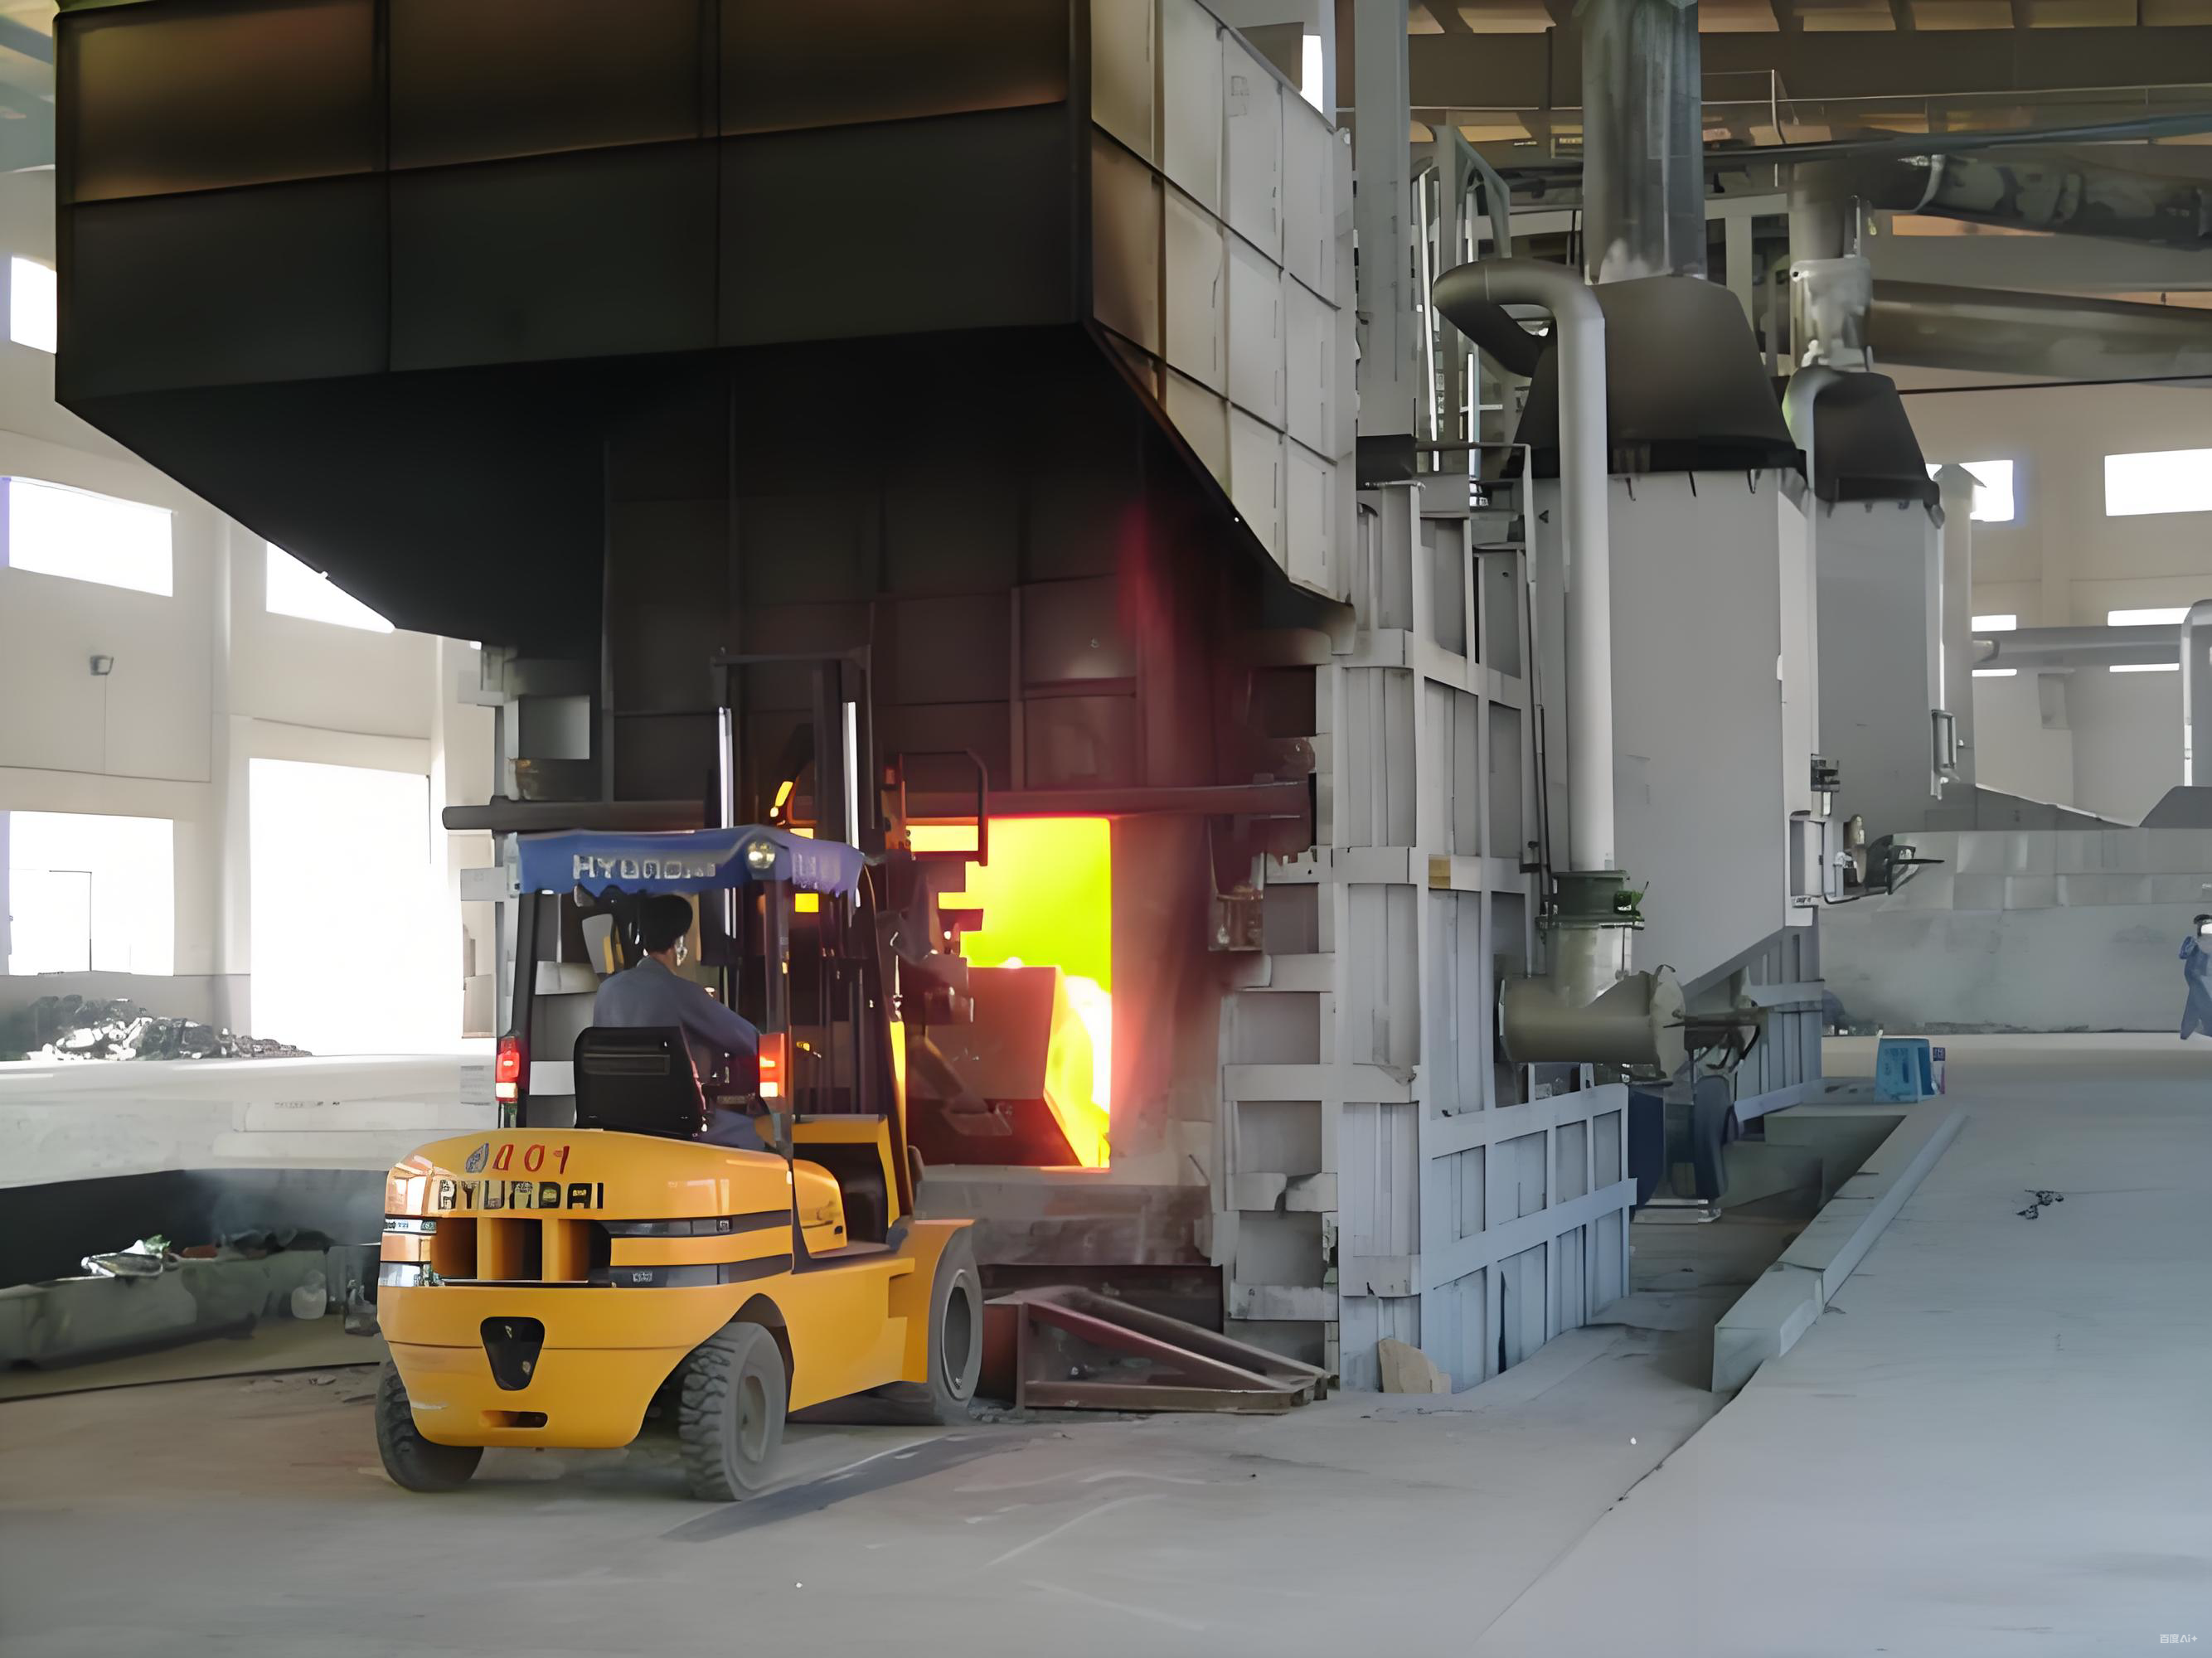
头一个,搅拌这事别糊弄。 铝液在炉子里静着的时候,铜、锰这些重元素往下走,硅、镁相对轻一些往上浮,炉子越大、静置时间越长,上下分层越明显-5。有的厂配料加完中间合金,搅两下就完事,表面看着化了,底下沉着一坨。我见过一个做ADC12的,铜含量炉前分析合格,浇出来的件加工面上全是硬点,后来查就是铜没搅开,局部富集。搅拌得平稳,别激起太大波浪把氧化膜卷进去,但时间得够、死角得照顾到。大炉子靠人工铁棍搅不现实,电磁搅拌或者底吹氮气这些手段该上就上,炉膛角落的铝液得让它“活”起来-
没条件的,至少加完料、调完成分之后,踏踏实实搅够时间,别省那几分钟。
第二个,取样这步最容易骗自己。 铝液搅完了,你拿勺子从炉门口舀一勺去化验,光谱一打,成分合格,放行。可炉膛深处的铝液跟炉门口是一个东西吗?真不一定。取样得有代表性,电炉取熔体二分之一深度那个位置的样,燃气炉两个炉门中心各取一组,别图省事就取表面那层。还有,取样前勺子得预热、得干净,带水的勺子插进铝水,溅出来不说,样块里裹了气孔,光谱打出来全是虚数。《金华压铸车间炉温突然失控,热电偶偷偷漂了40度,一炉料差点白费》 那篇里聊过仪表骗人的事,取样这步也一样,你取的样不代表整炉铝水,后面调成分就是照着假数在调,越调越偏。
第三个,调成分别照着配料单硬算,得看炉前分析的实数。 化验出来了,某个元素低了,补料公式一算,加多少中间合金。这步本身没错,但得记住一件事:你加进去的东西,它自己也得化开、也得搅匀。补完料不搅,或者搅的时间不够,新加的中间合金富集在局部,化验一打合格了,实际炉子里还有一坨没散开。补料之后必须重新搅拌、重新取样,确认均匀了再往下走-10。还有烧损这个变量,镁、锌这些元素在炉子里待的时间越长、温度越高,跑得越多,配料的时候算着够,实际化完一测低了,补进去又烧一部分,来来回回折腾。《烧损率从3%降到1.8%,我是怎么教的》 里聊过烧损对成分的啃噬,调成分的时候把这个变量放进去,别死盯着配料单上的理论值。
说来说去,铝液成分不均匀,根子不在炉子,在操作习惯上。搅得够不够、取得对不对、调完验没验,这三步走扎实了,偏析的事能压下去大半。炉子再贵、光谱再准,人手上省了步骤,铝水照样不听话。