
炉温不准这事,我说过好多回了,可还是不断有人栽在上面。不是设备多差,是没人觉得这是个事,等铸件批量报废了才回头查,那时候损失已经摆在那儿了。
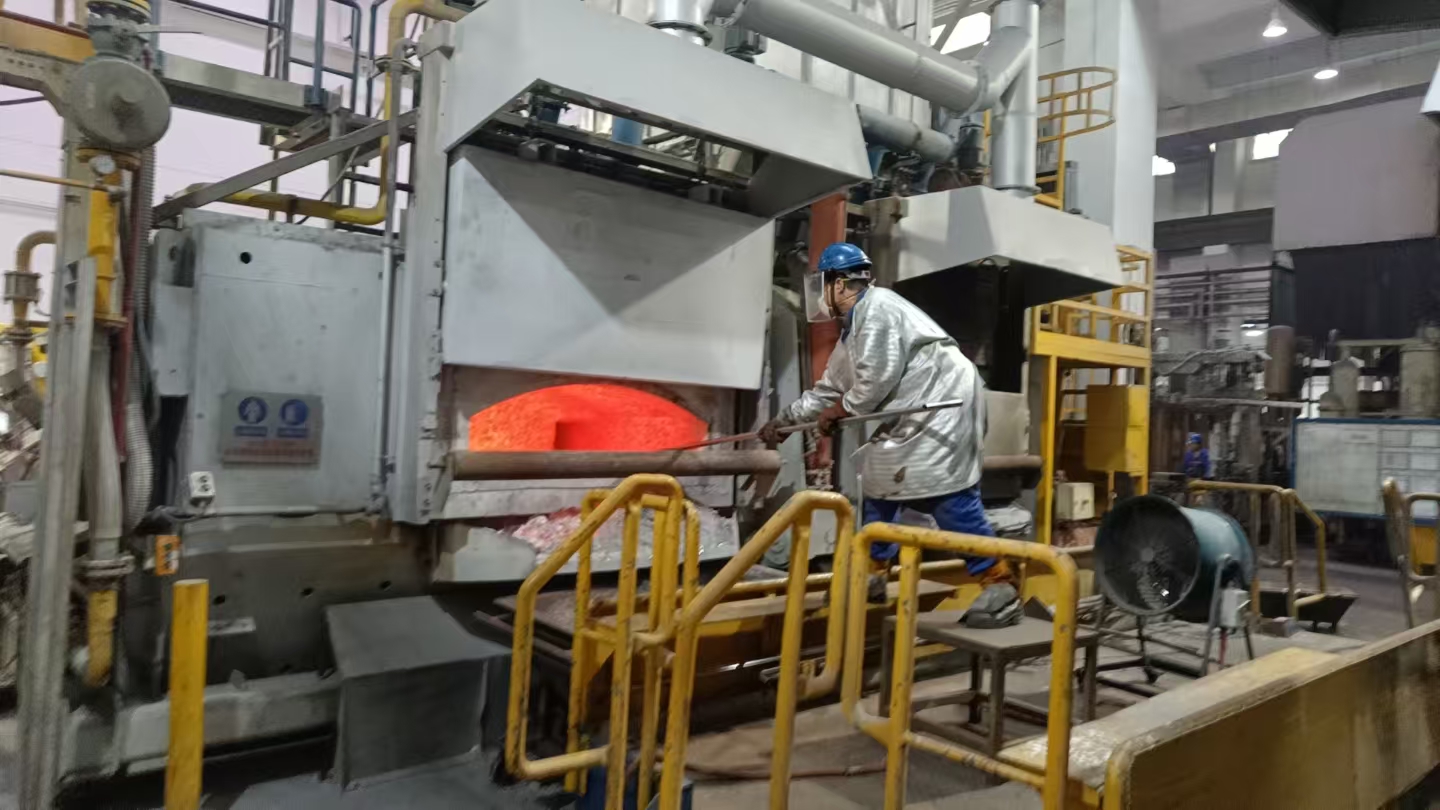
前年金华那个压铸厂,温控表上显示720℃,操作工看着这个数觉得正好,准备出铝水浇注。巧的是那天车间主任多长了个心眼,拿便携测温枪往铝水里一打,760℃。差了四十度。主任脸当场就白了,这要是按720度浇出去,铝水流动性看着够,实际温度偏高,压出来的件尺寸偏、缩孔多,一批活全得废。后来查下来,是热电偶补偿导线的接头氧化了,信号时断时续,表上显示的数跟实际差了四十度。《金华压铸车间炉温突然失控,热电偶偷偷漂了40度,一炉料差点白费》 那篇里我把这个案子从头到尾捋过,这里不重复了,单说这个“差四十度”是怎么把铸件坑掉的。
铝水温度偏高,看着流动性好,其实吸气也厉害。氢在铝水里溶解量随温度往上走,760度的铝水含氢量比720度高出一大截。压铸充型的时候气体来不及跑,凝固以后就是气孔、针孔,X光一照全是黑点。温度偏高还让烧损上去,镁、锌这些元素烧得比平时快,成分一偏,铸件的机械性能跟着掉。有的件表面看着挺好,一测抗拉强度不够,整批退货。操作工还纳闷,说“温度表上看着正常啊”。表上正常,实际不正常,这就是最坑人的地方。
温度偏低也一样坑。铝水流动性不够,压铸充型不满,边角缺料、冷隔,表面一层皮没熔合,看着像裂纹。有的厂以为是模具问题、压射参数问题,调了半天模具,最后发现是炉温实际低了二三十度。《一文读懂:影响铝合金熔炼质量的所有关键工艺参数》 里把温度对充型和成分的影响聊过一遍,炉温这一项是根子上的,它不准,后面调什么都是白调。
那怎么防?我一般让客户做两件事。头一件,便携测温枪定期跟炉上仪表对,一周对一回,差超过十度就查探头和补偿导线。第二件,热电偶和接线盒纳入日常点检,接头氧化、端子松动这些毛病肉眼看得见,一个月紧一回、擦一回,花不了几分钟。《铝合金熔化炉的日常点检,胡申岳建议关注这7个部位》 里把热电偶这一项列进去了,照着做能省不少事。还有,别等探头彻底坏了才换,电阻值漂了、响应变慢了,都是该换的信号。
说到底,炉温是铸件质量的第一道关口,这个数不准,后面精炼、除气、压射参数调得再细也补不回来。铸件报废的原因写出来是“气孔”“缩孔”“冷隔”,往根子上追,有好些就是仪表上那个数在骗人。表上看着正常,实际差几十度,这种亏吃一回就够记一辈子的。