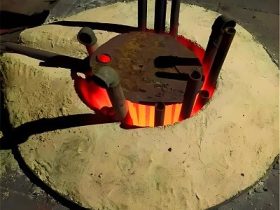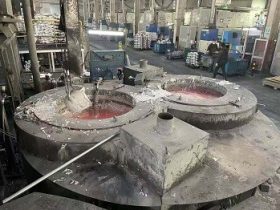

上个月在江苏一个厂里,看到工人把成筐的潮湿铝屑,直接压在几块大铝锭上就往炉里塞。我赶忙拦住——这哪是熔炼,这是给炉子“埋雷”。装炉熔炼这活儿,讲究的就是个章法。顺序乱了、心急了,出来的铝水不匀,烧损还高,炉子也折寿。
干了这些年,我把这阶段的门道总结成四个字:稳、序、柔、护。下面咱们就掰开揉碎了说。
一、烘炉预热:给炉子“醒醒盹儿”
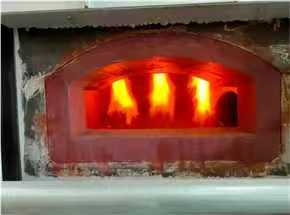
新炉、或者停了超过一个礼拜的冷炉,绝对不能直接大火开烧。炉衬里吸足了潮气,猛火一催,水汽在里头炸开,轻则炉衬开裂,重则铝液喷溅,能出大事。
正确做法是“文火慢炖”:
第一档(到200℃):稳住至少俩钟头。这是把表面的“浮汗”(游离水)慢慢蒸干。
第二档(到400℃):再稳住俩钟头。这是把渗进材料里的“内湿”(结晶水)给逼出来。
第三档(到600℃):最后稳一个钟头,让炉子彻底干透、热透,筋骨都活动开。
关键点: 升温要慢,每小时别超过80度。烘的时候,炉门留条缝,让水汽有路可走。这就跟冬天用车前热车一个道理,爱惜着用,它才耐用。关于炉衬养护的深刻教训,我在这篇 炉衬寿命总不达标?老师傅总结的“三防两养”法则 里写得更细。
二、装炉顺序:像“叠罗汉”,底盘要稳
装炉不是倒垃圾,顺序一乱,熔化不均,成分就偏。
记住一个口诀:“先底后上,先重后轻,先大后小”。
先铺“缓冲层”:炉底先匀匀地铺一层大块、厚实的料,比如大块浇冒口或者厚铝锭。这就像垫了个底,防止后面加料时,咣当一下把炉底砸伤。厚度大概一巴掌左右。
再放“硬骨头”:把铝硅、铝铜这类中间合金(熔点高)放在这层缓冲料上面,或者塞在缝隙里。让它们贴着热源,慢慢化。
后加“主体和辅料”:然后加入规整的铝锭。最后, 把那些烘干透了的铝屑、小碎料松散地铺在最上面。千万别压实,也千万别把它们塞在下层或跟大料混在一起,不然里面空气受热膨胀,容易引发熔体翻滚甚至喷溅。
别装太满:炉子别塞到十成满,留个10%-15%的空间,给铝液预热膨胀留余地。装得太满,化了之后会溢出来,危险。
三、升温控制:像“煲汤”,急火出不了好汤
升温是门艺术,核心是 “阶梯上,均匀热” ,最忌讳局部猛烧。
第一阶段(400-500℃):低温软化。用小火,让热量慢慢透进去,目的是让所有原料里外均匀受热、软化。要是外面都化成水了,里面还是个硬疙瘩(“硬芯”),后面就难弄了。
第二阶段(500-700℃):中温熔化。这时铝开始大量熔化。看到表面有铝水了,立马做一件事:撒覆盖剂!(通常是盐类混合物)。薄薄地、均匀地撒上一层(5-10毫米厚),像给铝液盖了床“保温防化被”。它能隔绝空气,把氧化烧损率牢牢压在1%-3%。这省下的,可都是真金白银。
第三阶段(到目标温度):高温均温。铝全化开后,温度升到你工艺要求的范围(比如ADC12是720-740℃)。这时要用搅拌工具(最好用石墨的),沿着炉边慢慢搅动,让温度和成分都均匀。切忌剧烈搅拌,那样会把空气和氧化渣卷进去。
特别提醒:感应炉要留意线圈冷却和磁场均匀,燃气反射炉要调整好烧嘴角度,杜绝火焰直喷某一点导致局部过烧(温度超过800℃),那会急剧增加烧损和吸气。
四、过程防护:眼观六路,手有分寸
操作时得提着神,很多小异常都是大问题的前兆。
看火色:正常的铝液表面是亮银色的,如果很快变成灰暗甚至起皱,说明氧化太厉害,覆盖剂没起作用或者不够了,得赶紧补。
听声音/看气泡:如果熔体表面老是冒泡,甚至“扑哧”作响,那很可能是料没烘干,或者混进了油污。得减小火力,把浮渣扒掉,等稳定了再继续。
护炉衬:所有接触炉内的工具,动作要轻,别跟炉壁硬碰硬。随时留意炉衬状态,有细小裂纹及时用修补料抹上,防微杜渐。
保安全:防护面罩、手套必须戴好。炉口区域保持整洁,杜绝任何易燃物。湿料入炉是绝对的红线,这我在 小型坩埚炉用燃气安全吗? 里强调过,血泪教训。
总而言之,装炉熔炼阶段,你对待炉子和原料有多“温柔”和“讲究”,后续的铝液质量就有多“稳定”和“听话”,生产成本就有多“可控”。把这“稳、序、柔、护”四字诀落到实处,就是抓住了熔炼环节的牛鼻子。如果您在具体操作中遇到特别的难题,欢迎随时回首页交流,咱们可以结合您的炉型和产品,聊得更具体。