
上周在江苏镇江,一个做铝合金轮毂的客户老张打电话来,语气里带着点无奈:“胡工,我这边A356的铸件老是出针孔,废品率都干到7%了。精炼剂也加了,氮气也吹了,就是压不住。”
我问他的第一句话是:“精炼的时候温度多少?”
老张说:“炉子上显示710度,我就在这个温度精炼的。”
我说,你那个炉子上的热电偶准不准?你先拿根标准热电偶插进去测一下。他测完之后发现,显示比实际低了快40度——他以为710度精炼,实际炉温已经750度往上了。铝液在750度以上,氢气的溶解度急剧上升,吸氢量蹭蹭往上涨,精炼效果自然大打折扣。这就是典型的温度失控导致的质量问题,跟精炼剂和氮气关系不大。
一、精炼温度为啥这么关键?
好多客户不理解,觉得温度差不多就行,差个几十度能咋的?我还真见过差的。
铝液在高温下会跟炉气中的水蒸气反应生成氢气,温度每升高100度,吸氢速率增加约3倍。氢气在铝液中的溶解度随温度升高而加大——铝液温度从700度升到800度,氢溶解度差不多翻一番。温度高了之后,后续凝固时氢气析出形成针孔气孔,铸件废品率直接往上蹿。
反过来,温度低了也不行。精炼剂反应不充分,除气除渣效果打折扣,渣液分离也不好,精炼完了浮渣还是黏糊糊的扒不干净。
所以精炼温度这事儿,不是差不多就行,得精确。具体多少度?得看牌号。
二、常见铝合金牌号的精炼温度适配标准
6系铝合金(6063、6061等)
推荐精炼温度:720℃~740℃。
6系铝合金是目前压铸和挤压型材领域用得最广的牌号,精炼温度范围相对宽裕一些。有个参考资料明确提到,6063材质在精炼时保持720~740℃,其他硬质合金保持到760℃。还有资料指出,精炼前加合金元素的熔体温度需要730~760℃,炉前精炼时控制在720~740℃。
我的经验是:6系铝合金在这个温度区间里,精炼剂反应充分,除气效果也稳定。温度低于720度,精炼剂的反应速度明显变慢,渣液分离也不彻底;温度超过750度,吸氢风险开始明显增加。
A356铝合金(铸造铝合金,轮毂、结构件)
推荐精炼温度:720℃~760℃,实际精炼操作建议730℃~740℃。
A356是典型的铝硅系铸造合金,广泛用于汽车轮毂、底盘结构件等。铸造时精炼温度通常控制在720~760℃之间。730~750℃熔化后,加入变质剂处理合金熔体,也是常用工艺。
我一般建议客户在730~740℃这个区间精炼,效果最稳。超过760度,铝液吸氢风险显著增加,而且氧化烧损也会加重。
5系铝合金(铝镁合金,5083、5754等)
推荐精炼温度:690℃~740℃,建议控制在下限附近,并特别注意钠元素控制。
5系铝镁合金是公认的“难伺候”牌号。随着镁含量的增加,铝镁合金的熔炼烧损加大,氧化夹渣增多,吸氢量也加大。而且5系合金不能用常规的含钠精炼剂——钠会跟镁反应,反而影响铝液品质。精炼时温度推荐控制在690~760℃,用KCl/MgCl₂/CaF₂复合剂,除氢效率能达到50%以上。
我的经验是:5系合金精炼温度最好控制在下限附近,690~720℃比较稳妥。温度高了镁元素烧损严重,铸件成分容易跑偏。
2系、7系铝合金(硬铝合金,2A12、7075等)
推荐精炼温度:730℃~760℃,甚至可短时提到770℃~780℃。
这类铝合金含铜、含锌量高,合金元素熔点高,熔化温度要比常规牌号高。有资料提到,做硬质合金时投入锰添加剂,炉水温度必须达到750℃以上才能让锰剂完全熔结。精炼操作时,炉前精炼温度可控制在720~740℃,但熔化阶段需要更高温度。
我自己的经验是:这类合金的精炼温度要稍微高一点,730~760℃比较合适。但要注意,温度高了吸氢风险也大,精炼时间别拖太长。
三、实际精炼操作中的温度控制细节
有资料给出的精炼温度范围是690~760℃,精炼时间8~16分钟。但我跟客户讲,这个范围是总的范围,具体牌号还得具体分析。
精炼过程中要实时监测铝液温度,利用热电偶探头插入铝液,将温度控制在精准区间,避免温度过高导致铝液过热或过低影响流动性。
测量铝液温度是否能达到精炼温度,温度过高需要加入回炉料降温,温度较低需通电升温,直到调整合格后再撒入少量清渣剂。精炼温度保持710~730℃,温度过低反应不充分,过高易导致铝液吸气、氧化。
我的习惯是:精炼之前先测一下炉内铝液温度,确认在目标范围内再开始喷粉或吹气。精炼过程中每隔几分钟再看一下温度,别让温度飘出去了。
四、温度控制不当会出什么问题?
温度过高,吸氢量剧增。 铝液中氢气的溶解度在760℃以上急剧上升。铝在高温下与水蒸气反应生成氢气,温度每升高100℃,吸氢速率增加约3倍。后果是铸件出现气孔,气孔率超过5%时强度下降20%~30%。
温度过高,烧损加重。 熔炼温度过高不仅浪费能源,更严重的是铝的氧化愈严重,一些合金元素的烧损也愈严重,导致合金机械性能下降。
温度过低,精炼不彻底。 精炼剂反应不充分,渣液分离不好,除气效果差。铝液中残留的气体和夹杂物无法有效去除,照样导致铸件缺陷。
温度忽高忽低,铝液品质不稳定。 一批料一个温度,下一批料又变了,成品率永远提不起来。
五、快速参考表
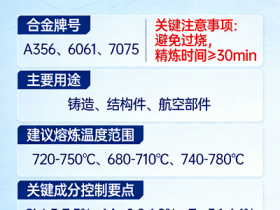
| 合金牌号系列 | 推荐精炼温度范围 | 注意事项 |
|---|---|---|
| 6系(6063、6061) | 720℃~740℃ | 硬质合金可适当提高至760℃ |
| A356(铸造铝合金) | 730℃~740℃ | 不宜超过760℃,吸氢风险大增 |
| 5系(5083、5754) | 690℃~720℃ | 不能用含钠精炼剂,镁烧损敏感 |
| 2系、7系(2A12、7075) | 730℃~760℃ | 合金元素熔点高,需保证温度到位 |
| 一般参考范围 | 710℃~740℃ | 大多数铝合金可参考,具体看牌号 |
最后说一句:精炼温度这事儿,看着是个小参数,实际上是决定铝液品质的大关键。 温度不对,精炼剂加再多、氮气吹再久,效果都打折扣。
关于精炼工艺的更多细节,我之前写过精炼除气剂用量如何确定?按铝液重量计算的公式和精炼除气,温度是“火候”:老师傅谈黄金区间与禁忌红线,里面把用量计算和温度控制讲得更细,感兴趣的可以点开看看。
我这些年积累的铝合金熔炼工艺笔记和故障排查经验,都放在炉语者胡申岳(www.luyuzhe.cn)上了。炬鼎熔炉在铝合金熔化炉和配套精炼设备方面的产品方案,可以到炬鼎熔炉官网(www.judrl.com)详细了解。