
上个月在广东佛山,一个做铝合金门窗配件的客户老黄打电话来,问了个挺实在的问题:“胡工,我想上个炉子,但听人说有燃气加热的、有电加热的,还有烧煤气的,到底哪个好?我也搞不懂这些加热方式有啥区别。”
我说你这问题问到点子上了。铝合金熔化保温炉的加热方式,说白了就两大类——燃气加热和电加热。这两类底下又分了好几种,今天就跟大伙儿捋一捋。
一、按能源分:燃气加热和电加热,两条路各有各的走法
铝合金熔化炉升温的本质是“输入热量大于流失热量”。根据能量来源,主要分燃料加热炉和电加热炉两类。熔炼铝的加热方式主要采用燃气或电加热,各有各的门道。
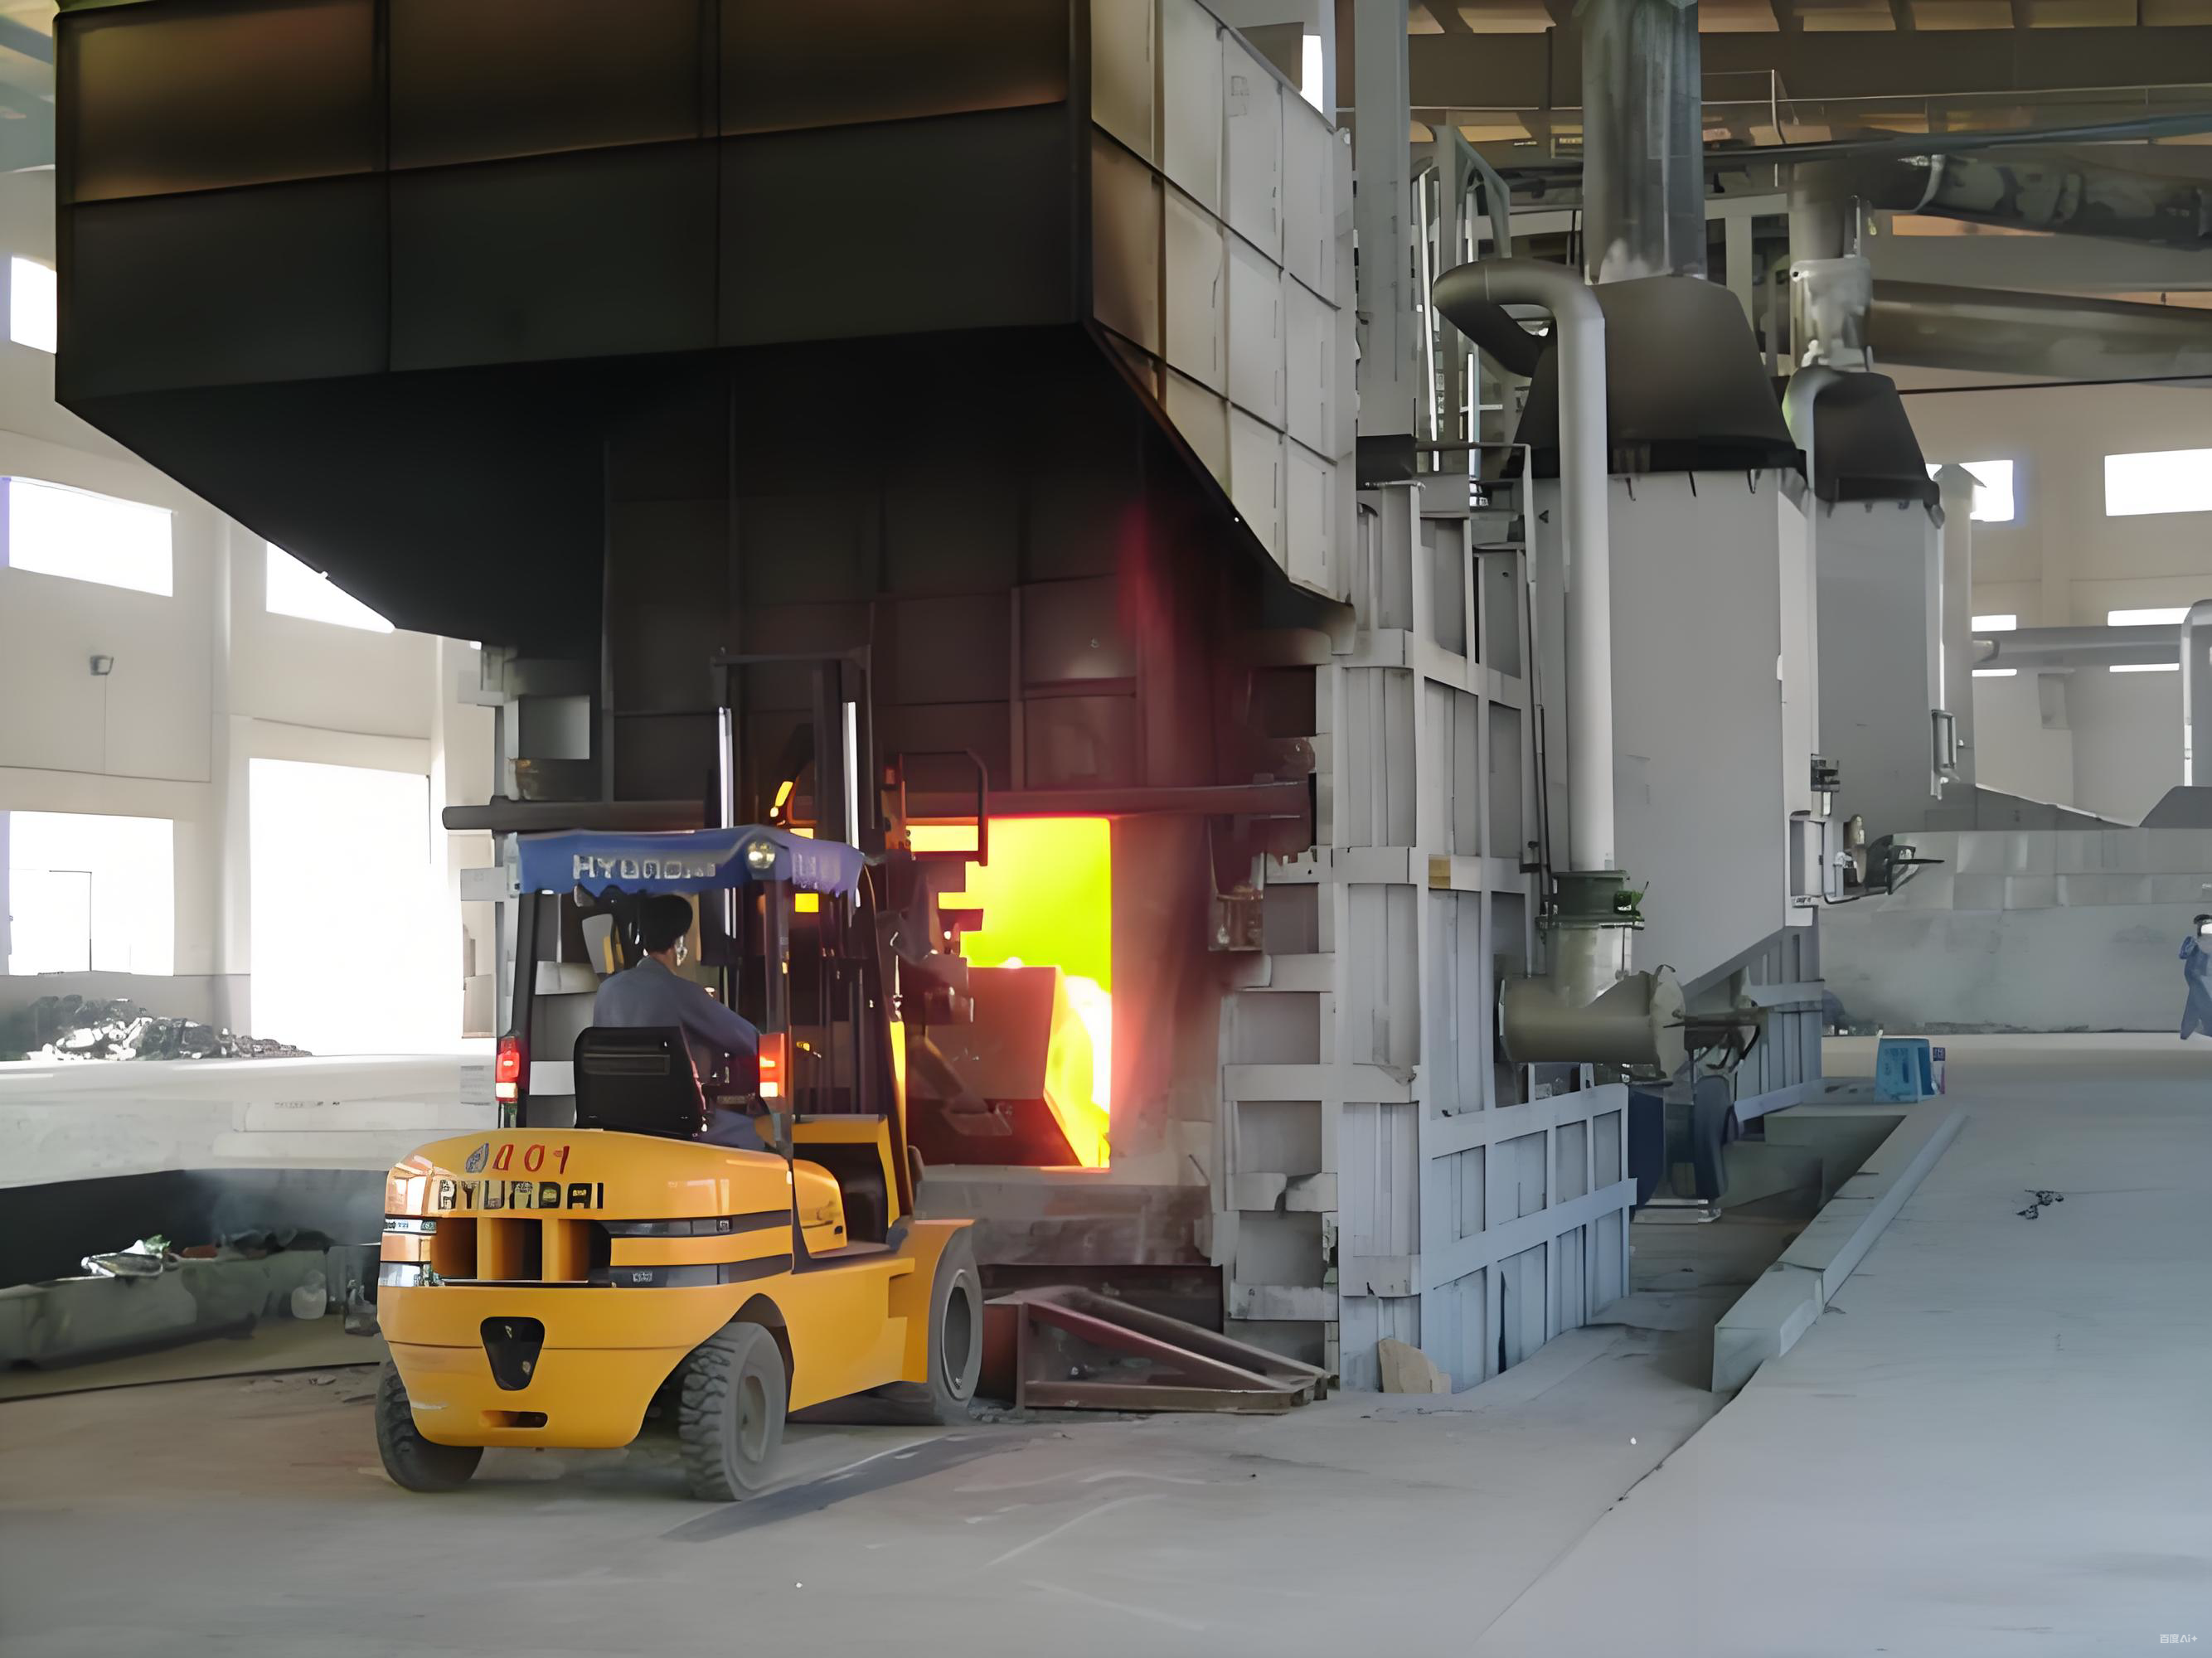
燃气加热是目前工业上用得最多的主流方式,烧天然气、液化气或者柴油,利用燃料燃烧产生的热能加热炉料。燃气熔化炉升温快、熔化能力强,适合大批量连续生产。一吨铝液的气耗成本普遍比电耗成本低一截,对成本敏感的批量生产很友好。一般来说,燃气炉适合中大型产能需求,比如单炉熔化量5吨以上。而且燃气炉还有个好处,搭配蓄热式燃烧系统能把烟气余热回收来预热助燃空气,节能效果相当明显。
电加热这边,没有明火、没有烟气污染,温控精度高、自动化程度也高。电加热炉通过电能直接转换成热能,不需要燃烧过程。适合中小产能需求,对环保要求严格的地区,或者对铝液纯度要求高的领域。但电炉的运行成本受电价影响比较大,初期设备投资也相对高一些。而且电炉升温速度相对燃气炉偏慢,不适合需要快速响应的场景。
二、燃气加热的几种烧法:普通烧嘴、蓄热式、弥散式
燃气炉的核心是那个烧嘴。烧嘴的好坏,直接决定了熔化的速率和能耗。
普通烧嘴是最传统的。把天然气和空气按比例混合后,在一个集中的喷口点燃,形成一股集中、方向性强的火焰。这种烧嘴火焰集中,局部温度高,但炉膛温差大,金属烧损率也比较高。以一台40吨熔炼炉为例,普通烧嘴吨铝能耗大约95立方米天然气,热效率只有30%到50%。而且普通烧嘴的氮氧化物排放较高,烟气温度也高,可达800℃以上。
蓄热式烧嘴就先进多了。它由耐高温全陶瓷烧嘴与蓄热式陶瓷换热器构成,通过成对烧嘴交替燃烧回收烟气余热来预热空气。两个烧嘴轮流工作,一个在燃烧时,另一个充当排烟口把热量存到蓄热体里,几十秒后切换。这样助燃空气可以被预热到800到1000℃以上,热效率能超过70%。吨铝能耗能做到72立方米左右,比普通烧嘴节能20%到40%。排烟温度能降到150℃以下,氮氧化物最低可到10毫克每立方米。
蓄热弥散式烧嘴是蓄热式的升级版。它采用蓄热式换热和弥散式燃烧组合,火焰不集中在一处,而是弥散到整个炉膛,炉膛温度均匀,可以明显降低金属烧损率20%到40%。这种烧嘴还能实现低氮、少烧损的效果。现在很多老旧铝熔炼炉都在从传统烧嘴往蓄热弥散式烧嘴升级改造,既能降成本又能减排。
除了常规的燃气加热,还有浸入式燃气加热这种特殊方式——把燃气烧嘴直接浸到铝液里加热,传热效率更高,热量散失率低,铝液表面氧化渣大大减少,炉衬几乎不用清理。不过这种技术相对高端,用得还不算太普遍。
三、电加热:电阻加热和感应加热,各有各的用法
电加热炉主要分两种——电阻加热炉和感应加热炉,两者的工作原理差别很大。
电阻加热炉的原理最简单,电流通过电阻元件产生焦耳热,热量以辐射形式传递到坩埚或炉膛内。加热元件可以是铁铬铝合金电阻丝、硅碳棒或者碳化硅棒。硅碳棒化学性质稳定、耐高温、升温快,现在用得越来越广,逐步替代传统的电阻丝。
电阻炉的最大优势是控温精度高,配合PID调节系统和K型热电偶,能把温度波动控制在正负2℃以内,适合对温度稳定性要求严苛的场景,比如航空航天材料、精密铸造。电阻炉热效率一般在50%到60%,中小型设备吨铝电耗大约40到100千瓦时。结构简单、维护方便,但运行成本受电价影响大。
感应加热炉的原理就完全不同了。感应线圈通上高频交流电后产生交变磁场,铝合金(导体)在磁场中感应出涡流,涡流的焦耳效应使铝自身发热——这叫“内加热”,从内部快速熔化。感应炉的热效率能到70%到90%,比电阻炉高一截。熔化速度快,铝液有电磁搅拌作用,合金成分更均匀。感应加热的热量集中于被加热物体,电能转化率超过90%,环境热损耗很低。
但感应炉也有短板——造价高,炉衬寿命相对低,设备维修工作量大。而且对操作要求比较高,不是随便找个机修工就能搞定的。感应炉适合大批量、连续生产、对效率和成分均匀性要求高的场景。
四、不同炉型的加热方式:坩埚炉、反射炉、双室炉各有各的脾气
光知道加热方式还不够,还得看这些加热方式装在什么炉型上。
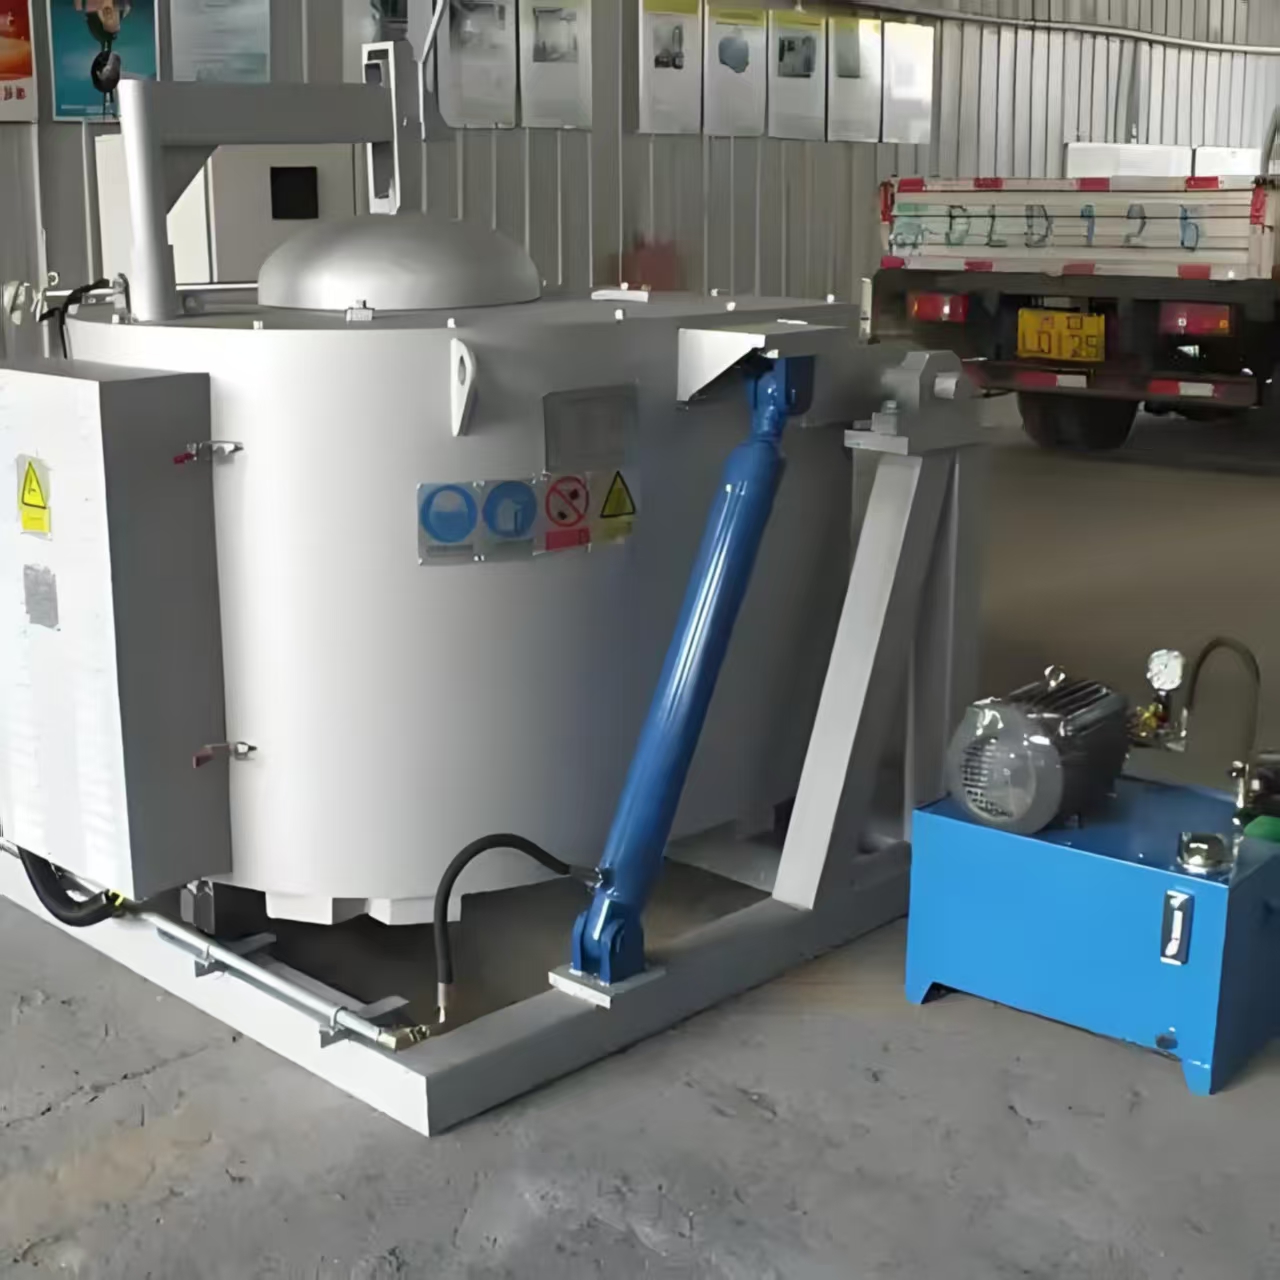
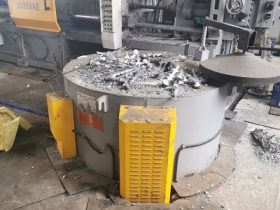
坩埚炉是最传统的一种,铝料在坩埚里熔化,坩埚与炉体之间通过燃气火焰或电加热元件传热。加热元件均匀分布在炉膛周围,热量从坩埚壁往里传。坩埚炉的优点是投资少、操作方便、金属回收率高,但生产能力小、坩埚寿命短。适合日产能1吨以下、经常换合金牌号的小批量生产。加热方式可以是燃气、电阻或者感应,灵活搭配。
反射炉是大型压铸厂和再生铝企业的主力炉型。火焰直接喷进炉膛,炉顶和炉墙被烧红之后靠辐射热把铝料烤化。传统反射炉金属直接接触燃烧烟气,热效率高、升温快、生产率高,但烧损率也高。加热方式以燃气为主,也有电阻加热的版本,电热元件悬挂在炉顶上靠辐射传热。
双室炉是反射炉的升级版,在炉膛中间加了一道隔墙,分成加热室和废料室。铝液通过电磁泵在两个室之间循环,废料在废料室里被铝液“泡”化,不直接接触火焰。这种结构集中了坩埚炉(烧损低)和反射炉(容积大、热效率高)的优点。加热方式以燃气为主,通常配套蓄热式燃烧系统,吨铝气耗能做到六七十立方米,烧损率控制在2%到3%。适合大量处理废铝、铝屑的再生铝企业和大型压铸厂。
感应炉则自成一类,不靠火焰也不靠电阻丝,就是靠电磁感应让铝自己发热。感应电炉具有热效率高、能耗低、金属烧损少、合金成分均匀等优点。适合特种铝、高纯铝、小批量高要求的生产场景。
五、保温炉的加热方式:辐射式还是浸入式?
熔化炉负责把铝锭化开,保温炉负责把铝水“养着”,保证温度和成分稳定。保温炉的加热方式主要有两种。
辐射式加热是传统做法。电热元件放在铝液上方,通过辐射加热铝液表面,再传导到熔池下部。这种方式温度控制简单,但炉膛内壁容易发黑,产生的“刚玉瘤”增加了清理频率,传热效率也比较低,铝液加热温度相差较大。燃气燃烧器的热效率大约只有25%到40%,而电加热的热效率可高达95%。
浸入式加热是这几年的新技术,加热管直接浸到铝液中,热量直接传导给熔池中的铝液,不经过空气、不经过炉膛。好处很明显:铝液温度均匀,整个熔池温差在正负5℃以内;氧化渣大大减少,吸气倾向小;节省能耗50%以上,炉气温度低,炉衬几乎不用清理。
浸入式加热有燃气版和电热版。燃气版是用天然气加热空气传递热量至发热管,发热管与铝液沉浸式接触发热。电热版用进口气相烧结氮化硅保护管,导热效率高、不粘铝、能抗急冷急热,使用寿命可达3年以上。不过浸入式加热受制于保护管材料的技术瓶颈,成本相对高一些,正在推广中。
六、怎么选?几条实在建议
选了这么多,最后给几条实在建议。
看产能和原料。 日产能5吨以上、废铝处理量大的,优先考虑燃气加热的反射炉或双室炉,运行成本低。日产能1吨以下、经常换牌号的,坩埚炉就够了,加热方式看厂里通没通气。
看环保要求。 环保严的地区或者做高纯度产品的,电加热炉更省心——没烟气、没明火、温控准。感应炉虽然贵,但铝液纯度高、烧损少。
看预算和运维能力。 预算有限但有气源的,上燃气炉,性价比高。预算充足、有专业电工的,可以考虑感应炉或者浸入式保温炉。小厂子没有专业电工的,别硬上感应炉,出了问题修起来麻烦。
看烧损敏感度。 用废铝多、烧损率高的,优先考虑双室炉或者浸入式加热,能把烧损率压下来,一年省下来的料钱比炉子差价还多。
关于铝合金熔化炉加热方式的更多细节,我之前在铝合金熔化炉技术参数详解:熔化率、能耗和温度控制那些事儿和感应加热式铝合金熔炼炉与电阻加热式铝合金熔炼炉的区别是什么?里面也聊了不少,有需要的可以去看看。
我这些年积累的铝合金熔炼设备经验和笔记,都放在炉语者胡申岳(www.luyuzhe.cn)上了。炬鼎熔炉在铝合金熔化炉和保温炉方面的产品方案和技术参数,可以到炬鼎熔炉官网(www.judrl.com)详细了解。
炉子怎么加热的,说白了就是怎么把热量弄进去的问题。燃气烧得快但能耗账要算细,电炉干净但成本高,选哪个关键看你的产能、原料、预算和环保要求。把这几个条件摸清楚了,答案自然就有了。