
有人问我熔炼温度曲线怎么定,我说你先别画那条线,先想明白一件事:680℃和740℃之间差的这六十度,不是让你一脚油门踩上去的。
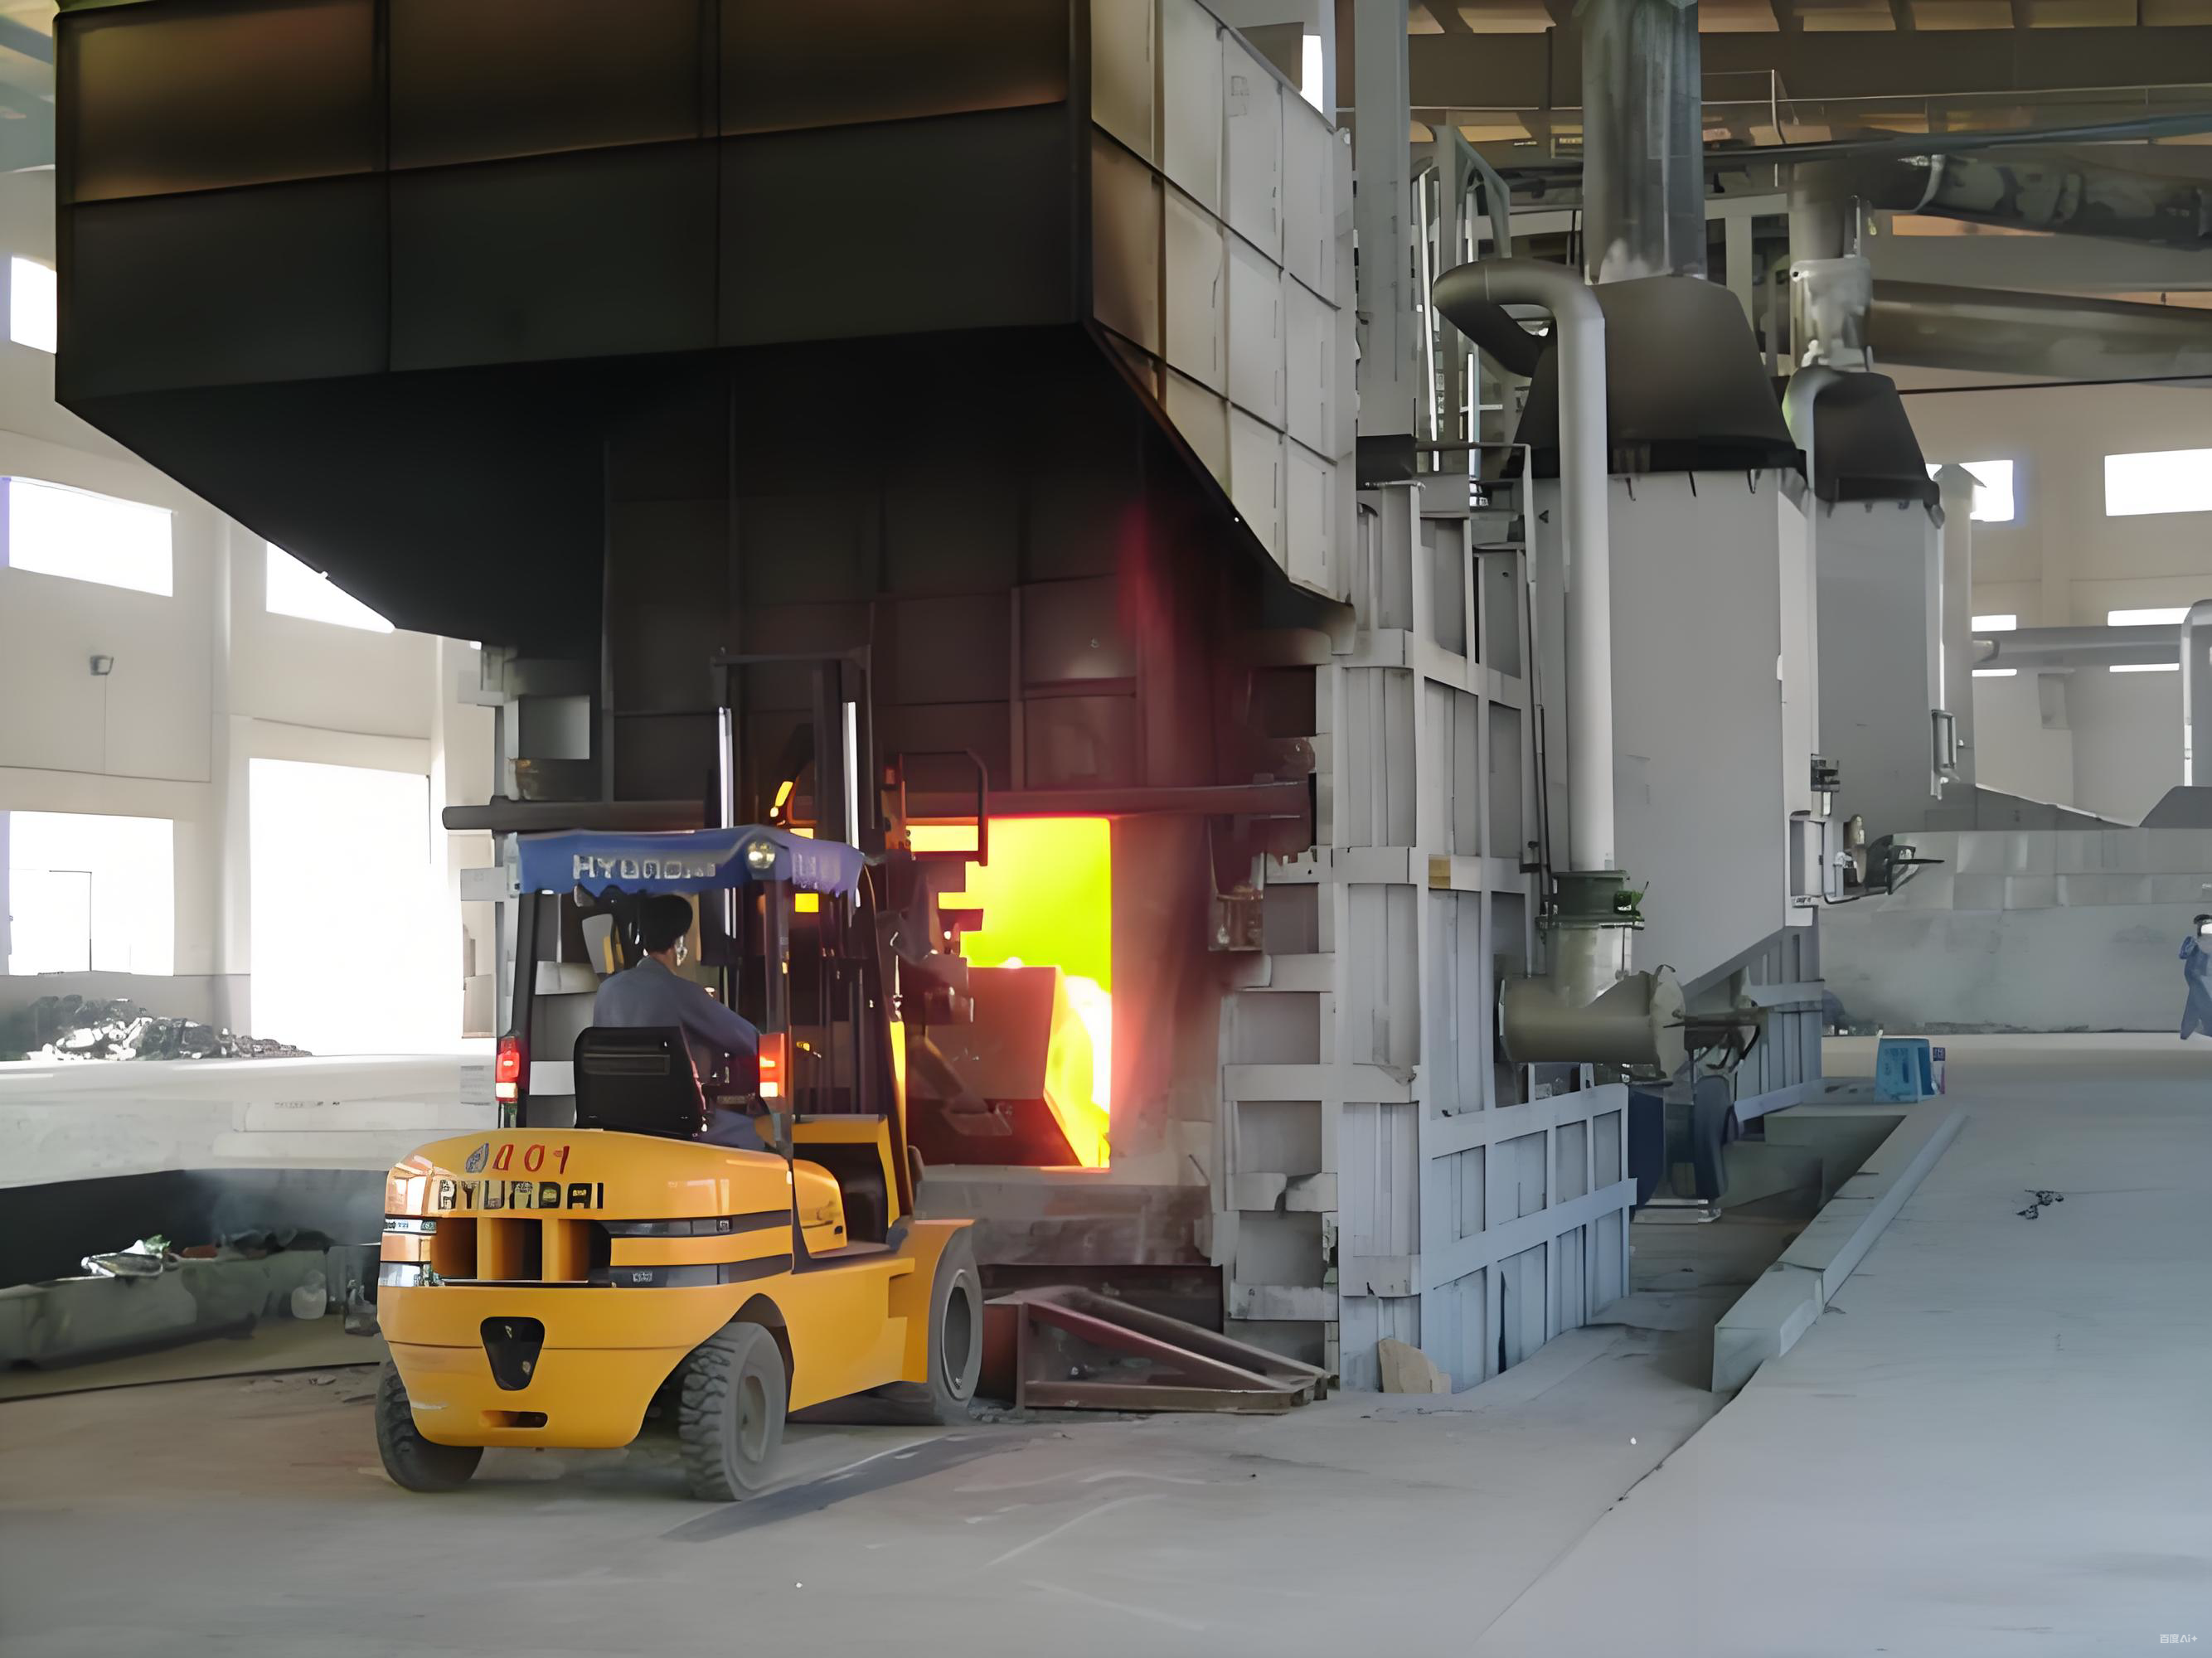
纯铝熔点六百五十八度上下,这是死数。你把炉子升到680℃,铝锭开始化了,这是熔化段的起点。好多资料写熔化温度在670到690℃之间,也有写680到700℃的。我自己的习惯是看料:干净铝锭,680℃化着挺顺;回炉料杂、带砂带油的,稍微往上放一点,但别过七百。《烧损率从3%降到1.8%,我是怎么教的》 那篇里聊过投料方式对烧损的影响,温度这块跟投料是连着的,料堆得高、火焰直接舔料面,你温度再低烧损也压不住。
化透了,渣扒了,接下来才是升温到740℃做精炼。这个升温过程,我见过太多厂图快,大火猛怼,半小时从680干到740。表上看是到了,铝水里的氢也吸饱了。铝液温度越高,氢溶解度越大,你升得快,炉气里的水汽跟着往里钻,精炼除气那一步就得花成倍的工夫往回找。《精炼除气做不好,铸件全是气孔》 里聊过氢的来源,升温过快就是给氢开门。
精炼温度卡在740℃上下,这是行业里比较通行的数。有专利里写精炼温度优选730到750℃,更优选740℃;也有写熔体温度达到740到760℃做第一次精炼的。差不太多,740是个稳妥的落点。精炼的时候温度不能掉,掉了精炼剂反应不充分,气泡带不走渣和氢;也不能太高,高了烧损和吸气又回来了。我一般让操作工盯住这个数,精炼全程别让它晃超过十度。
精炼完了到浇注之前,温度还得往下走。压铸件浇注温度看牌号和壁厚,有的在690到750℃之间调。这时候别在炉里干等着自然降温,该调就调,但调温的过程中炉门关严实,敞着口等,铝水表面氧化一层,扒渣的时候又心疼。
说句实在的,680到740这条线,画在纸上就是两个点加一条斜线,落到炉子上全是细节。熔化段温度低了化不动,高了烧损往上飙;升温段快了吸气,慢了能耗扛不住;精炼段稳不住,前面白干;浇注段降不下来或者降过头,铸件毛病全出来了。曲线是死的,炉子是活的,你盯着表上的数,还得拿便携枪打一下实际铝水温度,表跟实际对不上,那条线画得再漂亮也是假的。