
行了,就它了。开始正文。
去年无锡一个做靶材的客户,老板打电话来声音都有点虚:“胡工,我们新上那台50kg真空感应炉,出来的铸锭测下来纯度离99.999%差了一截,你知道这意味着什么——客户那边光谱仪一扫,门槛都没过,一炉料好几万就这么没了。”
我后来去了一趟。
他们那个炉子摆在一间还算干净的厂房里,操作工戴着白手套,穿得跟进手术室似的。但我蹲下来往炉膛里看了一眼,坩埚内壁有点发灰,不像是烧新坩埚的样。用手摸了摸边上摆的氧化铝坩埚毛坯,我问:“这锅子你们新装之前预烧过没?”操作工愣了一下,说:“拆开包装直接放进去的。”
哎,老毛病又犯了。
干这行二十年,真空感应炉做高纯铝,说难不难说简单不简单。今天就把我踩过的坑、赔过的钱,一条条掰开揉碎了说。
一、坩埚选不对,前面做的全是无用功
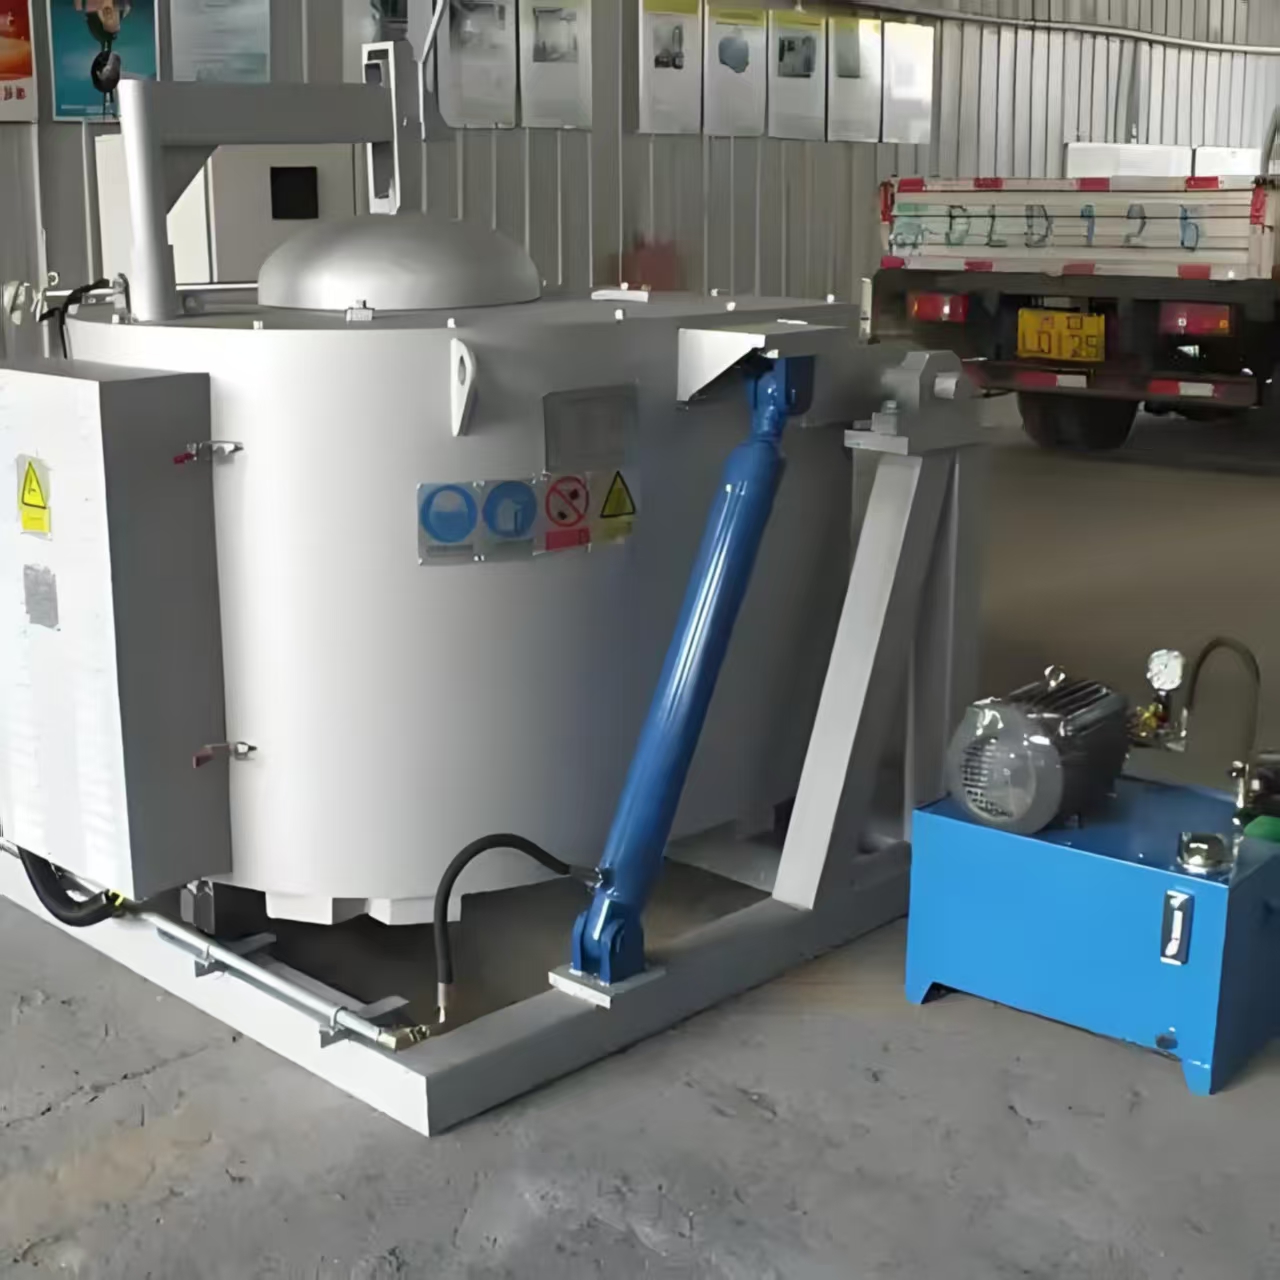
真空感应熔炼这东西,说白了就是在真空环境下用感应线圈加热熔化金属。真空度一般能抽到六七帕以下-,好处是能把铝液里的氢、氧、氮这些气体抽走,熔点低的杂质比如铜、锌、铅这些也能挥发掉一部分。跟普通熔炼炉比,出来的铝液干净得多,能明显提高材料的韧性和疲劳强度。
但有个要命的问题——坩埚。
普通熔炼炉你用石墨坩埚、黏土坩埚都没事,但高纯铝不行。铝这东西太活泼了,温度一高就跟坩埚材料发生反应。石墨坩埚最坑,铝液会把碳吃进去,本来要四个九的纯度,碳一进去直接掉一个九。
坩埚材料怎么选,一般小炉子用预制坩埚,大炉子(超过250公斤)用打结法现场捣制比较划算。用得最多的是氧化铝(Al₂O₃)和氧化镁(MgO)两种-2。但氧化镁坩埚做高铝合金有个隐患——铝液表面形成的氧化铝薄膜碰到氧化镁坩埚壁,会反应生成镁铝尖晶石夹杂,大片大片的,跟纸片似的混进铝液里。
我2018年在一个航空合金项目上就栽过这跟头。当时为了省成本用了氧化镁坩埚,结果铸锭里全是那种片状夹杂物,X光一扫密密麻麻,一炉料十几万直接报废。
从那以后我做高纯铝项目,坩埚只用高纯氧化铝(99.5%以上纯度),或者更讲究的用氮化硼涂层坩埚。价格贵一些,但一炉料不废就赚回来了。
坩埚买回来别直接上炉。新坩埚必须预烧,不预烧里面吸附的水分和气体在真空下会全跑出来,污染铝液。我一般把新坩埚放进炉子里,抽真空到工作真空度,然后慢慢升温到八九百度,保温两个钟头以上,让里面的挥发物彻底排干净。
二、脱气脱氧,不是抽个真空就完事
很多人以为真空熔炼就是把料放进去,抽上真空,开了电源就等着出活。大错特错。
铝液里的气体主要是氢,占了百分之九十以上-。真空环境下氢的溶解度大大降低,所以真空熔炼本身就有脱氢作用。一般要求真空度抽到工作状态时在一帕以下-,氢含量要控制在每100克铝0.15毫升以下。
但我告诉你,光靠抽真空脱氢不够。铝液表面会形成一层氧化膜,把里面的氢封住了出不来。
怎么办?我的做法是——抽真空到一定程度后,反充一点高纯氩气(99.999%纯度)进去,利用气泡上浮的原理把氢带出来-20。氩气纯度不够的话,里面的氮气会溶进铝液,反而污染了。所以保护气体这钱,真心不能省。
还有一个容易忽视的点——炉料本身的水分。2016年我刚做真空炉那会儿,有一批海绵钛没烘干直接投进去,熔的时候炉压突然飙升,差点把观察窗崩了。从那以后定了死规矩:所有炉料进炉前必须烘干,镁、钛这类活泼金属至少烘干两三个钟头,烘箱温度200℃以上-。
三、元素控制,添加顺序错了就全完了
高纯铝合金的牌号就那么几种,对杂质含量的要求非常苛刻。比如A356这种航空级的,铁含量要控制在0.2%以下。
普通炉子加合金元素可以随便扔,真空炉不行。
为什么?因为真空环境下,一些高蒸气压的元素(比如锌、镁、锰)在高温下会挥发跑掉。锰如果加早了,等熔完铝液它已经挥发掉相当一部分,测出来成分就偏差了。有数据说,锰过早添加可能导致成分偏差达到±3%。
我自己的规矩是:难熔的、不易挥发的元素(比如铜、硅)先加;易挥发的元素(比如镁、锰)最后加,最好是在熔炼后期、调整成分的时候再加。而且要控制加料温度,别烧太狠,减少挥发损失。
装料顺序也有讲究。分层装料——底层放难熔的组元,上层放易熔的组分,这样铸锭头部和尾部的成分差能缩小到0.8%以内。我在2019年给南通一家厂做工艺指导的时候,光是改了一下装料顺序,他们的成分均匀性就上了一个台阶。
四、电磁搅拌用不好,不是均匀是添乱
真空感应炉有个好处——电磁感应本身就有搅拌作用。熔炼过程中感应线圈产生的电磁力会让铝液内部流动,促进成分均匀化。
但这个搅拌的力度得拿捏好。
搅拌频率太低搅不动,太高了反而出问题。经验表明,频率在50到100赫兹之间时,熔体流动形成双涡流模式,成分均匀性最好。超过200赫兹反而会引起飞溅,把铝液表面的氧化膜打碎混进去。
我在苏州一个项目上亲眼见过——操作工觉得搅拌不够强,把功率开到最大,结果铝液在坩埚里翻得跟开水锅似的,表面那层氧化膜全碎了,夹杂物哗哗往下掉。铸锭出来X光一拍,里面全是小渣点。
搅拌强度以铝液表面产生轻微波纹为宜,别贪。
五、温度控制,过犹不及
高纯铝的熔点大约660℃,熔炼温度一般控制在700-730℃之间。温度太高有风险。
一是铝液本身氧化加剧,吸气也更多;二是铝液跟坩埚材料的反应速度加快,污染加重。有研究显示,过热温度超过液相线50℃以上时,铸锭的缩松缺陷面积会明显扩大。
我一般控制熔炼温度不超过液相线以上30到50度,精炼期温度适当高一点促进反应,浇注前降到合适的浇注温度。浇注温度也不能太低,否则流动性差,铸锭表面皱巴巴的。这个平衡得靠经验来把握,每个炉子脾气不一样。
六、一个让我记了五年的案例
2019年,浙江一家半导体材料厂找到我,他们的高纯铝靶材铸锭总是出现细小气孔,客户那边做溅射薄膜的时候老是出针孔,已经退了好几次货了。
我到现场待了三天。
第一天看他们操作,发现炉料表面有氧化皮没处理干净,直接扔进去了。问他们清洗了没有,说“拿布擦了擦”。
第二天我盯着他们做了一炉,严格按照流程来——所有原料先酸洗去氧化皮,再用去离子水冲洗干净,放进烘箱200℃烘3小时。装炉的时候分层铺料,坩埚预烧到位。熔炼过程中控制温度不超过720℃,精炼期充氩气搅拌。浇注前静置10分钟让夹杂物上浮。
那炉出来之后,拿到他们的测氢仪上一测,氢含量0.12ml/100g,比之前低了不少。客户方的技术人员看着数据不说话,后来请我吃了顿饭,说“早知道这么多门道,前面那几炉就不该废”。
这活儿干完我挺感慨的——很多时候不是设备不行,是人没做到位。高纯铝熔炼这事,每一步都有讲究,哪个环节偷了懒,最终产品就会给你颜色看。
干这行二十年,我越来越觉得,真空感应熔炼更像是“伺候”一锅高贵的汤。你得了解它的脾气——坩埚是什么材质、炉料烘到什么程度、真空抽到多少帕、温度控制在什么范围——每一个细节都马虎不得。
炉子不会说话,但出来的每一炉铝锭都在告诉你,你做对了还是做错了。
之前也写过几篇相关的,有兴趣可以翻翻:
- 铝合金成分偏析防控:熔炼过程中成分微调的实操方法 —— 成分控制这块,真空炉和普通炉有很多相通的地方
- 铝合金熔炼夹渣缺陷根治:从除渣剂选瞎了眼到扒渣手抖,我替你踩过的坑 —— 夹渣问题在高纯铝熔炼中更要命
- 铝液氢含量超标原因排查:精炼除气不达标?这3点没做到位 —— 氢含量的控制,真空炉也不能掉以轻心
另外,炉语者主页上还有更多关于铝合金熔炼工艺的实操文章,都是我这些年摸爬滚打总结出来的,不整虚的。