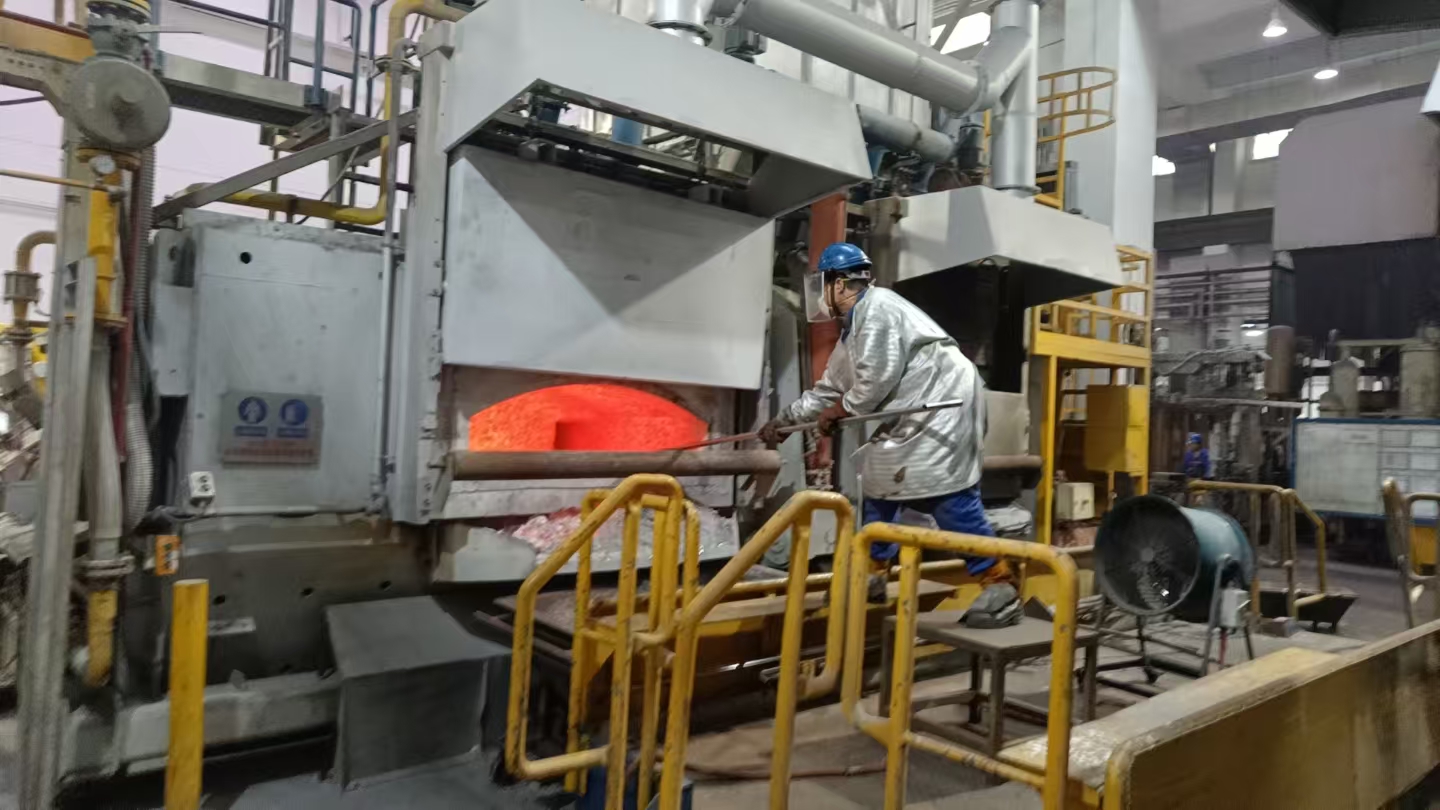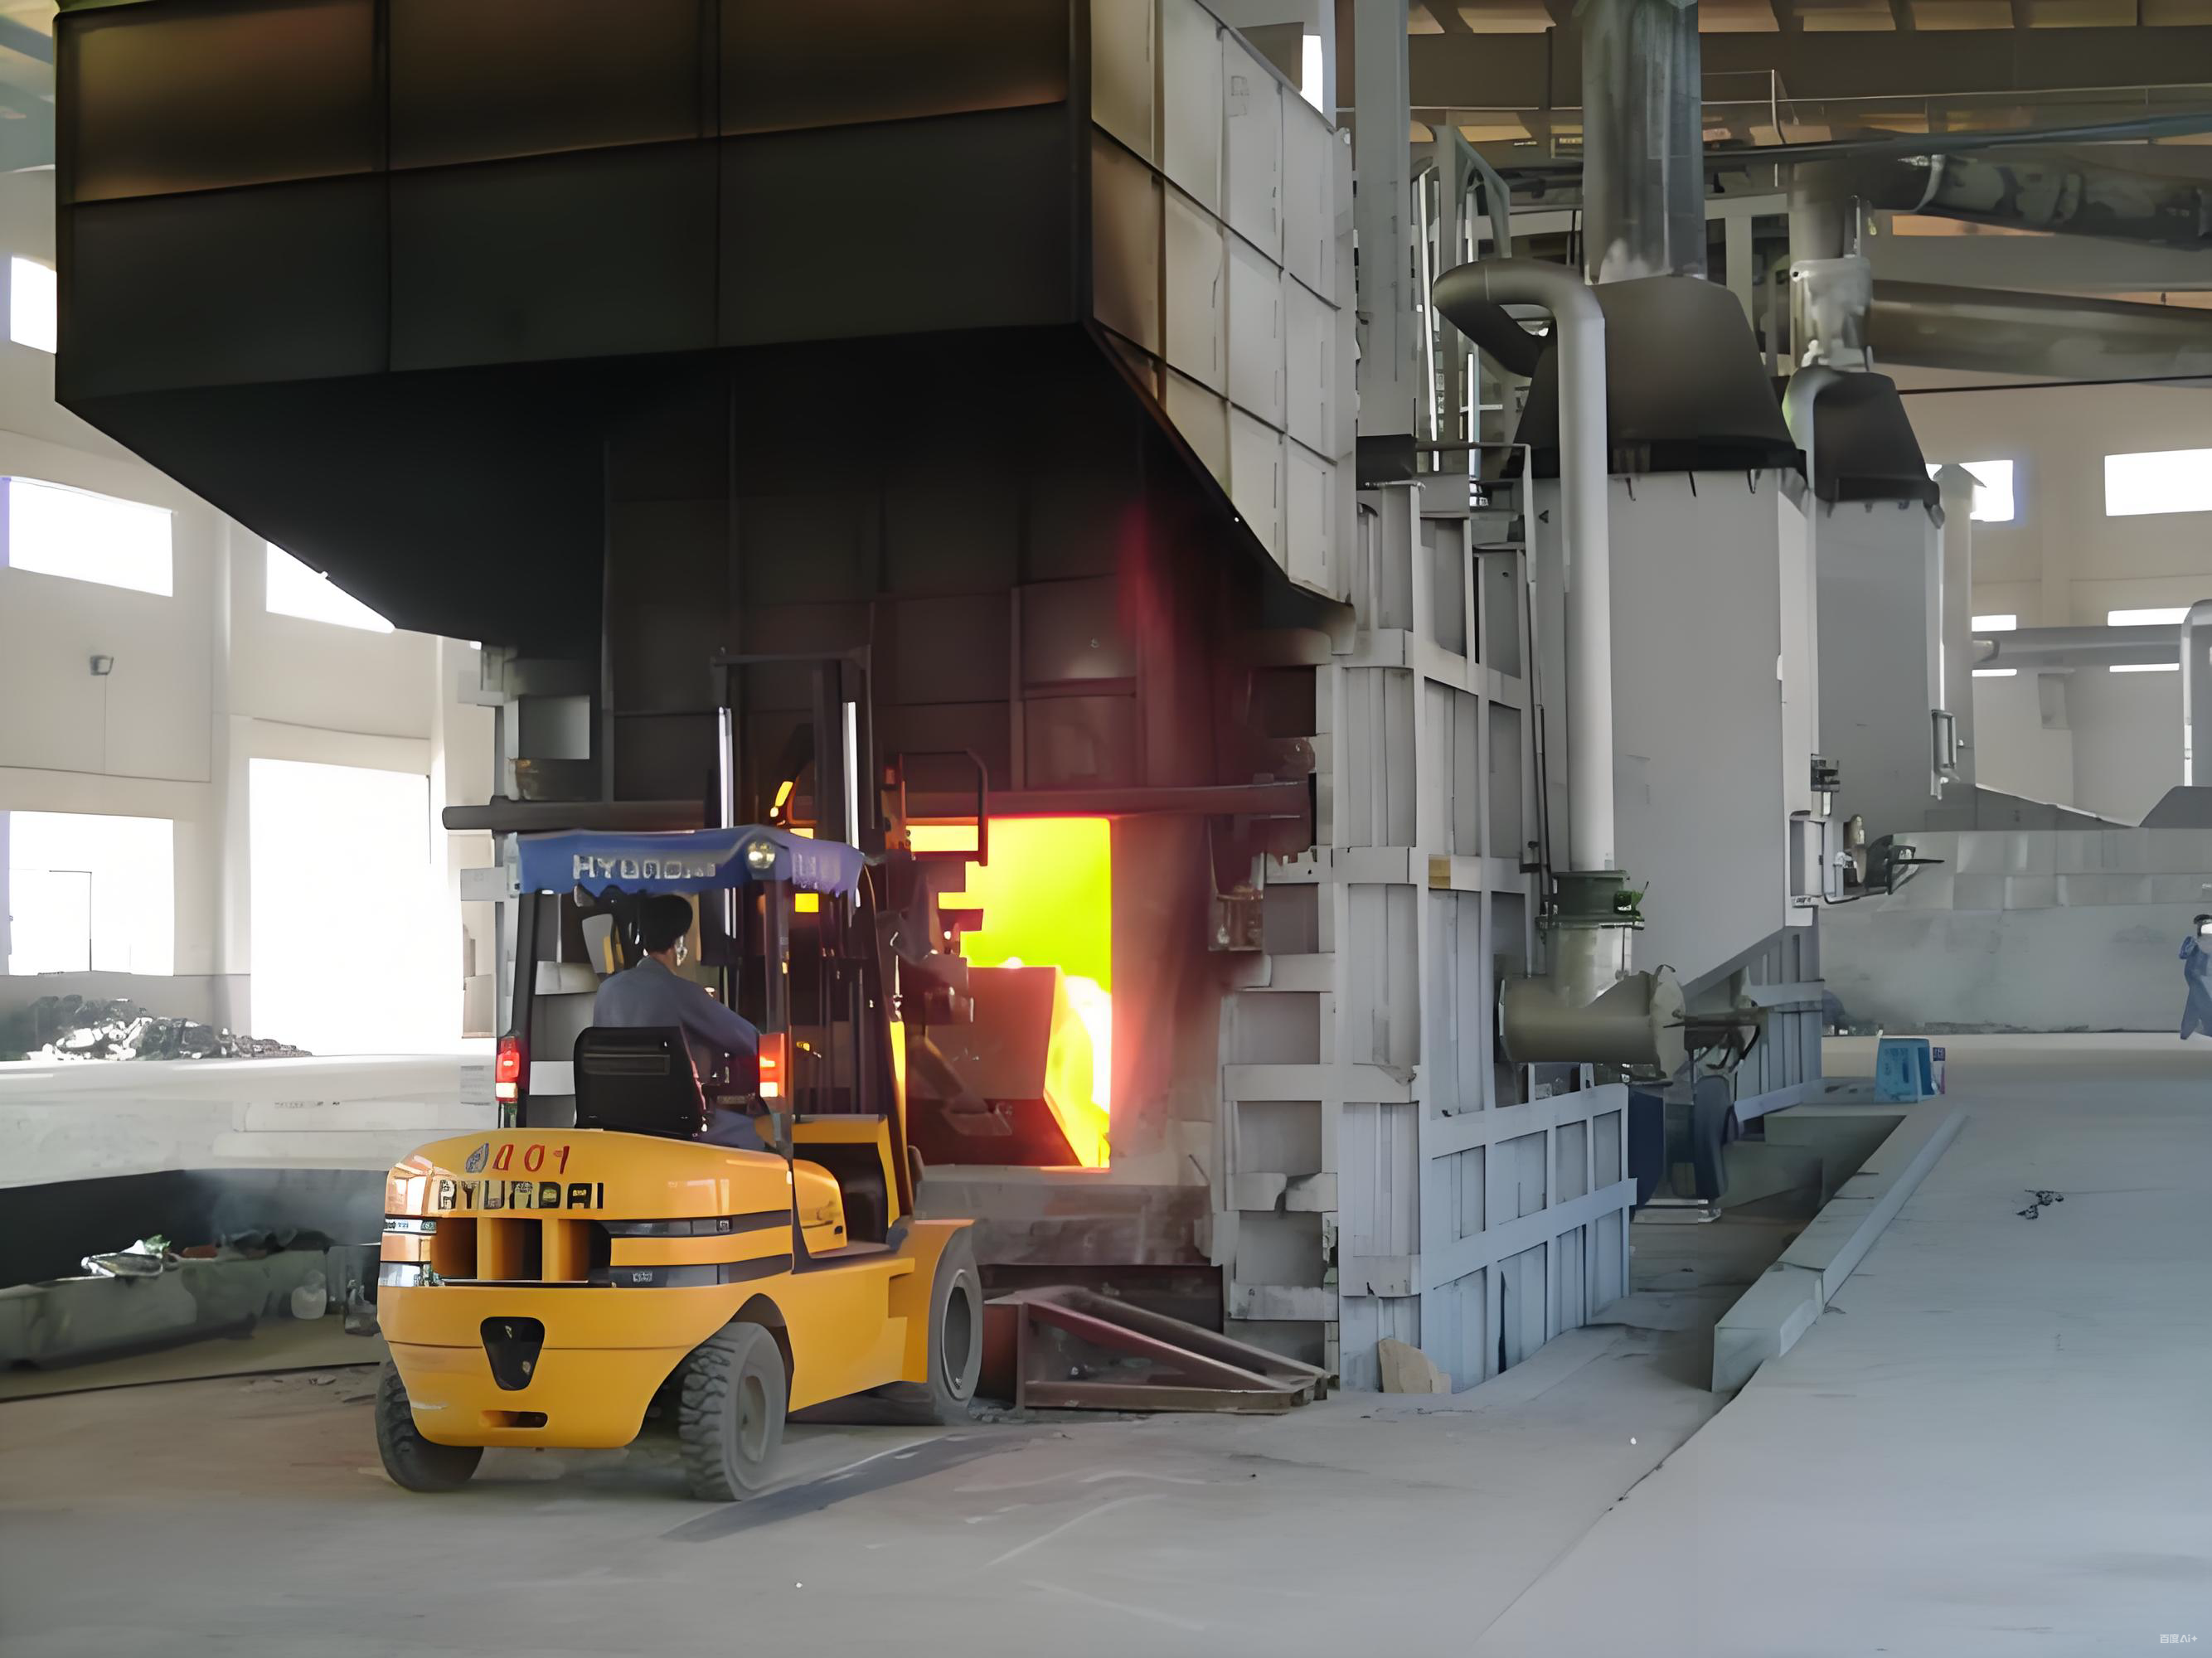

上周在昆山一个客户那儿做回访,车间主任老刘跟我诉苦——上个月刚换的炉门密封棉又不行了,漏气漏得厉害,车间里雾气腾腾的,燃气耗量比上个月多了12%。我蹲下来摸了摸密封条,硬邦邦的,手指一抠就掉渣,典型的长期超温老化。老刘说上次换的时候图便宜,买的几十块钱一米的普通货,用了不到俩月就现形了。
易损件这事儿吧,说大不大,说小不小。换早了浪费钱,换晚了耽误生产,严重的能把炉子都搭进去。今天把这些年跟易损件打交道攒下来的经验捋一捋,不一定全对,但都是真金白银砸出来的。
炉衬——最贵但也最要命的那件
炉衬是炉子最贵的易损件,也是出了事后果最严重的。一套5吨集中炉的炉衬换下来,材料加人工,四万五到五万是常事。但你要是舍不得换,等漏铝了再处理,那个数就得翻跟头。
怎么判断炉衬该换了?几条实在的:
每天开班前拿手电筒照炉口、炉壁和炉底转角——这些地方最容易裂。有次在无锡客户那发现炉口有条两毫米的细缝,当时用高铝修补料填了,热风枪吹干,二十分钟搞定。要是拖到裂缝变大,就得扒砖重砌,至少停炉两天。
每三个月停炉做一次深度检查,拿小锤敲炉衬——声音清脆说明没问题,发闷就是里头有空鼓。去年帮杭州一个客户检查,敲到炉底中间声音不对,扒开一看果然有个五公分深的空洞,里面全是积渣。再晚半个月,漏铝是跑不了的。
炉衬磨损是不可避免的。更换炉衬时如果操作不当,能耗可能会增加最高30%。侵蚀到原厚度三分之一的时候,就得计划大修了。
滤芯——最容易被忽略的吞金兽
滤芯这东西不贵,但不管它,它能让你多烧不少冤枉气。
判断滤芯该不该换,最直接的办法是看压差表。新滤芯的压差一般不超过0.05MPa,要是指针飙到0.1MPa以上,滤芯肯定堵得差不多了。上周苏州那家厂,压差表指针直接指到0.15MPa,比正常阈值超了一倍。拆开端盖一看,滤芯上糊满油污和铝粉,堵得只剩条缝。
要是没装压差表,有个土办法:拿便携式压力表一头接进口一头接出口,测出来的差值比新滤芯时大三倍以上就得换。比如新的时候差0.02MPa,现在测到0.06MPa,说明滤芯已经饱和了。
拆出来看更直观。表面沾了一层黑乎乎的油泥,用压缩空气反向吹都吹不干净,说明滤芯已经“吃饱”了,必须换。要是滤芯破了洞,或者金属网滤芯变形撕裂,那更得立马换。去年苏州一家厂滤芯破了没发现,杂质直接冲进烧嘴堵了三分之一喷嘴,燃气耗量多了15%,还出了一批温度不够的废品,损失了三万多。
普通工况下,滤芯三到六个月换一次就行;车间粉尘多、空压机老漏油,就得缩短到一到两个月。
炉门密封——小东西大用处
炉门密封条看着不起眼,但它要是漏了,你烧的气有一小半是给车间取暖用的。
密封条老化的信号很明显:摸上去发硬、一抠就掉渣,那就是该换了。伸手沿着炉门边缘摸一圈,有热气往外呲,说明密封已经不行了。
去年在南京一个客户那里,炉门漏气漏得厉害,车间里雾气腾腾的,我跟他们说赶紧换,结果人家嫌麻烦拖了两周。后来炉门口那一圈钢结构都烧变形了,换一套炉门总成花了小两万。几十块钱一米的密封条舍不得换,最后花两万换炉门总成,纯属冤枉钱。
密封条这东西别图便宜。几十块一米的用不了俩月就废了,好一点的一两百一米,能用大半年甚至一年。算下来反而是好的省钱。真空炉的炉盖密封圈一般建议每三个月更换一次。
烧嘴——炉子的心脏
烧嘴是燃气炉的核心部件,也是最娇气的那个。
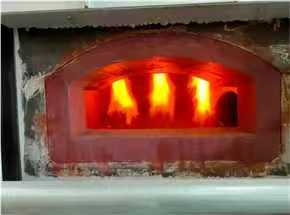
烧嘴出问题最常见的原因是堵塞。火孔堵了一半,火焰飘得老高,热效率直线往下掉。判断烧嘴该不该清理或者更换,看火焰颜色最直接。正常是淡蓝色带点白,要是发黄发红,八成是燃气和空气配比不对,或者烧嘴堵了。
烧嘴本身一般能用挺久,但烧嘴里的氧化铝球之类的蓄热体,正常工作条件下两到三个月就得换一次。每次更换大概需要两小时。
2017年在无锡那家外资厂,他们的烧嘴火焰整天发黄,能耗高得离谱。我一开始以为是烧嘴问题,拆下来洗了又洗,折腾两天没用。最后发现是燃气过滤器里头全是铁锈渣子——滤芯没及时换。换了滤芯之后火焰立马正常,气耗直接降了差不多15%。烧嘴本身没坏,坏的是前面的滤芯。
热电偶——炉子的眼睛
热电偶是测温度的,不准了你就不知道炉子里到底多少度。
热电偶这东西,按规程检定周期一般是半年。但实际车间里,很多厂子都是用到坏了才换。我一般建议客户每个月把热电偶放进标准温度炉校一次,比如实际温度700℃的时候,显示差超过±3℃就得调整或者更换。
上次杭州客户的热电偶显示720℃,实际上炉膛温度才680℃,操作工还按720℃在调工艺。一锅料出来全是废品,查了半天才发现是热电偶漂了。换个热电偶几百块钱,但那一锅废料好几万。
石墨转子——精炼除气的命根子
石墨转子是精炼除气设备最核心的易损件,也最娇贵。
正常使用的话,一根转子能用一个月以上。但很多厂子十天半个月就废了,主要是操作不对。最大的问题是不预热——常温直接捅进七百度的铝液里,热应力一炸就裂了。正确的做法是先在液面上方100毫米左右预热五到十分钟。
先通气再下,先提再停气——这两条顺序搞反了,气孔一堵转子就废了。叶轮边缘磨得差不多了,除气效果就不行了。原来能打出细密的小气泡,现在全是大气泡,除氢效率掉得厉害,这时候就该换了。
我一般建议客户备两根转子轮着用,别等到断了再买——那会儿急用,厂家发货都来不及。
坩埚——电炉的饭碗
电坩埚炉的坩埚,正常使用情况下建议每六到八个月更换一次。超过这个时间不换,可能会导致设备损坏。
但具体还得看使用情况。每天满负荷干和偶尔用用,寿命差远了。每次停炉清渣的时候仔细看看坩埚壁有没有裂纹、有没有变薄。有裂纹就别凑合了,说不准下一炉就漏了。
加热元件的寿命一般也就一年左右。不过好在更换方便,维修成本不算高。
成本控制那点事儿
说了这么多,总结几条实在的:
备件别等坏了再买。 炉衬、石墨转子、烧嘴这些关键件,坏了再买就晚了。停产一天的损失比备件贵多了。我一般建议客户关键的易损件至少备一套在库里。
别在密封条、滤芯这些小东西上省钱。 几十块钱一米的密封条和一两百一米的,差价没多少,但寿命差好几倍。算下来反而是贵的省钱。
记录要做。 每次换件的时间、用了多久、什么工况,记下来。时间长了你就知道大概什么时候该换了,不用等到出了问题再拍大腿。
该换就换,别拖。 炉衬裂了条缝及时补,几十块钱的事儿。拖到扒砖重砌,那就是几万。滤芯堵了就换,几十块钱的事儿。拖到烧嘴堵了、能耗高了、出了废品,那就是几万。
买配件别光图便宜。 质量可靠、适配性强的原厂或认证部件,虽然初期采购成本高,但更换频率低,长期看反而省钱。
炉子这行干久了,对易损件这事儿就一个感受——该花的钱一分不能省,不该花的钱一分不多花。关键是你得知道什么时候该花、什么时候不该花。
行了,今天就唠到这儿。下午还得去趟常州,那边有个客户说炉子能耗突然高了,十有八九又是滤芯堵了或者密封不行了。回头有空再聊。
(本文作者胡申岳,深耕铝合金熔炼领域多年,专注熔化炉选型、故障排查与工艺优化。更多实操经验可参考:《熔化炉炉衬养护指南:烘炉、清理、修补的标准化流程》、《炉门漏气一年能偷走你几十万?老师傅手记》、《熔化炉升温慢?别瞎拆!老行内手把手教你排查》、《精炼除气设备日常维护:石墨转子、管路的保养与更换周期》。)