
去年年底在山东滨州,跟一个做再生铝的客户老张吃饭,他喝了两杯酒之后跟我说了一句话,我记到现在:“胡工,我现在收废铝,比以前挖矿还讲究。”他说的是实话。废铝里面啥都有——涂层、油污、塑料、铁件、不锈钢,以前大家一股脑扔进炉子里烧,烧损率高不说,出来的铝水成分也不稳定。现在不行了,客户对铝材纯度的要求越来越高,废铝回收已经不是“烧化了就行”那么简单了。
这几年跑客户,明显感觉到熔炼工艺这块儿的变化特别快。以前大家拼的是谁家的炉子烧得快、谁家能耗低,现在拼的是谁家的铝水纯净度更高、谁能用更多的废铝做出高品质的产品。今天就把我这些年看到的、听到的、亲身经历的一些前沿技术方向,跟大伙儿聊聊。
再生铝:从“降级使用”到“保级回收”
先说一个让我印象很深的变化。
以前的废铝回收,基本是“降级使用”——好端端的门窗料、汽车轮毂,回收之后只能做成低端压铸件,因为杂质去除不干净,性能达不到原来的水平。但现在不一样了,山东有一家企业搞了一套“全流程废铝保级回收技术”,核心是“双室熔炼+在线除气”。第一室精准控温把杂质先分离一部分,第二室再用在线除气技术把剩下的杂质和气体去掉,出来的铝材纯度稳定在百分之九十九点八,这纯度已经能满足手机外壳、笔记本电脑这些3C领域的要求了。
这个技术厉害在哪儿?它让废铝不再是“垃圾”,而是变成了可以反复利用的“城市矿山”。而且这家企业现在已经在往汽车领域拓展了,他们优化了再生铝的合金配方,把抗拉强度做到超过三百一十兆帕,已经成了好几家头部新能源车企的供应商。
我在江苏常州有个客户,去年开始尝试用再生铝做汽车零部件。一开始他挺担心的,怕废铝里杂质多影响成品率。后来我帮他设计了一套炉前的分选和预处理方案,又配了在线除气装置,现在他厂里百分之六十的原料都是废铝,成品率跟用原生铝差不多,但原料成本降了一大截。他自己算过,一年省下来的料钱够买两台新炉子了。
不过得说句实在话,废铝回收不是简单地把铝屑倒进炉子里烧。这里面有很多坑——铝屑含油含水,直接扔进去会炸;废铝里的铁、硅这些杂质,不在炉前处理掉,后面在铝液里就会形成硬点,铸件出来全是废品。我跟客户讲,你想上再生铝,得先把预处理线搞好,破碎、磁选、涡电流分选、X射线分选,这些设备该上就上,前期投入大一点,但后面省心得多。
免热处理铝合金:一体化压铸的“钥匙”
这两年一体化压铸火得一塌糊涂,但很多人不知道,这背后有一项关键技术——免热处理铝合金。
传统的大型结构件压铸出来之后,得放到热处理炉里进行固溶和时效处理,这个过程能耗高、时间长,而且零件容易变形。一体化压铸的后地板、减震塔这些大件,动辄一两米长,进热处理炉一加热,尺寸就跑了,废品率居高不下。
免热处理铝合金解决的就是这个问题——它在铸态下就具备足够的强度和韧性,不需要高温热处理。这个技术有多牛?有一个很形象的比喻:车身制造时间从两个小时缩短到了九十秒,生产制造成本节省约百分之二十,汽车总重量至少降低百分之十。
去年在广东东莞,一个做新能源车结构件的客户找到我,说他们要上一条一体化压铸生产线,问炉子怎么配。我跟他说,一体化压铸对铝液的纯净度和成分稳定性要求极高,温控精度必须在正负五度以内,而且铝液从熔化炉到压铸机的整个流程中,温度波动不能超过十度。我们给他配了一套带PLC控制和在线成分检测的系统,从熔化到除气到保温,全程数据可追溯。投产之后,废品率控制在百分之三以下,客户很满意。
奇瑞去年搞出来一个“百分之百再生铝·免热处理·一体压铸”技术,直接用再生铝做免热处理材料,还拿到了联合国工发组织的奖项。这个技术的意义在于,它把低碳和低成本两条线拧在了一起——用废铝做原料,省去了热处理工序,制造过程的能耗降低超过百分之九十七。这才是真正的绿色制造。
我跟很多客户说,免热处理材料是一体化压铸的“钥匙”,没有这把钥匙,大门的锁就打不开。但炉子厂家也得跟上节奏——材料变了,熔炼工艺也得跟着变,温控、精炼、成分调控,每一步都不能含糊。
智能化与AI:从“凭经验”到“靠数据”
这一两年跑客户,最直观的感受是——车间里的“老师傅”越来越少,屏幕上的“数字”越来越多。
俄铝那边搞了一套AI监控系统,在铸造车间装了工业摄像头,神经网络实时捕捉操作细节,跟标准流程比对,哪一步做得不对,屏幕上有提示。他们的铝熔体制备工序多的时候有二十道,每一道都要在严格的时间窗口内用特定参数完成,人很容易出错,但机器不会。
国内也有企业在往这个方向走。遵义铝业和华为云联合研发了一个大模型,用海量数据精准测算生产工艺关键参数的最优组合,每年能省下七千万度电,节约电费约四千万。厂里的老技术员张明远说,这个“AI炼铝师”比他这个干了三十多年的老师傅更懂电解槽的“脾气”。这话从一个老把式嘴里说出来,分量不轻。
我在江苏镇江一个客户那里,给他们上了一套带远程监控和数据记录的系统。炉子的铝液温度、燃气瞬时流量、累计消耗、每炉出铝量,全部上传到云端。车间主任每天早上第一件事,就是打开手机看昨天的数据报表,哪个炉子能耗高了、哪个班次废品多了,一目了然。有一次他发现夜班的吨铝气耗比白班高了将近十个立方,调出数据一看,是炉门密封条老化漏气了,白班工人发现了随手记了,夜班工人没注意。换了密封条之后,能耗就降下来了。这事儿要是没有数据,靠人工很难发现。
说句老实话,AI和智能化再厉害,也不是万能药。炉子还是那个炉子,铝水还是那个铝水,但有了数据这个“眼睛”,你看得更清楚、做得更准。而且这套东西,大厂有大厂的做法,小厂有小厂的做法。小厂不用上什么高大上的系统,先装个燃气流量计和温度记录仪,把基础数据跑起来,就能解决很多实际问题。
关于智能化这块,我之前写过一篇熔炼炉的“智能化”,到底智在哪里? ,里面从PLC控制到远程监控都聊了一些,感兴趣的可以去翻翻。
节能降碳技术:蓄热式燃烧的极限突破
节能这个方向,我一直没断过关注。这两年最大的变化,是蓄热式燃烧技术越来越成熟了。
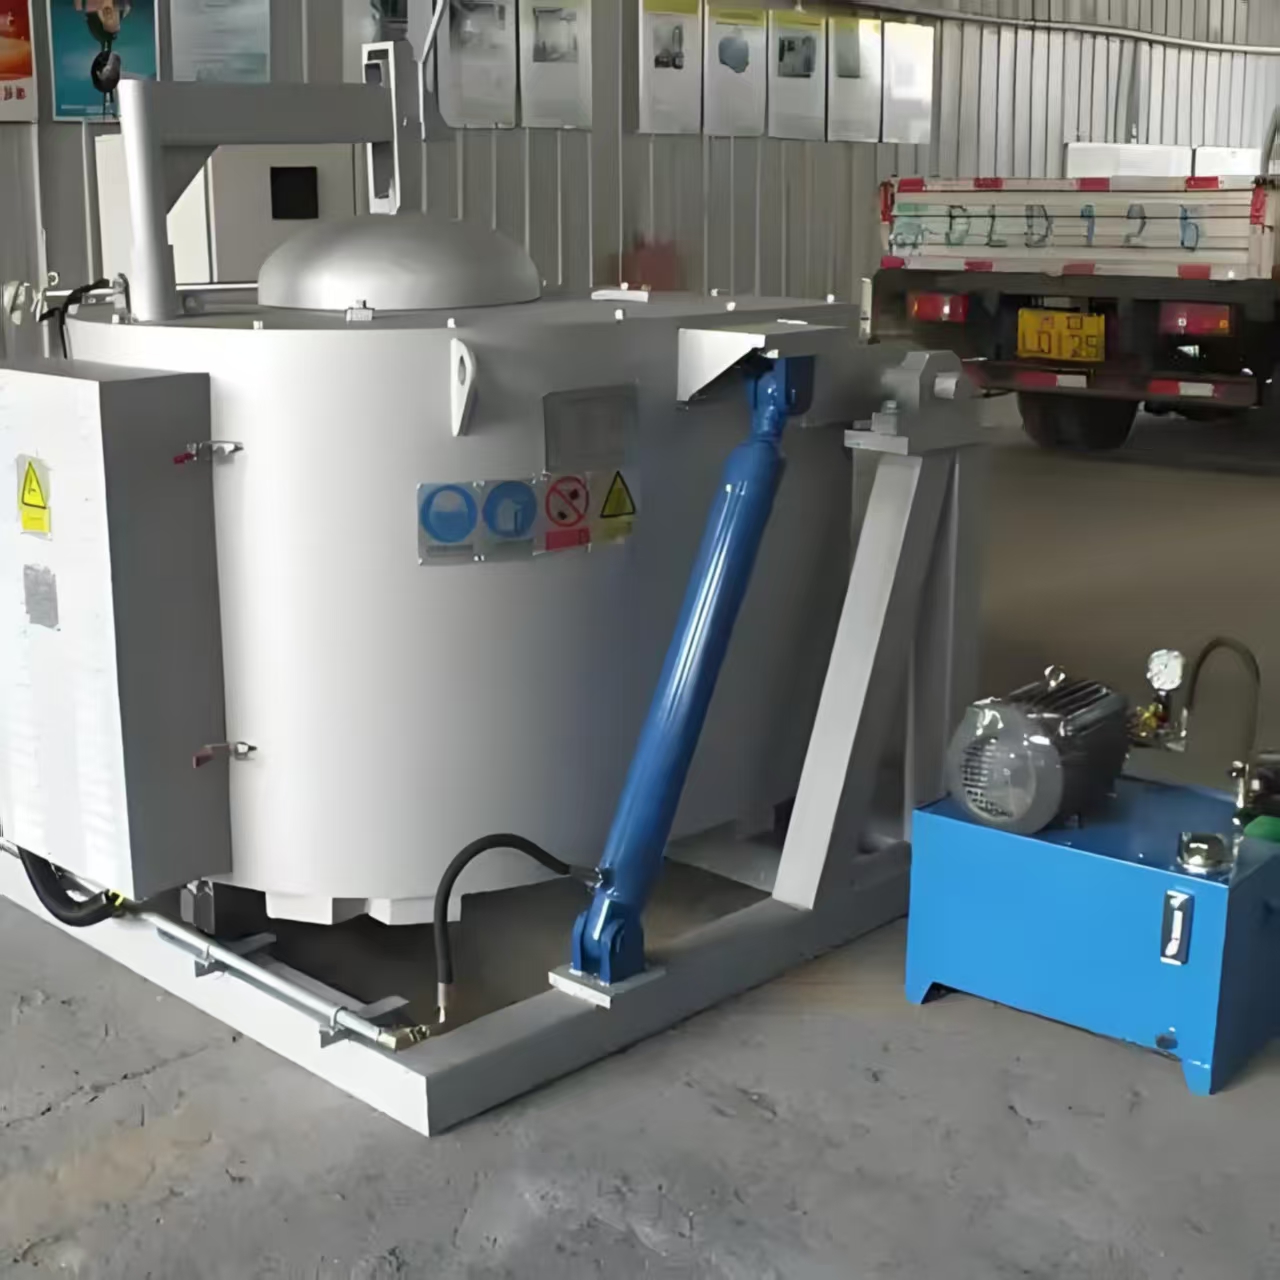
蓄热式燃烧的原理说起来不复杂——两个蓄热箱分布在炉子两侧,换向阀自动切换空气和烟气的流向,通过蓄热体回收烟气余热来加热助燃空气,排烟温度能降到一百度以下,而助燃风被加热到七百度以上再送进炉膛。用这个技术,吨铝天然气单耗能从一百一十标方降到七十标方。
现在更先进的是双蓄热技术,节能率最高能到百分之四十,氮氧化物排放低于每立方八十毫克。还有个低氮燃烧技术,通过燃料分级燃烧和高速气流卷吸炉内燃烧产物,形成低氧气氛,火焰不是那种刚性的集中高温火焰,铝的氧化损失大大降低。
去年在重庆一个再生铝项目上,客户用的是我们配了蓄热式燃烧系统的炉子。投产后的数据让我挺欣慰的——吨铝气耗六十五方出头,氮氧化物排放稳定在每立方七十毫克左右,远低于当地一百五十毫克的限值。那个老板跟我说,他们现在不光燃气费省了,环保检查也不用提心吊胆了。
现在行业里还在搞零碳燃烧和氢能冶炼,虽然离大规模商用还有距离,但方向已经明确了。距2030年碳达峰越来越近,谁先在这块布局,谁就有先发优势。
关于节能改造的具体方法,我写过熔铝炉节能改造:不是玄学,这5招真能省40%能耗,从炉门密封到蓄热式燃烧,每一步都有数据和案例,可以看看。
几点不成熟的判断
前沿技术说了不少,但我也想泼点冷水。新技术不是拿来就能用的,得看自己的厂子适不适合。
第一,再生铝是个好方向,但得有配套的预处理能力。没有分选、清洗、破碎的设备,直接烧废铝,烧损率高、品质不稳定,反而更亏。这个我在铝屑回收熔炼技术发展趋势那篇文章里也提过。
第二,AI和智能化得从基础做起。别一上来就想着上什么大模型,先把燃气流量计、温度记录仪、PLC控制系统这些基础东西装好,数据跑起来,再考虑进阶功能。数据都没有,AI再厉害也没东西可学。
第三,蓄热式燃烧确实省气,但投资成本也不低。一般五吨以上的炉子才划算,小炉子用传统的换热式烧嘴就够了。选型的时候别盲目追新,算好投资回报周期再说。
最后说几句。熔炼工艺的创新,说到底就三件事:用更少的能源、用更多的废铝、做出更好的产品。这三个方向拧在一起,就是铝合金熔炼行业的未来。
我这二十年的经验和技术笔记,都放在炉语者胡申岳(www.luyuzhe.cn) 上了,从选型到故障排查到前沿技术,都有记录,有兴趣的同行可以上去翻翻。炬鼎熔炉在铝合金熔炼方面的技术方案和客户案例,可以到炬鼎熔炉官网(www.judrl.com) 了解,我们做过不少节能改造和智能化升级的项目。关于再生铝熔炼的实战经验,也可以看看我之前的文章双室炉铝屑熔炼:我干二十年总结的“变废为宝”流程,里面全是现场干活攒下来的实招。
炉子这个行当,技术永远在变,但万变不离其宗——帮客户省下真金白银、做出稳定好用的产品,这个方向错不了。