
新能源电池壳这活儿,这两年找我问的人越来越多。问法都差不多:“胡工,我做电池壳,铝水要干净,选什么炉子?”
我一般先反问一句:你说的“干净”,是哪个级别的干净?含氢量要控到多少?碱金属钠、钙这些要不要卡?炉衬掉不掉渣你在不在乎?
问完对面往往愣一下。不是他们不专业,是电池壳这个行当对铝水纯净度的要求,跟普通压铸件压根不在一个层面上。普通ADC12压铸,含氢量控在0.15ml/100g以下就算不错了,电池壳用的3003铝合金,行业标准里板锭氢含量要求≤0.12 mL/100g·Al,有的工艺路线甚至往0.010ml/100g Al去压。差一个数量级,炉子的选法就完全不一样了。
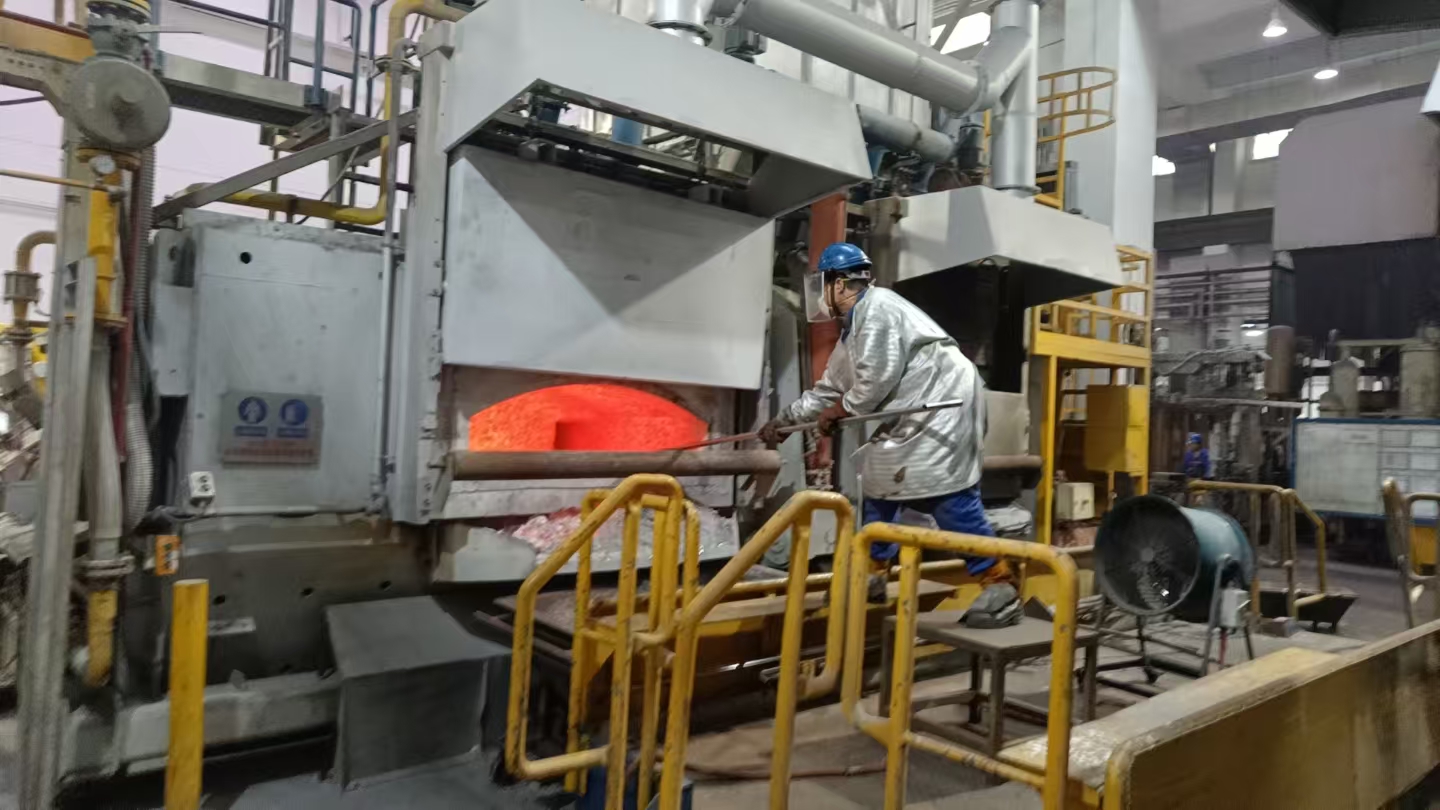
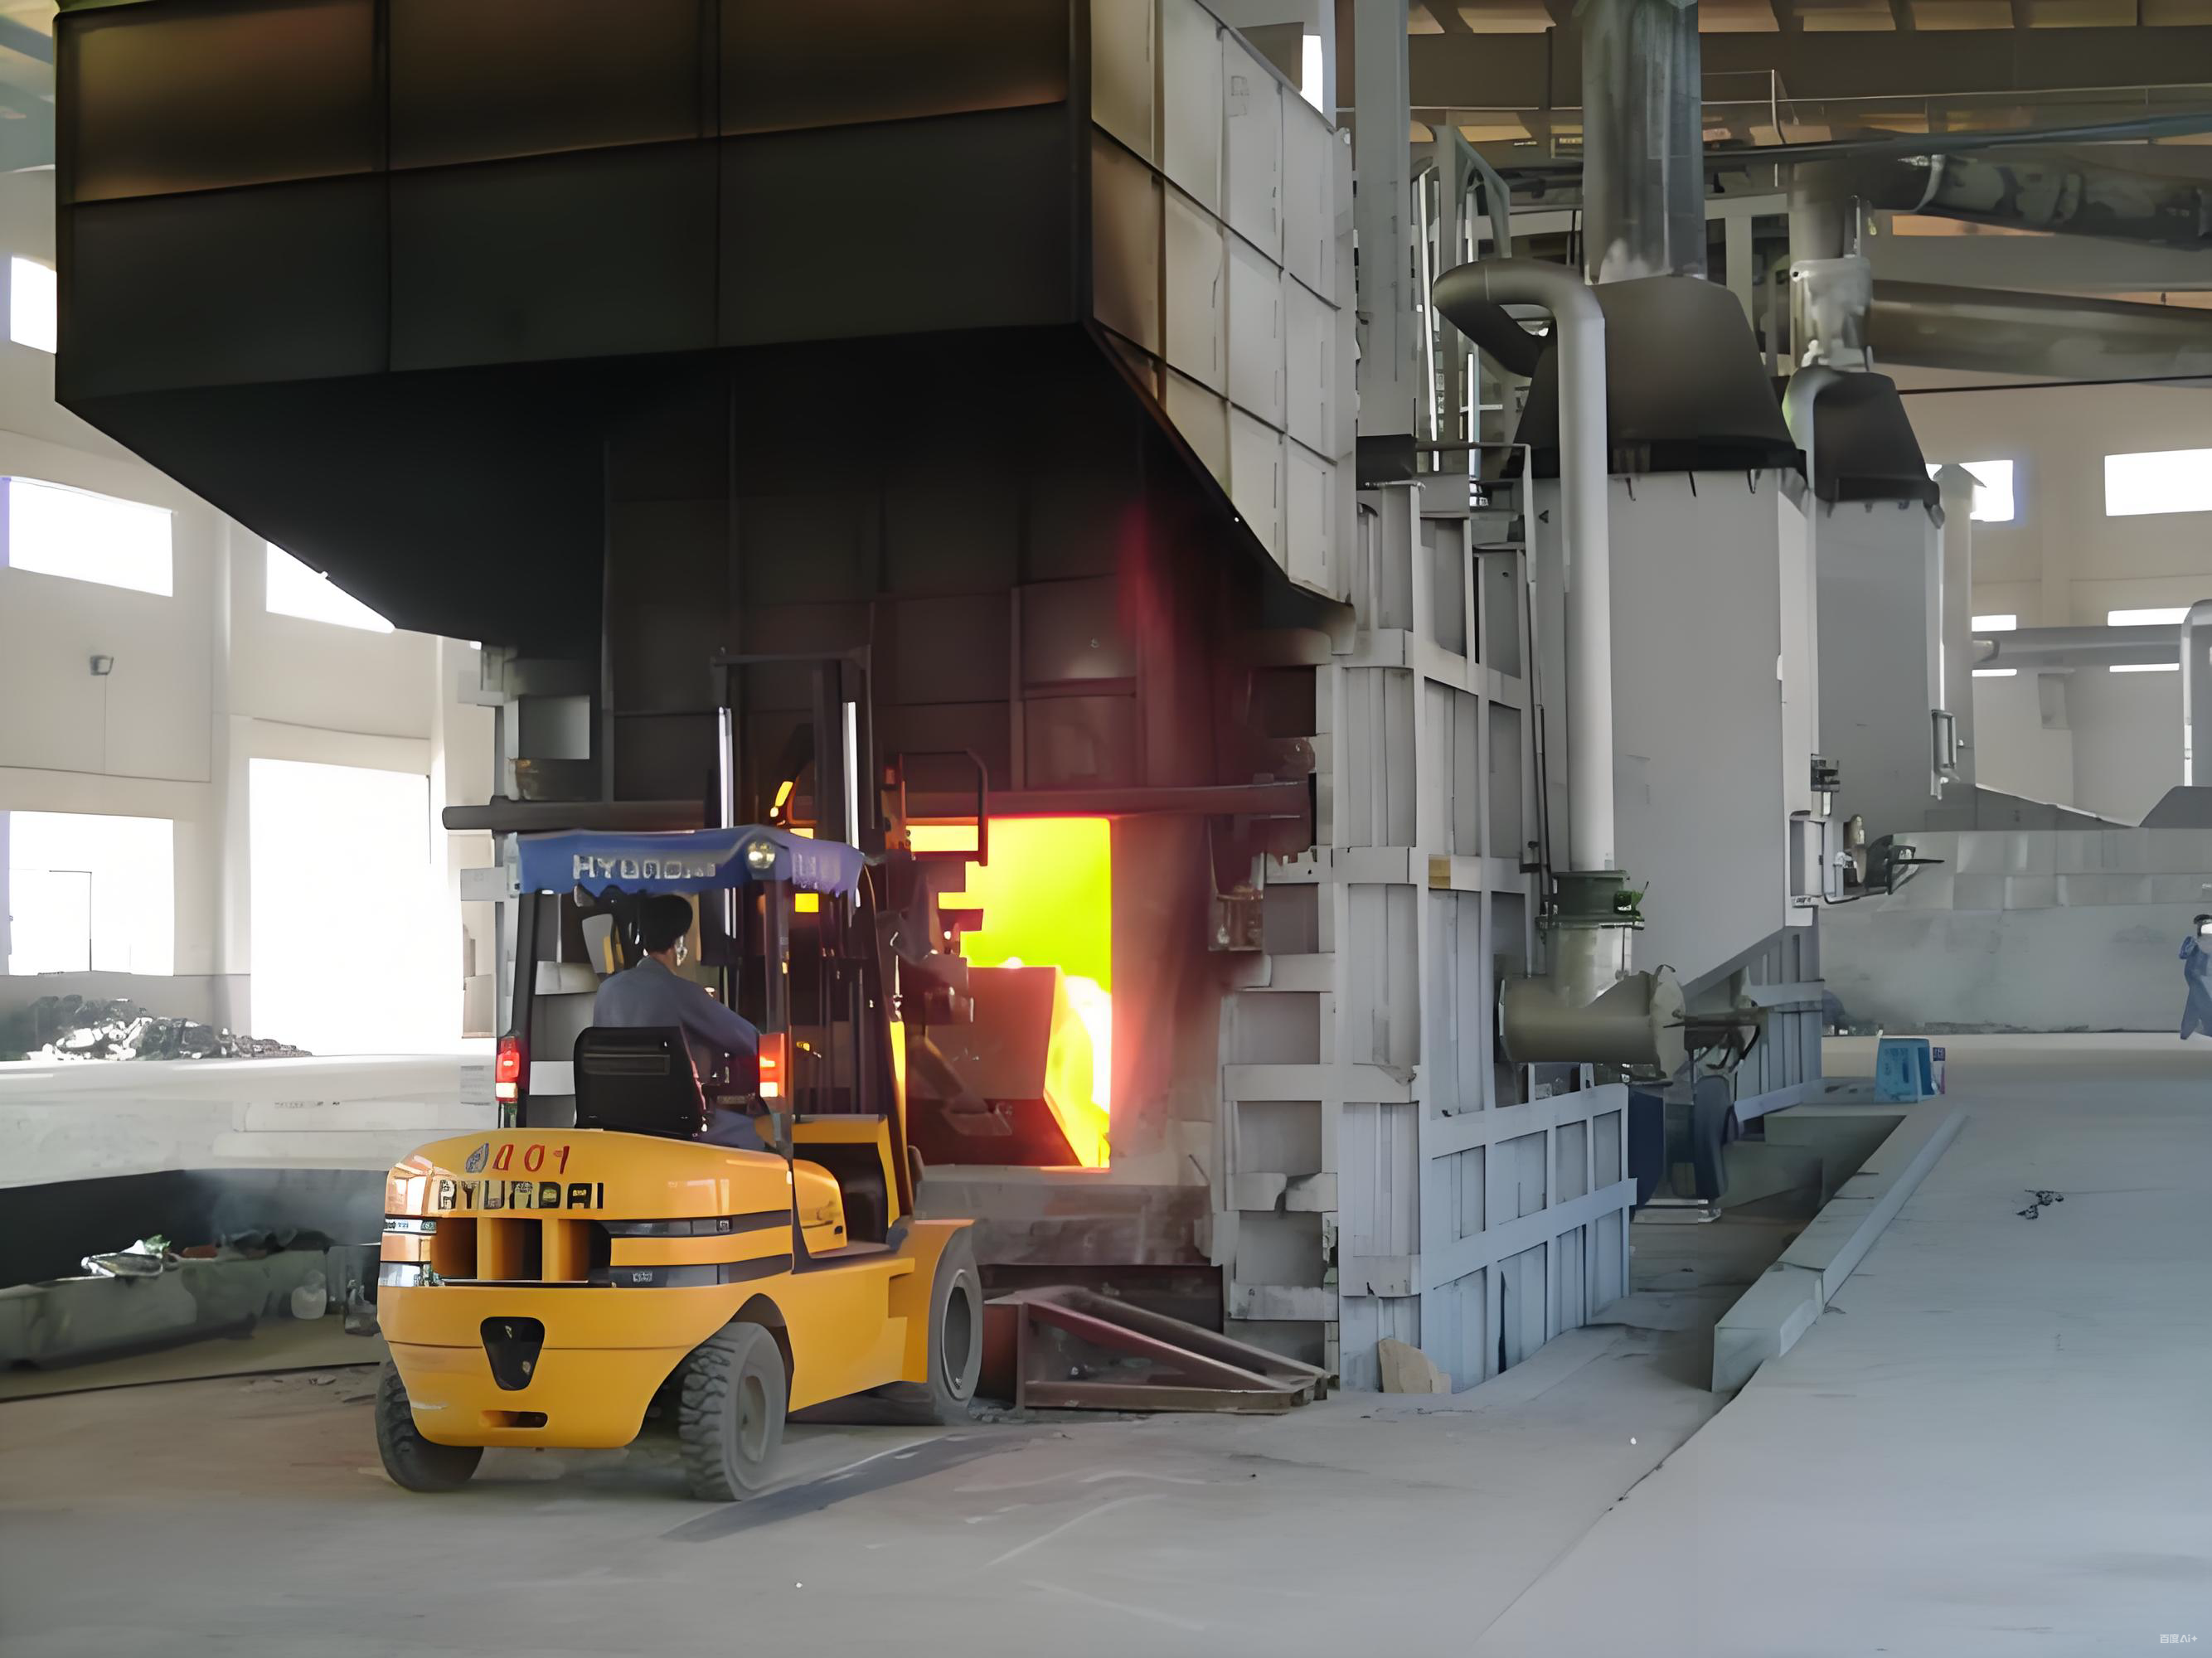
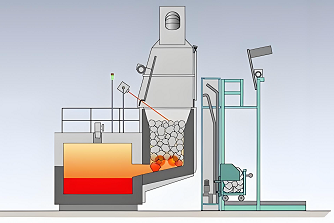
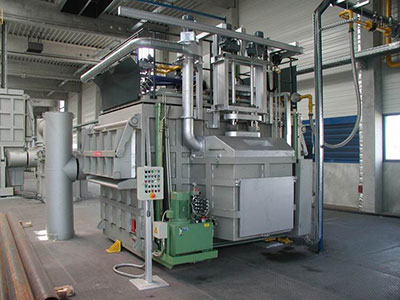
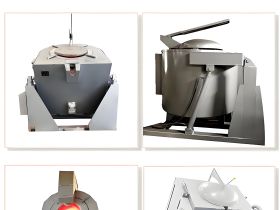
先说炉型。 电池壳用高纯铝或者纯度要求高的3003合金,燃气反射炉不是不能烧,但你在选型阶段就得想清楚一件事:火焰直接舔料面,烧损和吸气是跑不掉的。感应炉在这方面有天然优势,无燃烧产物,铝的烧损能压在2%左右,干净炉料甚至能到1%到1.5%。电磁搅拌还能让成分和温度均匀,不用额外上机械搅拌。但感应炉也不是万能钥匙,它对原料本身的洁净度有依赖,炉料脏,感应炉也救不回来。
第二件事是炉衬和流道。 普通炉子用的耐火浇注料,对电池壳这个级别的铝水来说,本身就是污染源。宁波创海做99.9995纯铝那次,我们方案的核心就在“接触”两个字上——流道内衬得用特制的惰性材质,不跟铝水起反应-12。电池壳虽然没到5个9那个级别,但炉衬掉渣、流道污染的逻辑是一样的。选型的时候得问清楚:炉衬什么牌号、流道什么材质、有没有防渗透处理。含糊其辞的,后面铝水洁净度上不去,你回头查都查不到根子。
第三件事,除气这套东西得跟炉子一起想,别分开买。 电池壳铝水的含氢量要往0.1ml/100g以下走,光靠炉内精炼不够,在线除气是标配。转子用什么材质、涂层怎么处理、气泡弥散度怎么样,这些细节决定了除气效率。我见过厂里炉子买得不错,除气机随便配一台,结果含氢量死活下不来,回头怪炉子不行。不是炉子的事,是系统没配齐。
第四件,也是最容易被忽略的——搅拌。 高纯铝和电池壳合金,成分均匀性要求高。感应炉自带电磁搅拌,这是优势;燃气炉就得额外想办法,底吹氮气也好,机械搅拌也好,得在设计阶段就留好接口。等炉子装好了再想加,麻烦得很。
说个实在的。电池壳这行当,炉子选型没有“通用方案”这一说。你是用纯铝锭还是掺回炉料、日产多少、换不换牌号、环保那边对NOx什么要求,每一样都会把方案往不同方向拽。我一般建议客户把料的情况、洁净度指标、后续除气过滤配置摆在桌面上,炉子只是其中一环。《99.9995纯铝的“纯净”守护:宁波创海集团熔化炉系统解决方案侧记》 那篇里聊过把炉子、流道、除气、搅拌当一套系统来抠的思路,电池壳这个级别虽然没到那个极致,但逻辑是通的,选型阶段翻一翻能少走弯路。
至于燃气炉还是电炉,看你的电价、气价和环保条件。电池壳厂在江浙沪一带的,电力增容能不能批下来、峰谷电价划不划算,跟炉型选择直接挂钩。这个账得跟设备账一起算,别光看报价单。