
上个月在嘉兴,一个做新能源车电池包支架的老板,把我拉到他车间角落。他指着压铸机边上那台旧炉子,压着嗓门说:“胡工,就是它!上个月赔了德系客户三十多万——不是尺寸不对,是支架的疲劳测试数据‘飘’,人家怀疑我们材料内部有缺陷、不均匀。可我们用的都是标准ADC12啊!”
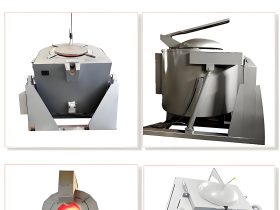
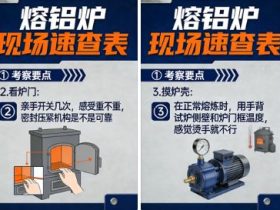
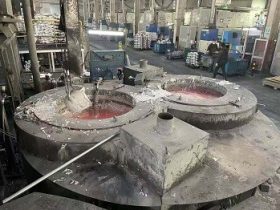
我绕着炉子转了两圈,心里就明白了七八分。炉门密封条已经压得像石头,温控表上显示730℃,但旁边备用热电偶插进去,铝水温度在718℃到742℃之间跳。问题就出在这儿了——汽车零部件用的坩埚炉,选型逻辑和普通民用件完全是两码事。你糊弄它,它在产品性能测试上就会给你最响亮的耳光。
今天,咱就抛开那些通用的产能公式,聊聊给汽车安全件、结构件配套的铝合金熔炼,到底该怎么选坩埚炉。
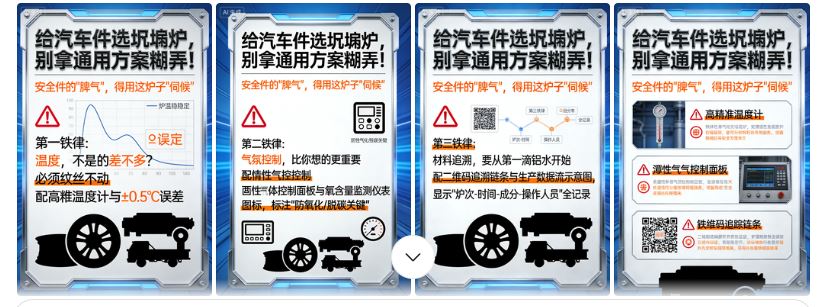
第一铁律:温度,不是“差不多”,是“必须纹丝不动”
汽车件的热处理工艺窗口非常窄。比如某些高真空压铸的结构件,要求铝液温度波动不能超过±5℃。因为温度波动直接导致:
- 结晶组织差异:温度高了,晶粒粗大;温度低了,流动性差可能产生冷隔。微观组织不均,疲劳强度、韧性这些关键数据就会“飘”。
- 合金元素烧损率波动:尤其是镁(Mg)、锶(Sr)这类易氧化元素。温度每不稳定地升高一次,烧损就加剧一次,最终导致产品里的实际元素含量偏离配方。
我踩过的坑:2019年,无锡一个给转向节供货的厂,买了台控温精度标称±10℃的廉价炉子。做样件时没问题,一到批量生产,产品硬度值就散差大。最后查出来,就是炉子保温时,靠通断式控温,实际铝液温度在±25℃范围里“跳舞”。他们不得不给每包铝水都用手持热电偶复测、调整,效率大跌,还因为批次不稳定被主机厂警告。后来换成PID连续调节+超调抑制算法的控温系统,问题才解决。这笔学费,差不多二十万。
给你的建议:
问供应商要炉温均匀性测试报告,看炉膛内多点的温差(好炉子能做到±8℃以内)。
坚持要浸入式铝液热电偶,而不是只测炉膛气温。这是唯一真实的信号。
控制系统必须有完整的温度曲线记录和导出功能,这是应对主机厂审核、做生产追溯的“铁证”。你可以参考我 《熔化炉升温慢?别瞎拆!》 里对温度信号排查的思路。
第二铁律:气氛控制,比你想的更重要
普通件你可能不太在乎铝水表面那层氧化皮。但汽车件,尤其是底盘、车身结构件,对氢含量、氧化夹杂物极其敏感。
- “炉内气氛”不是玄学:开放式燃烧的燃气炉,火焰直接冲刷铝液表面,氧化和吸氢是必然。对于高端汽车铝材,现在更倾向采用密闭性更好的炉型,甚至通入微量惰性气体(如氮气)覆盖,做成微正压保护氛围。
- 精炼工艺的“家”:你的除气、除渣精炼工序,是在炉内做,还是在转运包做?如果主要在炉内做,那么炉子的结构(比如有没有密闭的加料/精炼门)就至关重要,要确保精炼气体能有效分散,废气能被完全抽走。
第三铁律:材料追溯,要从第一滴铝水开始
汽车行业的可追溯性要求是倒查到底的。这意味着,你的炉子不仅要会“干活”,还要会“记帐”。
- 一炉一号,全程记录:理想状态下,每熔炼一炉,系统应自动记录:合金牌号、投料批次/重量、熔炼起止时间、实时温度曲线、精炼操作(时间、气体用量)、操作员工号。这些数据要能方便地绑定到最终的生产批次上。很多选型时只关注硬件,忽略了这套数据追溯模块,后期补起来非常麻烦。
- 杜绝“混料”的物理设计:炉子结构要便于彻底清炉。当切换不同牌号的合金时(比如从356转做ADC12),炉内不能有死角残留上一炉的铝液。这涉及到出铝口设计、炉底倾斜角度等细节。我见过一个惨案,因为坩埚底部设计不合理,残留了约5%的旧料,导致一批高端汽配件的硅含量超标,整车厂退货,损失五十多万。
第四铁律:能耗与效率,要算“综合品质账”
给汽车件选坩埚炉,别拿通用方案糊弄!
给汽车件选炉子,不能只看“吨铝能耗”这个单一数字。要算 “每吨合格铝液的综合成本”。
一台炉子,即便气耗电耗低5%,但如果因为温度不稳导致产品合格率下降1%,对于高附加值的汽车件来说,都是巨亏。
维护的便捷性直接影响停机时间。比如,更换热电偶、加热棒是否需要停炉冷却一天?好的设计应支持热工位快速更换。汽车行业的生产计划刚性很强,停不起。
一个正面案例:去年,我们给湖州一家给特斯拉供应门框的厂做方案。他们没有选最便宜的,也没选最贵的,而是选了一款:
- 控温精度±3℃(有第三方报告)。
- 炉门带双层气囊密封,减少空气侵入。
- 控制系统自带完整的数据追溯和报表功能。
- 燃烧器可在线拆卸维护,不停炉。
运行一年后,他们反馈最值的有两点:一是产品硬度CPK值显著提升并稳定了,顺利通过了客户的量产审核;二是在应对一次客户端质量疑虑时,他们直接调出了当批铝水的完整熔炼曲线发过去,疑虑当场打消。这炉子多花的钱,买回来的是信任和准入资格。
最后说句扎心的大实话
给汽车零部件选坩埚炉,你买的不是一个加热容器,而是一个关键的工艺保证节点。它的首要任务是稳定、可靠、可追溯地生产出成分和温度高度一致的铝液,其次才是节能和成本。
所以,下次选型时,别一开口就问“多少钱一台?”、“一小时能化多少公斤?”。先问问自己,也问问供应商:
- “怎么证明你的炉子,铝液温度能稳定在±5℃以内?”
- “换合金牌号时,怎么确保炉内不混料?”
- “所有的工艺数据,能不能自动记录、永不丢失?”
把这几个问题弄明白了,你才能避开那些深不见底的大坑。汽车行业的门,从来只对最较真的人敞开。
如果你正在为这类高要求的项目选型纠结,或者想看看其他汽车零部件厂商是怎么做的,可以来我的主页(炉语者胡申岳)逛逛。像 《汽车压铸铝合金熔炼:干了二十年,这些炉边经验都是实打实的坑摔出来的》 以及 《“再便宜也别买!”——我做熔化炉十年得出的选型忠告》 这些文章,记录的正是这些用真金白银换来的、关于“稳定”和“可靠”的经验。咱们一起,把活儿干得让客户挑不出毛病。