
上周,我大学时的师弟,现在在一所职业院校教材料成型的,火急火燎地找我:“师兄,我们实验室那台老掉牙的10公斤石墨坩埚炉终于退休了。学校批了笔钱,要买台正经的,容量百来公斤,给学生做实操和毕业设计。你说,我是买个烧煤气的,还是插电的?参数怎么看才不被忽悠?”
他的问题,恰恰点中了“小型熔炼炉”选型的精髓:这早已不是“缩小版”的生产设备,而是一个独立的物种。 它服务的场景,从高校实验室、研发中心,到压铸车间的机边补充熔炼、贵重金属回收,再到手工作坊的小批量文创产品。需求千差万别,选错了不是“大炮打蚊子”,就是“玩具干重活”。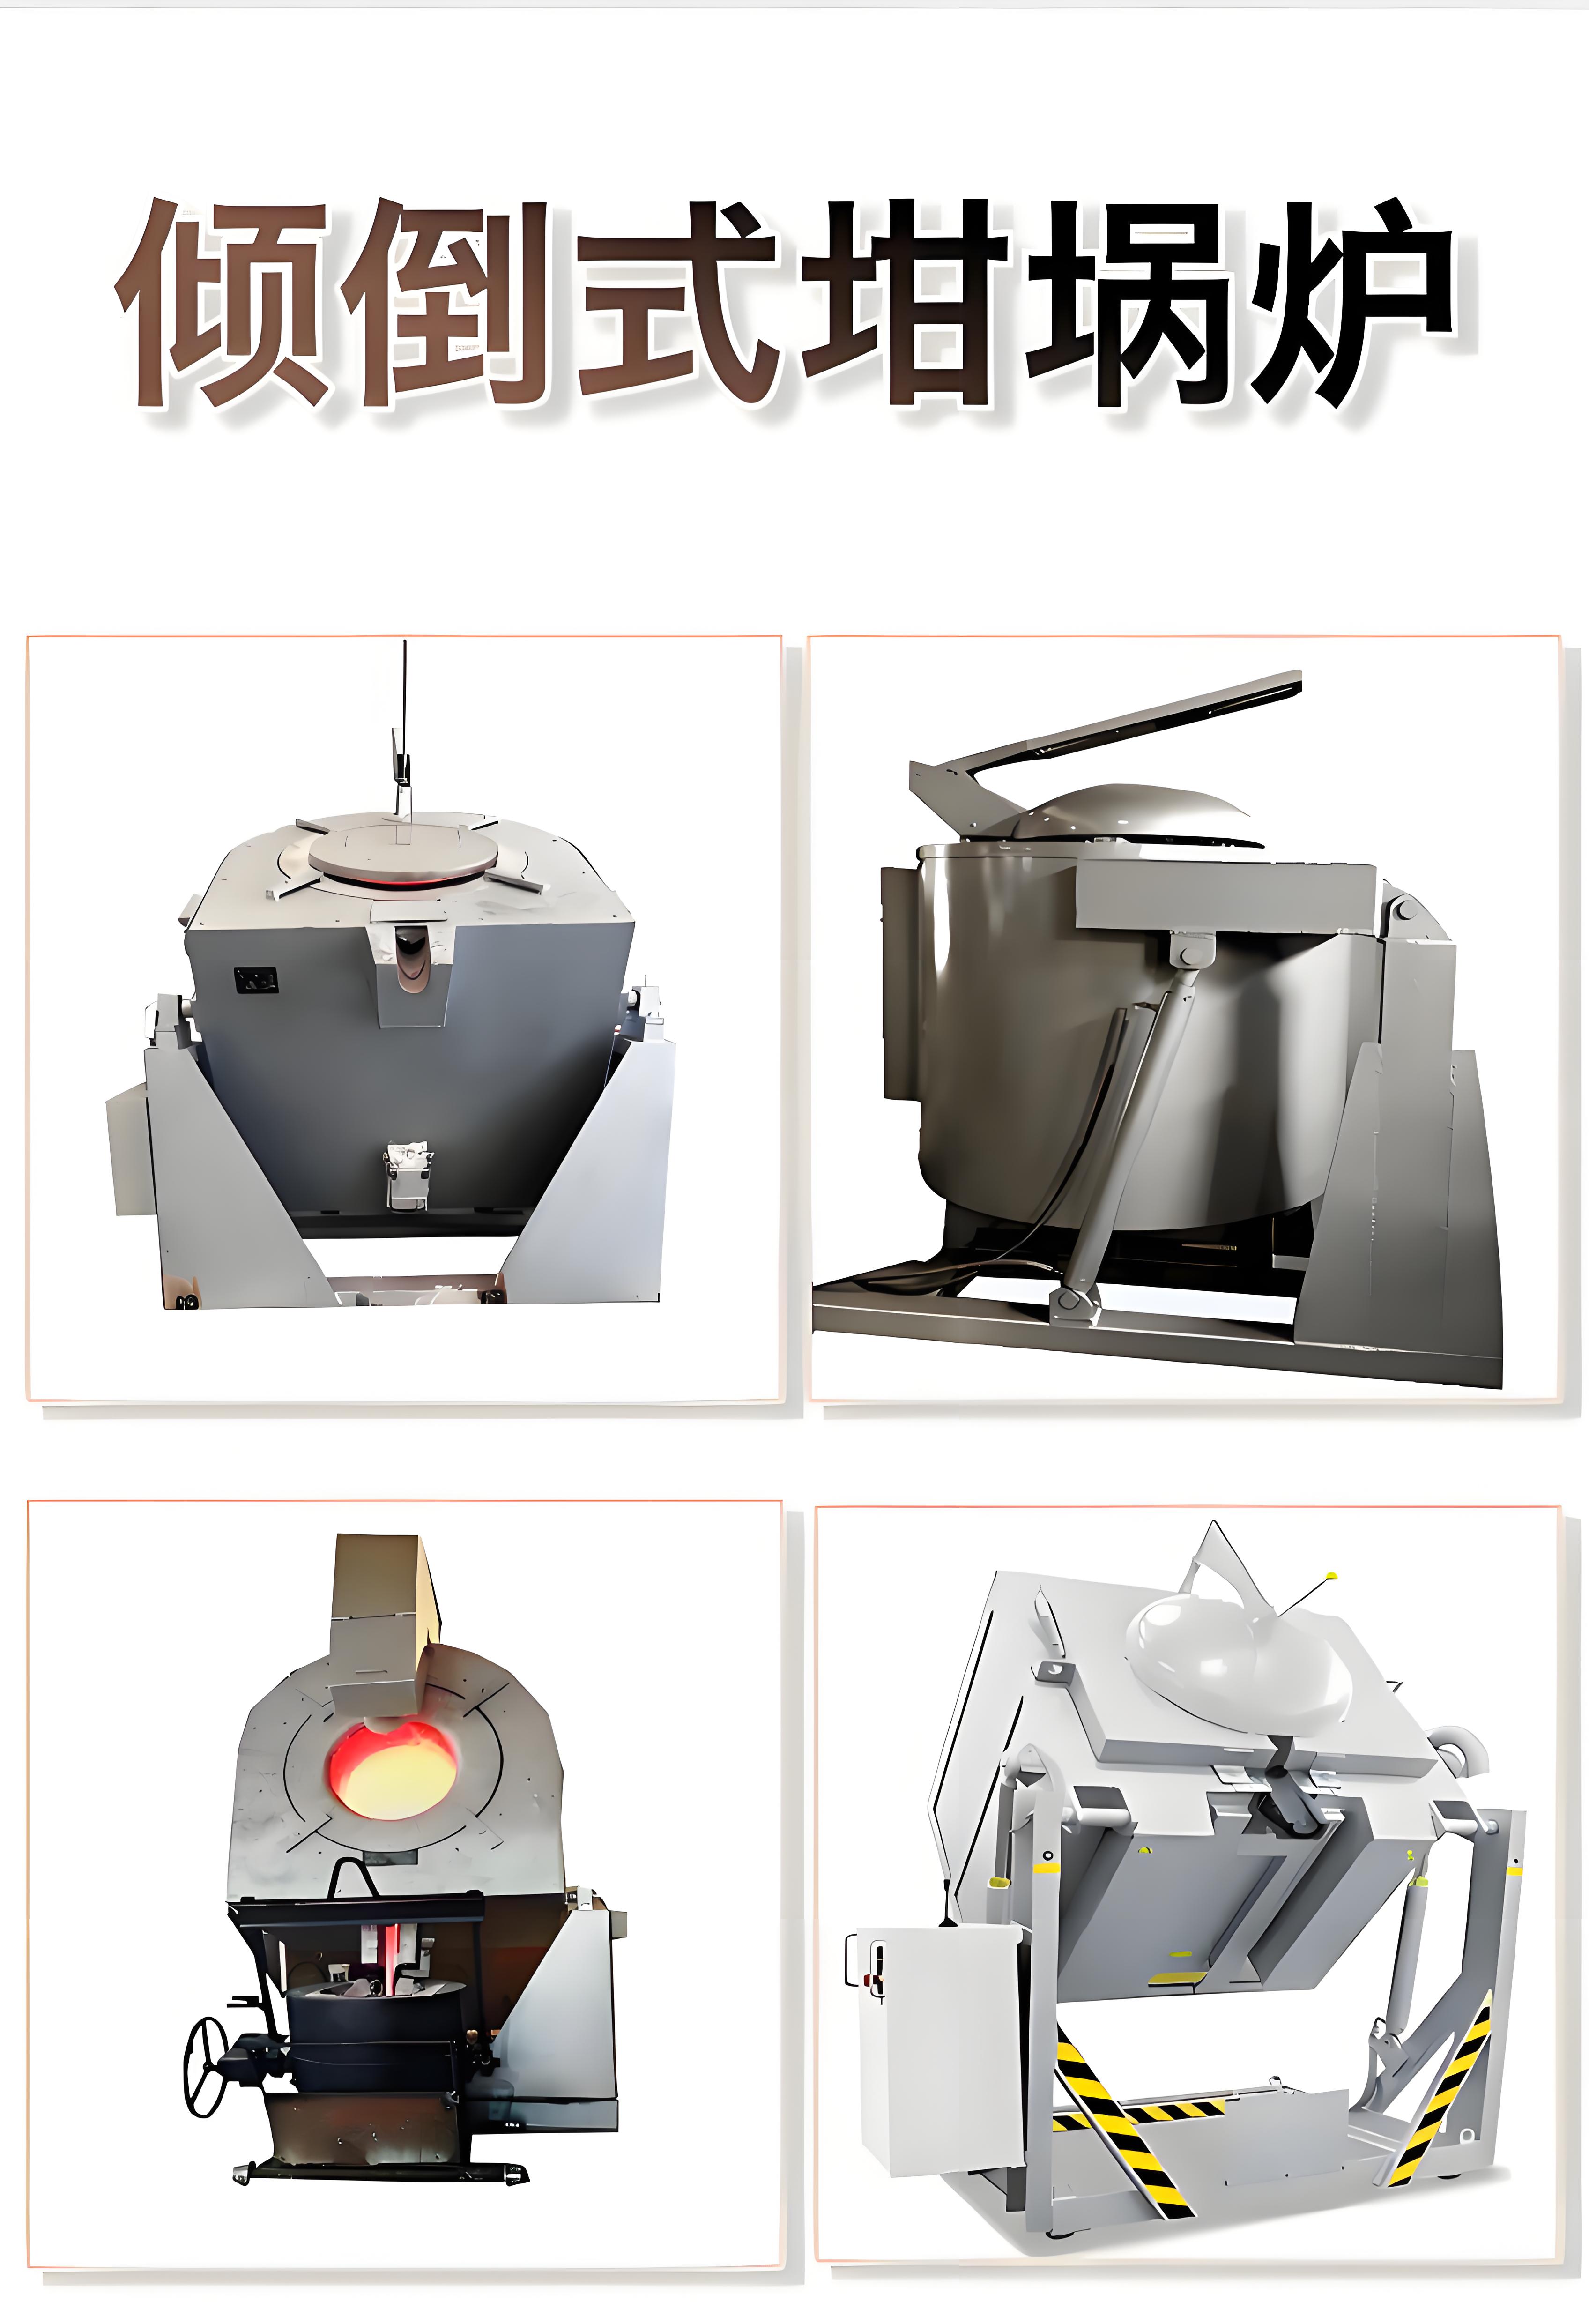
今天,我就结合这些年给研发机构、小微压铸厂做方案的经历,把这“一瓢水”容量炉子的选型门道,给你一次说透。
第一步:先定“人设”——你的小炉子,究竟要扮演什么角色?
这是选型的第一问,也是最根本的一问。角色定错了,后面全错。
- 角色A:研发中心的“精密仪器”
典型场景:高校、研究院所、企业研发部,用来熔炼新配方合金、做工艺试验、小批量试制。
核心诉求:温度控制精准(波动最好在±3℃内)、炉内气氛可控(防止元素烧损)、对合金“零污染”(绝不能引入铁等杂质)、数据记录要完整。
一句话需求:不求快,但求稳、准、纯。质量重现性是生命线。
- 角色B:压铸车间的“机边救火队长”
典型场景:放在压铸机旁,用于回炉料的快速重熔、补充铝液、或生产小批量特殊牌号。
核心诉求:熔化速度要快、起停要灵活、皮实耐操、操作简单。对控温精度要求次于研发,但必须可靠。
一句话需求:随叫随到,干活利索,别耽误主机生产节拍。
- 角色C:小微作坊的“生产主力”
典型场景:小型工艺品铸造厂、维修铺、贵金属回收点。
核心诉求:综合成本要低(设备价和运行成本)、一炉多用(可能今天熔铝,明天熔铜)、占地面积小、对操作人员技能要求别太高。
一句话需求:经济实惠,功能够用,别太娇贵。
- 角色D:职业教育的“教学道具”
典型场景:职业院校、培训中心。
核心诉求:安全第一(必须有完备的防护和急停)、结构直观(最好能部分透明,让学生看清内部)、运行稳定、维护简单。
一句话需求:在绝对安全的前提下,能清晰展示熔炼过程,耐得住学生们的“粗放”操作。
第二步:核心对决——电力驱动 VS 燃气驱动,在小世界里有何不同?
在大容量炉里,燃气炉往往凭运行成本取胜。但在50-200kg这个小舞台上,游戏规则变了。
考量维度 电阻炉 (电力驱动) 燃气炉 (明火驱动)
温度控制精度 绝对优势。PID调节,轻松实现±3-5℃控温,是研发的不二之选。 先天劣势。受燃气压力、风气比影响大,波动通常在±15-25℃。
炉内气氛/纯净度 优势。无燃烧废气,炉内为中性或可控气氛,合金烧损少,无增氢风险。 劣势。火焰带来氧化性气氛,加剧铝液氧化和吸氢,不适合熔炼高活性、高要求合金。
熔化速度 中规中矩。取决于功率配置,从冷料到熔化(约750℃),50kg炉约需40-60分钟。 显著优势。火焰直接加热,热流密度大,同容量熔化时间可比电阻炉快30%-50%。
运行成本 较高。依赖工业电价,在电费高的地区是主要负担。 较低。天然气或液化气成本通常低于电费,连续使用优势明显。
初期投资 通常较高。尤其配置好的控温系统和发热体后。 通常较低。结构相对简单。
使用便利性 极简。接电即可,无需燃气管道和排烟。适合实验室、移动场景。 复杂。需接燃气、排烟管,有安全风险,对通风有要求。
安全性 高。主要风险是电气安全和防止干烧,相对容易防护。 需重点防范。存在燃气泄漏、爆燃、一氧化碳中毒等风险,需专业安装和警报系统。
维护 主要更换发热体(如硅碳棒),有一定技术含量。 主要维护燃烧器、清理烟道,涉及燃气,需专业人员。
胡工的直言建议:
如果你是“角色A”(研发/精密)或“角色D”(教学):几乎不用犹豫,选电阻炉。它为“可控”和“安全”而生。
如果你是“角色B”(机边快熔):若车间已有燃气管道、且对合金纯度要求不高,燃气炉的速度和运行成本优势巨大。它就是为快节奏生产补充而生的。
如果你是“角色C”(小微多用途):仔细算账。如果你主要熔铝、且当地气价便宜,燃气炉划算。但如果你还需要熔炼铜、银等其他金属,一台多功能中频感应电炉可能才是终极答案,虽然一次性投入高,但加热更快、更灵活。
第三步:扒开参数看细节——小炉子里的“大”讲究
确定能源类型后,盯着这几个参数,它们决定了小炉子是不是“样子货”。
- 核心性能参数:
额定容量:务必分清 “最大容量” 和 “推荐工作容量”。100kg的炉子,长期装90kg和装60kg,寿命和效率是天壤之别。工作容量按额定容量的60-80%规划最健康。
升温功率/熔化时间:问销售“从室温20℃的固态铝,加热到完全熔化并达到750℃,需要多长时间?”这是硬指标。对于100kg电阻炉,超过90分钟就太慢了;燃气炉应在60分钟以内。
控温精度:电阻炉必须问 “在保温段(如750℃),铝液内部温差是多少?” 好的设计应能做到≤±5℃。别信炉膛温度,要看铝液温度。
最高工作温度:如果你只熔铝(熔点660℃),标称1000℃足够了。但若考虑未来可能熔铜(1083℃),则需选择标称1200℃以上的炉型。
- 结构与安全细节:
炉衬材料:多晶莫来石纤维或陶瓷纤维模块是主流,轻质、隔热好、热惯性小。警惕用廉价粘土砖的,太重且耗能。
坩埚:高纯度石墨坩埚是通用选择,性价比高。若熔炼高纯铝或镁铝等活泼合金,必须选用 “氮化硅结合碳化硅” 或 “氧化铝” 等陶瓷坩埚,防止污染。
控制与安全:
电阻炉:必须要有 “双重防干烧” 保护(如液位探针+超温连锁)。
燃气炉:燃气泄漏报警器、自动切断阀、火焰监测熄火保护,缺一不可。
所有炉子:急停按钮必须位于显眼、易操作的位置。
第四步:避坑指南与真实案例
坑一:买了个“实验室玩具”干生产。
某小微压铸厂,图便宜买了台标称100kg的实验室用箱式电阻炉,想用于机边回炉料熔解。结果熔化一炉要近3小时,炉门密封不严散热巨大,电费吓人,炉衬不到半年就烧塌。教训:生产用途,必须选熔炼炉专用结构,强调热效率和耐用性。
坑二:忽略了电力配置。
一朋友的工作室,买回一台220V单相电的80kg电阻炉,兴冲冲插上家用墙插就开。结果跳闸跳到怀疑人生。最后不得不单独从电表拉了一路6平方的专线。教训:下单前,务必确认自家 “电力入户容量” 和 “线路承受能力”。小炉子也可能是“电老虎”。
一个成功的“跨界”方案:
我曾帮一个做高端艺术铸铜的工作室选炉。他们需要一台炉子,既能熔百来公斤的青铜(温度要求高),偶尔也熔点铝和银。最后选定了一台 “中频感应熔炼炉”,容量150kg。虽然初期投入是电阻炉的1.5倍,但它加热极快(熔铜也就半小时)、温度可精确控制、更换金属品种时只需换个石墨坩埚(不同金属用不同坩埚,避免污染),炉体本身几乎不耗损。对于他们这种多材料、小批量、高价值的生产模式,反而是总成本最低、最灵活的选择。
给你的最终选型清单
去跟供应商谈之前,把这几个问题问出口:
- (定角色) 我主要用来熔什么合金?对温度和成分精度要求到底多高?是连续生产还是偶尔用?
- (定能源) 我的场地有没有现成的燃气和排烟条件?我的电力和预算哪个更宽裕?
- (抠参数) 请提供从冷料到完全熔化的实测时间曲线图。控温精度是指铝液温度还是炉膛温度?
- (看结构) 炉衬是什么材质?多厚?坩埚标配什么材质?能否换成其他材质的?
- (保安全) 具体有哪些安全保护措施?(请对方一一指出实物或图纸位置)
- (算总账) 除了设备本身,安装、调试、基础施工还有哪些费用?关键易损件(发热体、坩埚、烧嘴)的价格是多少?
小型熔炼炉的世界,同样水深。它考验的不是你买不买得起,而是你能否看透自己真实、细微的需求。选对了,它是你研发的利器、生产的帮手;选错了,它就是墙角一个费电占地方、还总让你提心吊胆的“摆设”。
希望这篇聚焦“小容量”的指南,能帮你做出更聪明的选择。如果你在燃气与电之间仍有纠结,我早些时候写的 《为啥铝合金熔炼更推荐天然气炉?跟电炉比真不是瞎吹》 虽然侧重工业大炉,但其中的能源成本对比逻辑,依然有参考价值。