
上个月在苏州,一个做新能源壳体的客户老吴打电话来,语气挺急:“胡工,新厂马上要定设备了,我算了算一天大概用10吨铝水,你觉得一台5吨的炉子够不够?”
我说:“你先别急着定5吨,你一天干几个小时?峰值的时候压铸机全开一小时要多少铝水?”
老吴愣了一下:“这个……我没细算,就大概估了一下。”
我说:“那我明天过来一趟,咱当面捋。”
第二天到他办公室,我让他把车间布局图、压铸机型号、班次安排都拿出来,一张一张铺在桌子上。算了半小时,老吴自己都笑了——按他的实际工况,一台5吨炉子根本不够用,至少得配两台3吨的。
这事挺典型的。很多老板选炉子就看“吨位”两个字,觉得5吨炉就是一天能出5吨铝水。实际上完全不是这么回事。
吨位和产能,是两码事
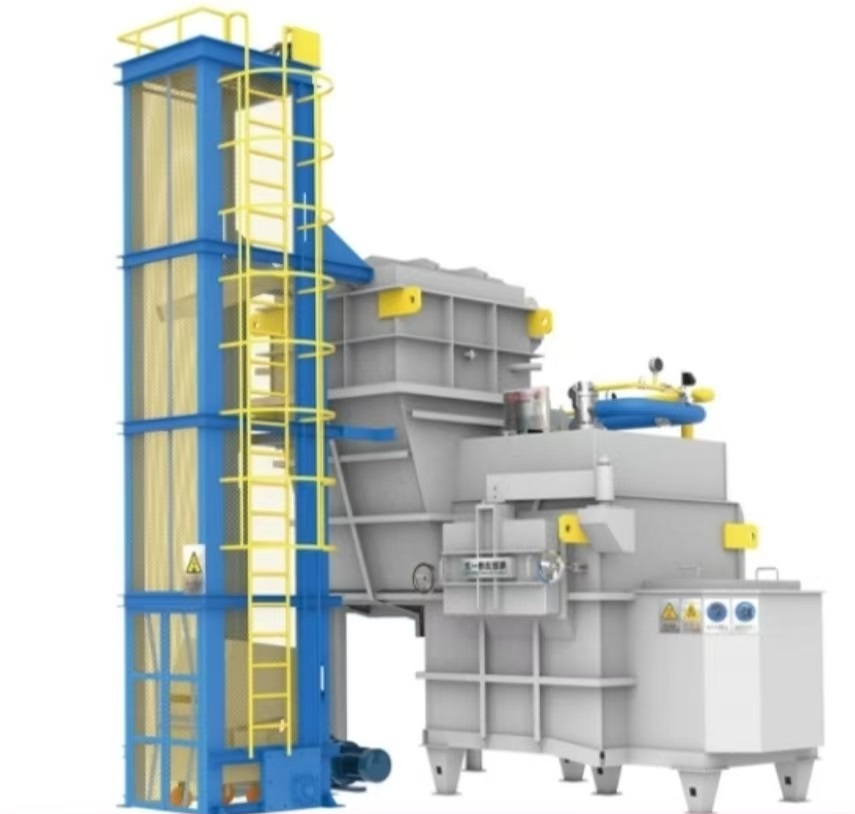
炉子标称的“5吨”,指的是炉膛容量——这一炉最多能装5吨铝液。但它一小时能化多少铝,得看熔化率这个参数。
一台标称5吨的炉子,如果熔化率只有1吨/小时,那它就是一锅能装5吨、但化得很慢的大锅。你等它化满5吨,得等四五个小时,黄花菜都凉了。
反过来,一台3吨的炉子,如果熔化率能做到1.5吨/小时,两个多小时就能出一炉,一天下来出的铝水可能比那台5吨的还多。
选炉子,先看每小时能化多少,再看一锅能装多少。顺序别搞反了。
怎么算你真正需要多大的炉子
算这账不复杂,分三步走:
第一步,算峰值小时的用铝量。 把你车间里同时开的最大那几台压铸机每小时的用铝量加起来。比如你有两台800吨的机子,每台一小时大概吃250公斤铝水,两台就是500公斤。如果有三台500吨的,每台一小时吃150公斤左右,三台就是450公斤。哪个组合同时开的时候用铝量最大,就按那个算。
第二步,乘以一个系数。 炉子不可能24小时满负荷运转,要清渣、要保养、要换炉衬。一般建议预留15%到20%的余量。峰值小时用铝量500公斤,乘个1.2,就是600公斤。也就是说,你需要的炉子每小时至少能化600公斤铝。
第三步,看炉膛容量。 确定了每小时需要化多少,再看炉膛容量选多大。一般来说,炉膛容量应该是每小时熔化量的3到4倍——这样你化一炉能顶三四个小时,不用频繁加料。
具体到1吨、3吨、5吨怎么选
1吨炉:炉膛容量1吨,熔化率通常在0.8到1.2吨/小时。适合日产能3到5吨的小厂,或者做小批量、多品种的,再或者给单台大机子做机边炉用。优点是灵活、投资小、升温快。缺点是大了不够用,而且单台炉子单位能耗比大炉子高一些。
3吨炉:炉膛容量3吨,好一点的熔化率能做到2.5到3.2吨/小时。适合日产能8到12吨的中型厂,或者两台大机子同时跑的场景。3吨炉是目前压铸行业用得最广的规格,性价比比较高。两台3吨炉组合,比单台5吨炉更灵活——坏了一台另一台还能顶着干。
5吨炉:炉膛容量5吨,熔化率好的能做到4.5到5吨/小时以上。适合日产能15到20吨的大型厂,或者有多台大机子同时跑的场景。优点是单位能耗低、烧损小。缺点是投资大、灵活性差,一旦坏了影响面大。
两个真实的选型案例
案例一:选小了,憋屈
浙江一个做汽配的客户,日产能大概6吨,选了一台2吨的炉子,觉得够用了。结果旺季来了,压铸机全开,炉子化出来的铝水跟不上,机子经常干等着。后来没办法又加了一台1.5吨的,两台一起烧才勉强够用。当初直接上一台3吨的,投资差不多,能耗还更低。
案例二:选大了,烧钱
安徽一个做轮毂的客户,一上来就上了两台15吨的巨无霸。结果实际每天稳定需求就8吨铝水。两台大炉子每天就像两个饭量惊人的壮汉只能吃个半饱,为了保温燃气呼呼地烧。能耗成本比同行高了将近40%,一年下来多烧的燃气费够再买台小炉子了。
说几句实在的
选炉子这事,别光看“吨位”两个字。你得算清楚自己真正需要多少铝水、峰值的时候要多少、未来两三年产能会不会涨。
我一般给客户的原则是三条:
按峰值算,别按平均数算。 平均一天用8吨,旺季可能一天用12吨。按平均数买炉子,旺季就得干瞪眼。
留余量,别卡着算。 炉子要检修、要清渣、要换炉衬。你卡着满负荷算,一检修就停产。
宁可两台小的别一台大的。 一台5吨炉坏了,全厂停产。两台3吨炉坏了一台,另一台还能顶一阵子。而且两台小炉子组合,灵活性高得多。
老吴后来听我的,配了两台3吨的,一台主力一台备用。前两天给我打电话:“胡工,用了快两个月了,很稳,再也不用担心炉子趴窝全厂停了。”
选炉子这事,算明白了再下手,别凭感觉。
行了,今天就唠到这儿。回头有空再聊。
(本文作者胡申岳,深耕铝合金熔炼领域多年,专注熔化炉选型、故障排查与工艺优化。更多实操经验可参考:《压铸厂年产5000吨铝合金,集中炉选多大吨位合适》、《新厂筹建选熔化炉,我劝你别光看价格》、《铝合金熔化炉选型5大误区,我踩过的坑你别再跳》。)