
炉子“出汗”了?别等漏铝!这份全流程检查清单能救急,凌晨一点半,手机像块烧红的铁在床头震动。一看来电显示——江苏盐城,李总,我心头猛地一沉。这位客户刚上了两台新炉子不到半年。
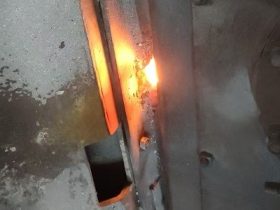
“胡工!出大事了!”电话那头的声音在颤抖,背景是慌乱的脚步声和喊叫,“炉子…炉子好像在漏!炉底护板缝里有红光透出来,还有…还有烟!”
“所有人立刻撤离炉口区域!切断燃气总阀和电源!不要试图靠近观察!”我对着电话吼,人已经从床上弹起来,“炉子里还有多少铝水?什么炉型?”
“3吨的燃气集中熔化炉,刚熔好一炉,正准备浇注…”李总的声音几乎变调。
“听着,让安全员在远处用望远镜观察,确认漏点是否扩大。绝对不要用水去喷!我马上协调最近的工程师过去,保持电话畅通!”
去盐城的高架上,车开得飞快,我心也揪着。漏铝——这是熔炼车间最恐怖的四个字。它意味着三位数万起步的直接损失,意味着设备报废的风险,更意味着无法估量的安全灾难。而我清楚,绝大多数漏铝事故,都曾在事发前发出过不止一次“求救信号”,只是被忽略了。
今天,我就结合这次紧急情况和我们处理过的大量案例,把从炉衬到线圈、从燃气炉到感应炉的全流程漏铝隐患排查清单,毫无保留地梳理出来。这不是例行检查,这是给炉子做“癌症早期筛查”。
第一部分:炉衬——漏铝的主战场,也是最易被忽略的防线
任何漏铝,十之八九始于炉衬的失效。它分两种:渐进性侵蚀和突发性开裂。
1. 渐进性侵蚀的“蛛丝马迹”
这种漏铝最阴险,炉衬被一点点“吃掉”,等发现时往往为时已晚。关键检查点:
炉壳温度监测:这是最直观的“体温计”。必须建立制度,每天用红外测温枪扫描炉底、炉壁、炉门框等关键区域的炉壳表面。特别关注焊缝、拐角处。如果某个点的温度比周围平均高出40-50℃,甚至手摸有明显灼热感,下面几乎肯定存在局部严重侵蚀。我见过太多厂子,测温枪配了,但数据记在纸上就完了,没人去分析对比每天的微小温升趋势。
出铝口/流槽根部:这里是机械冲刷和化学侵蚀的叠加区。每次停炉,必须用手电筒和反光镜,仔细查看根部耐火材料有无环形裂纹或异常凹陷。去年宁波一家企业,就是忽视了这个地方细微的裂纹扩展,最终导致整槽铝水在浇注时破口而出。
炉门框及门槛:频繁的开合撞击和急冷急热,这里是应力集中区。重点检查门框与炉衬接触的缝隙是否变大,门槛有无上拱或下塌的迹象。
2. 突发性开裂的“前兆”
这通常与热震(如冷料直接撞击热炉衬)、结构应力或安装缺陷有关。
停炉冷态内窥检查:这是黄金标准。炉子完全冷却后,人必须钻进去!用强光手电侧向照射炉壁、炉顶,任何发丝般的纵向裂纹都不要放过。用手锤或木棒轻轻敲击衬体,听声音。声音沉闷、空洞的区域,背后可能存在剥离或空洞。我在 《感应熔炼炉炉衬开裂原因分析》 里详细写过,裂缝的形态决定了紧急程度。
关注“补丁”周围:对于修补过的区域,要格外留意新旧材料结合部是否产生新的分离裂缝。修补料与原衬体的膨胀系数不匹配,往往是二次开裂的诱因。
核心思想:炉衬检查,不能只用眼睛“看”,要建立“温度监测+周期性内窥”的立体防线。数据要记录,趋势要分析。
第二部分:感应炉核心——线圈系统的“生死线”
对于感应炉,漏铝的终极噩梦是“漏炉穿线圈”,铝水接触铜管引发爆炸。它的预警信号更隐蔽。
1. 线圈绝缘的“健康体检”
兆欧表(摇表)是必备工具:至少每月一次,在炉子完全冷却、断电、线圈干燥的状态下,测量线圈对地(炉壳)的绝缘电阻。新炉或大修后应大于5 MΩ,运行中的炉子最低安全值不应低于1 MΩ。如果绝缘电阻持续下降,说明绝缘层已老化或受潮,漏电电流可能已在局部产生高热,为铝水穿透创造条件。
目视检查线圈表面:寻找任何变色、焦黑、起泡或流痕。那通常是局部过热或电弧烧灼的痕迹。检查线圈胶泥有无脱落、裂纹,特别是线圈匝与匝之间的缝隙。
2. 冷却水系统的“血液分析”
线圈是靠水冷“续命”的,水系统出问题,几分钟内就能导致线圈过热熔化。
流量与温差监控:进出水流量是否稳定?进出水温差是否在合理范围(通常3-10℃)?温差突然减小,可能是内部结垢导致热交换效率下降;温差突然增大,可能是流量不足。这些数据必须实时监控并设报警。
水质与泄漏监测:定期检查水压是否稳定。在水箱或回水管路安装浮子式漏水报警器。一旦线圈有微小渗漏,铝水高压可能将水逼出,反之,水也可能渗入炉衬。更要命的是,冷却水本身的电导率和pH值要定期检测。水质差,结垢快,影响冷却,还会腐蚀铜管、降低绝缘。
核心思想:感应炉防漏,一半功夫在炉衬,另一半全在水电系统。绝缘电阻和水参数,是比炉温更重要的生命指标。
第三部分:燃气炉特有风险点——烧嘴、结构与高温区
燃气炉没有线圈,但有其独特的风险集中区。
1. 烧嘴区域的高温侵蚀
烧嘴正对面的炉墙,承受着最高的火焰冲刷温度和化学侵蚀。这里炉衬的侵蚀速率往往是其他部位的两倍以上。必须作为炉壳温度监测的重点区域,并在停炉内检时测量残余厚度。
2. 炉体结构与焊缝
倾转炉的回转轴与轴承座:检查基础有无沉降、裂缝。倾转时观察炉体是否平稳,有无异常抖动。这些结构应力异常,会间接传递到炉衬,诱发开裂。
炉壳焊缝:特别是旧炉子,反复热循环下,焊缝可能产生疲劳微裂纹。这些裂纹本身不会漏铝,但如果炉衬变薄,高温铝液接近炉壳,会通过这些裂纹迅速将热量导出,使裂缝处炉壳发红、氧化剥落,最终烧穿。
3. 铝液流经的所有“通道”
浇注口、塞棒系统:对于有塞棒的炉子,塞头与座砖的密封面是关键。检查座砖有无裂纹,塞杆有无变形。每次更换塞头,必须严格烘烤。
炉底砌筑的平整度与膨胀缝:如果炉底砌筑不平,或膨胀缝预留不当,铝液会渗入砖缝,像楔子一样将砖浮起,导致整个炉底结构破坏。这属于施工质量的隐蔽隐患。
构建你的“防漏”体系:从应急到预防
回到盐城那晚的事故现场。万幸,只是炉底测温电偶套管根部因安装应力产生了细微裂纹,铝液渗出后气化产生白烟,并烘烤了护板,并未发生大规模泄漏。但这是一次最严厉的警报。
事后,我帮他们制定了一套分层级的检查体系:
1. 日常点检(操作工完成):眼看炉壳有无变色、冒烟;手摸(远距离感应)炉体关键部位有无异常温升;耳听运行有无异响。记录基础数据。
2. 每周专业点检(维修工完成):使用测温枪全面扫描,记录数据并与历史对比。检查冷却水压、流量。进行简单的线圈外观检查。
3. 月度/季度专业诊断(工程师主导):进行绝缘电阻测试。全面分析所有温度、压力、流量趋势数据。制定停炉内检计划。
4. 停炉内检(必须严格执行):这是“外科手术”。冷却后,人进炉膛,对炉衬进行全面的测厚、探伤、拍照存档。建立每一台炉子的“炉衬健康档案”。
最重要的转变是思维:要从“坏了再修”转向“测了再防”。每一次计划内的停炉检查,成本都远低于一次计划外的漏铝事故。炉子不会说话,但它用温度、数据、微小的征兆,无时无刻不在报告它的状态。
听懂它的语言,才能在灾难发生前,按下停止键。 这,就是“炉语者”存在的意义。