
浙江这个案例,是我去年亲手做的。客户是浙江永鑫铝业,做汽车零部件压铸的,给德系品牌供变速箱壳体。
生产总监张总第一次给我打电话,语气挺急:“胡工,再这么下去订单要交不出来了。”
改造前的状况,确实够呛
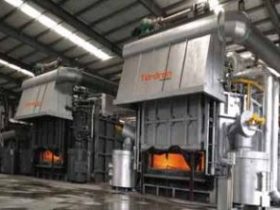
三台老炉子,熔一炉要120分钟。吨铝气耗85立方。废品率5%以上。氧化烧损1.2%。硅含量波动0.4% 。气孔率3% 。数据摆在那儿,成本压不住,质量也不稳。
我带着技术团队在现场蹲了三天,测炉温、查能耗、看搅拌效果。三个核心问题:炉衬开裂导致热量散失严重,燃烧器不能调节火力,搅拌不均导致铝液温差30℃。
改造方案:三刀砍下去
第一刀,换炉衬。 把老炉衬扒了,换成高密度莫来石浇注料。这玩意儿保温性能好、抗热震性强,热量不会从炉壁白白跑掉。
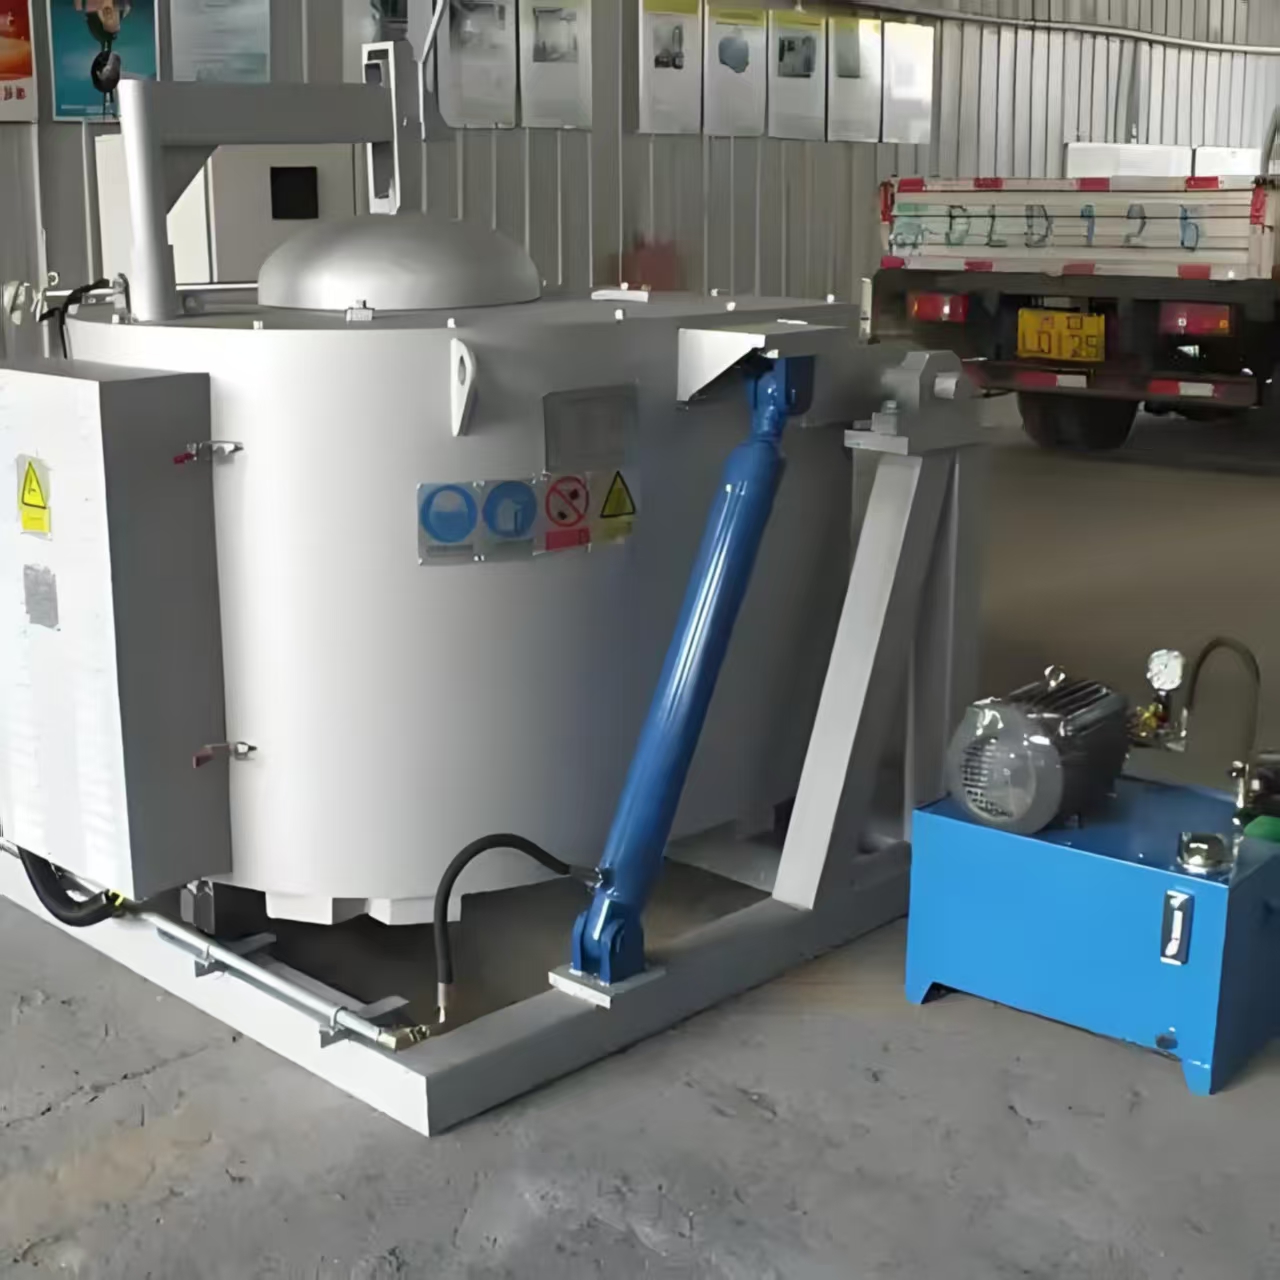
第二刀,换燃烧器。 老的不能调火力,换全自动比例调节燃烧器。根据炉膛温度自动配风配气,不管满负荷还是半负荷,火都烧得最省。
第三刀,加变频搅拌。 铝液温差30℃的根子在搅拌不均,加变频调速搅拌系统。搅拌速度可调,铝液成分和温度均匀了,质量就稳了。
改造后的效果
单炉熔炼时间从120分钟缩到75分钟。吨铝气耗从85立方降到68立方。按年产6000吨算,一年燃气费省将近60万。
氧化烧损从1.2%降到0.6%——少烧一半铝。硅含量波动从0.4%控制到0.15%以内。气孔率从3%降到1.2%以下。
张总说,给德系品牌供的变速箱壳体,因气密性问题的退货率下降了80% 。
还有自动化的隐形收益。地轨给汤系统配合集中炉,原来3个炉工三班倒,现在只要1个巡检员。炉门开启时间大幅减少,车间温度降了5度。
设备科长李工说了一件事我印象挺深——系统提前48小时预警了1号加热区热电偶的异常,他们在计划检修时顺手换了,避免了一次非计划停产。一次非计划停产,铝液凝固处理加紧急维修加固产损失,七八万打不住。
张总后来跟我说了一句话:“改造前气耗85,现在稳定在68,一年省60万。关键是铝液质量稳了,我的质保部都清闲了。 ”
30%的能耗降幅,就是这么一刀一刀砍出来的。
行了,今天就唠到这儿。回头有空再聊。
(本文作者胡申岳,深耕铝合金熔炼领域多年,专注熔化炉选型、故障排查与工艺优化。更多实操经验可参考:《熔铝炉节能改造,这5招真能省40%能耗》、《新厂筹建选熔化炉,我劝你别光看价格》、《铝合金熔化炉选型5大误区,我踩过的坑你别再跳》。)