
昨天下午,常州一个压铸厂老板打来电话。
“胡工,炉子用了半年,挺好。但我现在有个新问题——熔化速度太快,压铸那边跟不上,铝液在保温炉里等着,时间长了成分变化,废品率往上走。”
我说老板,你这是幸福的烦恼。熔化快了,说明炉子给力;但配套没跟上,再快的炉子也白搭。
他问:“那咋整?”
我说得看整体,熔化炉不是孤岛,是生产线的一部分。你光盯着炉子,不看上下游,永远会有瓶颈。
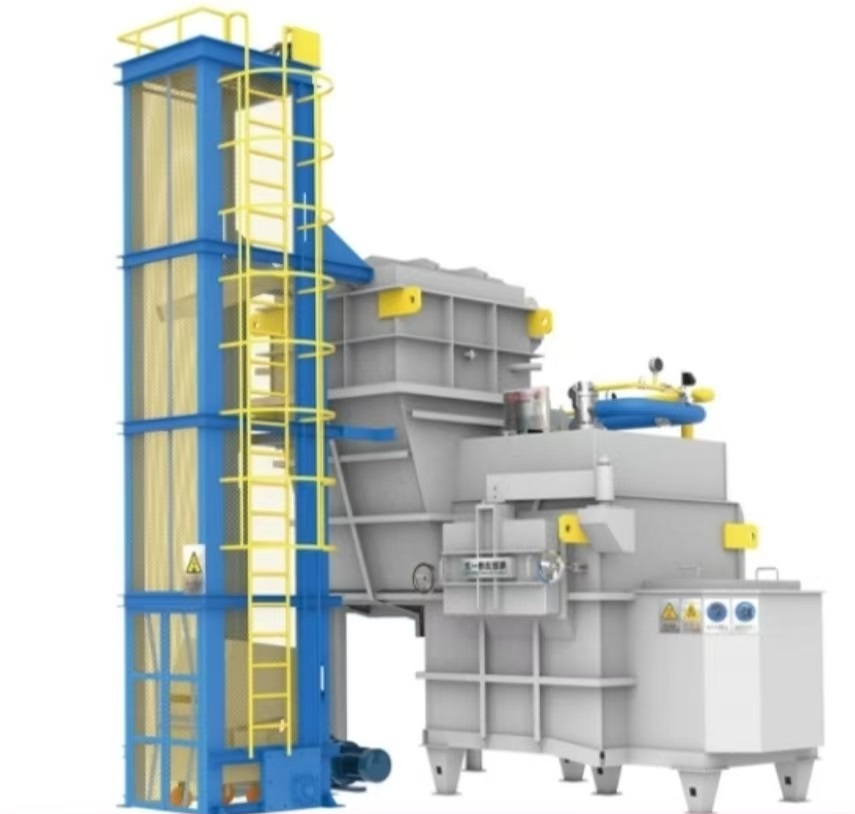
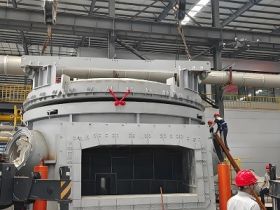
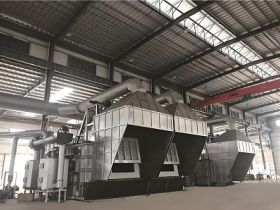
集成方案是啥?就是把炉子“长”进生产线里
很多人买炉子,思维是:我有个空地,买台炉子放那儿,铝化好了,舀出来送到压铸机。
这个思路没错,但不够。因为炉子和生产线之间,隔着一条河。
这条河叫衔接。
铝液从炉子里出来,怎么到压铸机?用浇包抬?用叉车运?用流槽流过去?路上温度掉多少?时间耽误多久?氧化皮产生多少?成分会不会变化?
这些问题不解决,炉子再先进,到了生产线也是打折的。
所以集成方案,就是把炉子长进生产线里,让铝液从进炉到成型,一路顺畅,中间不打磕绊。
案例一:压铸厂,流槽直连
常州这个老板,做汽车零部件压铸,三台压铸机,原来用浇包抬铝液。
抬铝液这事儿,看着简单,其实问题一堆:
第一,温度掉得快。 浇包在空气里走一圈,铝液温度能掉20-30℃,到压铸机还得补温,能耗高,质量也不稳。
第二,氧化皮多。 铝液表面和空气接触,生成氧化膜,浇包一倒,氧化膜混进铝液里,铸件出来有夹渣。
第三,效率低。 一个人抬包,一个人浇注,两三个人伺候一台炉子,人工成本高。
我去他现场看了一圈,说老板,你这问题,一条流槽就能解决。
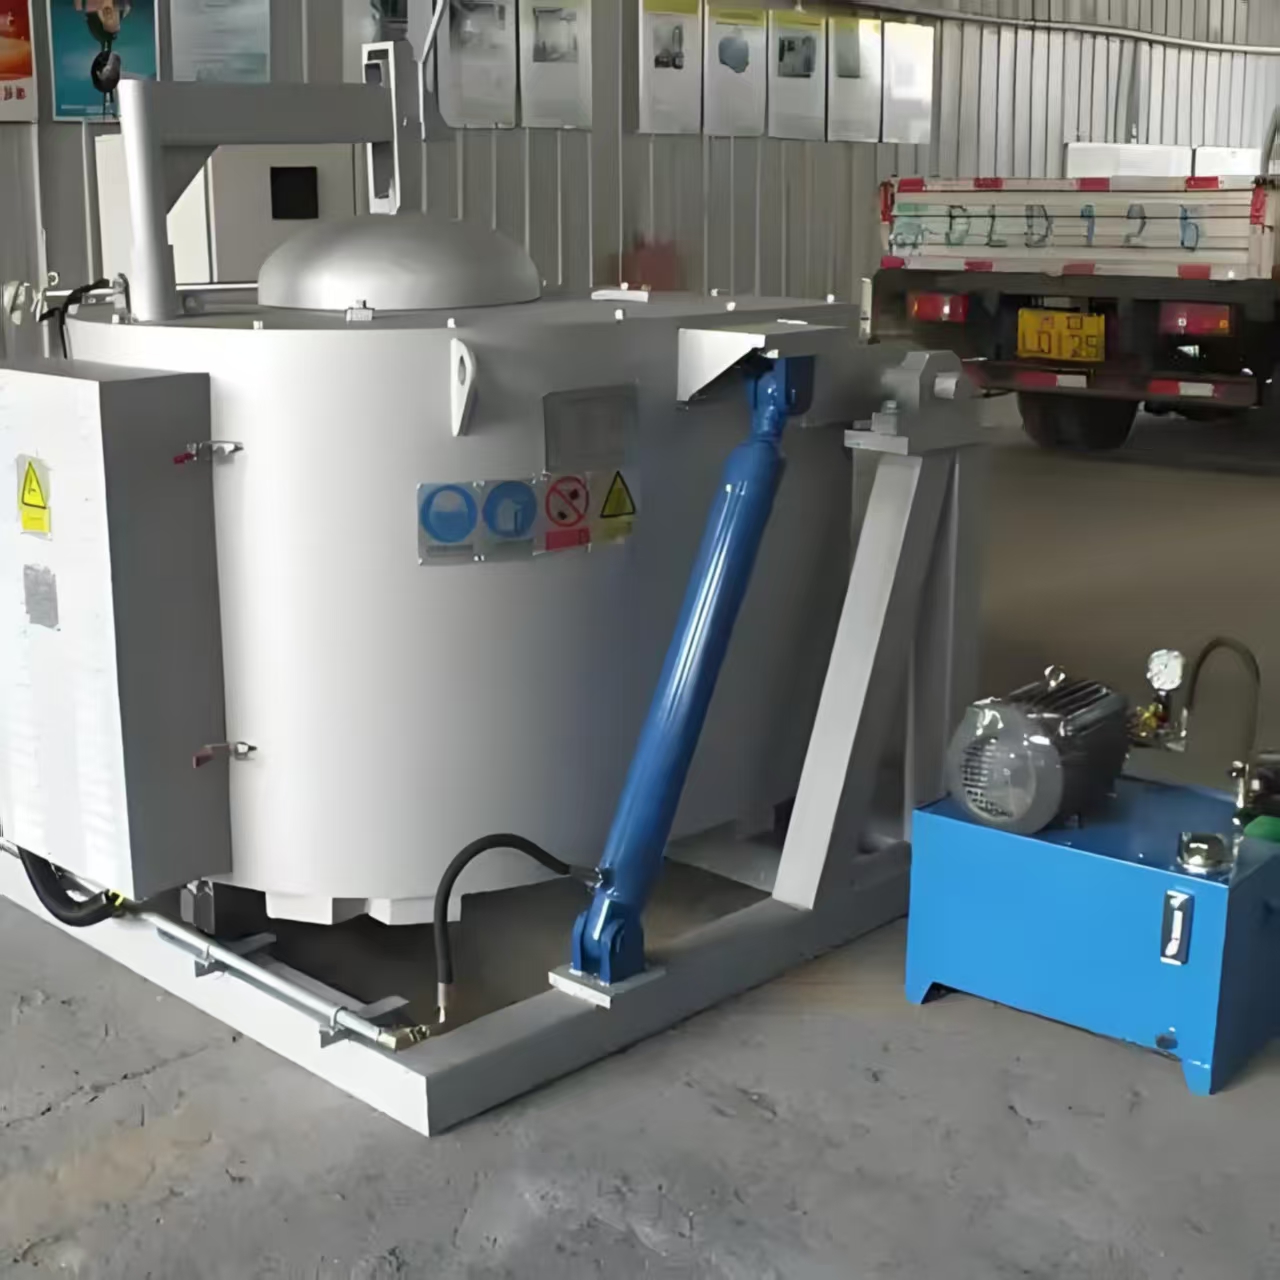
流槽是啥?就是一条通道,从熔化炉出汤口直接连到压铸机保温炉,铝液流过去,不用人抬,不用包倒,全程封闭,温度掉得少,氧化皮进不去。
他问:“我这三台压铸机,距离不一样,怎么连?”
我说用分支流槽,主管道到中间,分三条支线,每台压铸机一条。每条支线上装闸板阀,需要哪台开哪台,不需要的关上,铝液流不到。
他听了,有点动心,但又问:“那流槽里的铝液会不会凝固?”
我说会,所以流槽得加热。用电加热带包着,或者用燃气烤着,温度控制在700℃以上,铝液流过去就不凝固。
他想了想,说:“那施工得停产吧?”
我说得停产一周,把流槽装好,调试好,再用。他咬咬牙,说行,干。
去年国庆,他们厂放假七天,我们进场施工。流槽装好,调试完,节后一开工,直接连上。
前两天他打电话来,说:“胡工,这流槽真好使,温度稳了,废品率降了两个点,人工省了两个。”
我说老板,这就叫集成。
案例二:铸造厂,双室炉+保温炉
另一个案例,是安徽一个铸造厂,做铝锭的。
他们原来用单室炉,化好一炉,出汤,浇铸,再化下一炉。问题是不连续,化的时候浇铸闲着,浇铸的时候化着闲着,效率上不去。
我去看了,说老板,你这问题,一台双室炉+一台保温炉就能解决。
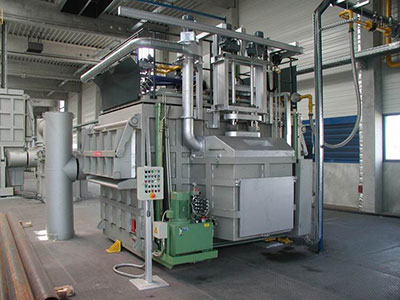
双室炉,一个熔化室,一个保温室,中间有过桥连通。废铝在熔化室化好,铝液流到保温室,保温室随时可以出汤。这边化着,那边浇着,两不耽误。
他问:“那保温室有多大?”
我说按你浇铸速度配,你一小时浇2吨,保温室就配5吨的容量,够你浇两个半小时,中间不用等。
他又问:“那温度能稳住吗?”
我说能,保温室有独立加热,温控精度±3℃,和熔化室分开控,想多少度就多少度。
他想了想,说:“那原来的炉子咋办?”
我说可以当备用,或者改造成预热炉,给废铝预热,进一步降能耗。
他最后采纳了方案,双室炉+保温炉,去年投产,到现在一年,他说产能提了40%,能耗降了15%。
集成方案的核心:五个匹配
干了这么多年,我总结出集成方案的核心,就是五个匹配:
第一,容量匹配。 熔化炉的容量,要和下游设备的消耗速度匹配。熔化太快,下游吃不下,铝液在炉子里等着,时间长了成分变、吸氢多、氧化皮厚。熔化太慢,下游饿着,设备空转,效率低。
怎么算?举个例子:你三台压铸机,每台一小时打50模,每模用铝10公斤,一小时消耗1.5吨。那你熔化炉的熔化率,就得在1.5吨/小时以上,还得留点余量,按1.8吨/小时配。保温炉容量,得够下游吃2-3小时的,按4-5吨配。
第二,温度匹配。 铝液从熔化炉出来,到下游设备,中间会掉温。掉多少?看距离、看流槽保温、看环境温度。一般每10米掉5-10℃。所以出汤温度,得比下游要求温度高10-20℃,留出余量。
但也不能太高,太高了吸氢厉害,烧损也大。730-750℃是黄金区间,再高就不划算了。
第三,节奏匹配。 下游设备是连续干还是间歇干?压铸机是连续打料,还是打打停停?这决定了熔化炉的出汤节奏。连续干,熔化炉就得连续出汤,用保温炉缓冲;间歇干,熔化炉可以批次出汤,用大容量保温炉存着。
第四,成分匹配。 不同产品,对铝液成分要求不一样。A356轮毂和ADC12壳体,成分差远了。如果一台炉子供多种产品,得考虑分炉分线,或者在线调整成分。我们给宁波一个厂做过方案,一台熔化炉配两台保温炉,一台存A356,一台存ADC12,切换时洗炉,三天一换,不影响生产。
第五,控制匹配。 熔化炉的控制系统,最好能和下游设备联动。压铸机一启动,熔化炉自动准备出汤;压铸机一停,熔化炉自动切保温。这些功能,PLC编程都能实现,关键是前期沟通好,把信号接口留好。
集成方案的坑:我踩过的三个
集成方案听着好,但做起来坑不少。我踩过的,随便说几个:
坑一:流槽坡度没算好。
2017年,无锡一个客户,流槽装好了,一用,铝液流得慢,到保温炉门口凝固了。一查,流槽坡度只有0.5%,太缓。正常得1.5%-2%,铝液才能顺畅流。
后来重新拆了装,多花了一周时间,客户骂了我半个月。
坑二:保温炉容量配小了。
浙江一个压铸厂,按他们说的节拍配了保温炉,结果他们订单突然增加,压铸机24小时不停,保温炉容量不够,铝液供不上,压铸机空等。最后紧急加了一台保温炉,花了十几万。
现在我问客户,都往大了问:有没有扩产计划?旺季和淡季差多少?留足余量。
坑三:控制没联动。
安徽一个厂,熔化炉和压铸机各用各的控制系统,没联动。压铸机停机检修,熔化炉还在化,化好了没处放,只能保温,能耗浪费。后来加了个信号线,压铸机一停,熔化炉自动切保温,一年省了七八万气钱。
现场勘查:别信图纸信眼睛
集成方案,最怕的是纸上谈兵。
图纸上画得再好,现场一看,问题就出来了:
门多宽?梁多高?柱子挡不挡路?叉车能不能调头?电源够不够?气源远不远?地面平不平?
这些问题,图纸上看不出来,必须现场看。
所以我每个集成项目,都会亲自跑一趟现场。量尺寸、拍照片、问工人、看流程。有时候工人一句话,比图纸上十行字都管用。
去年在南京一个厂,工人跟我说:“胡工,我们这夏天热,炉子边上站不住人。”我一看,确实,炉子旁边就是窗户,太阳直晒,温度四十多度。后来把控制柜挪到阴面,加了空调,问题解决。
这事图纸上看不出来,现场一看就明白。
写在后面
常州那个老板最后问我:“胡工,那我现在这情况,加流槽就行?”
我说老板,加流槽能解决一部分问题,但最好是把保温炉也升级一下,容量大一点,控温准一点,和压铸机联动起来。
他想了想,说:“那你来一趟,现场看看,出个方案。”
我说行,下周过去。
挂了电话,我想:集成方案这事儿,看着是技术活,其实是系统思维。不能只盯着炉子,得把上下游全看一遍,找到瓶颈,打通堵点,让铝液一路顺畅地流到铸件里。
炉子是心脏,流槽是血管,保温炉是血库,压铸机是器官。心脏再强,血管堵了、血库小了、器官匹配不上,身体还是不行。
所以我现在做方案,都跟客户说:别只看炉子,把你的生产线全画出来,从废铝进厂到铸件出厂,每一个环节都标清楚。然后我们一起找,瓶颈在哪儿。
找到瓶颈,就找到了解决方案。
(文中案例和数据来自炉语者胡申岳多年现场经验,集成方案需根据具体生产线设计。)
相关阅读: